Fit og pasninger i 3D-print: clearance, press-fit, snap-fit og tolerance-test
Kort overblik: Sådan får du 3D-printede dele til at passe
Hvis dine 3D-print “næsten” passer, handler det sjældent om ét magisk tal, men om at vælge den rigtige pasning, give nok spillerum og teste på din egen printer. Som tommelfingerregel ligger funktionelle FDM-pasninger ofte omkring 0,2 – 0,4 mm samlet clearance, resin lavere, og SLS/MJF midt imellem. Du starter med et kvalificeret bud fra en tabel, laver et lille testprint og oversætter resultatet til faste hus-regler.
I resten af guiden går vi systematisk gennem:
- Hvad clearance, tolerance, press-fit og snap-fit faktisk betyder
- Hvordan du vælger pasning ud fra funktion (glide, klik, fastholde osv.)
- Konkrete startværdier i mm for FDM, resin og SLS/MJF (med tabel)
- Hvordan materiale og proces ændrer tolerancer
- Design af snap-fits, der holder til gentagen brug
- En simpel men effektiv metode til tolerance-test og måling
- Fejlfinding: når pasningen kun er forkert i bunden eller i siderne
- Hvornår du skal rette i CAD, slicer eller efterbehandling
Hvad er forskellen på clearance, tolerance, press-fit og snap-fit?
Clearance, tolerance, press-fit og snap-fit beskriver hver sin ting: clearance er den bevidste afstand mellem to dele, tolerance er hvor meget et mål må afvige fra CAD, press-fit er negativt spillerum (interferens), og snap-fit er en elastisk låsemekanisme. Du designer clearance og press-fit med tal, mens snap-fit mest styres af geometri og materialets fleksibilitet.
Grundbegreberne på 1 minut
- Clearance fit (spilrum): Hullet er større end akslen. Der er bevidst luft mellem delene, så de kan samles let og ofte bevæge sig frit.
- Transition fit: Meget lille clearance eller meget lille interferens. Delene kan samles med moderat kraft og sidder stramt men kan typisk skilles ad igen.
- Press-fit / interference fit: Hullet er mindre end akslen. Delene presses sammen og holdes fast af friktion og let deformation i plasten.
- Snap-fit: En fleksibel arm, ring eller krog bøjer under samling og klikker bag et “hak”. Låsen sker gennem elastisk bøjning, ikke bare stram diameter.
- Tolerance: Den tilladte variation på et mål. Fx 10,00 mm ±0,10 mm. Tolerance handler om, hvor meget virkeligheden må afvige fra din CAD-tegning.
Accuracy, precision og tolerance
Det er også nyttigt at kende forskel på tre beslægtede begreber:
- Accuracy: Hvor tæt printet er på det rigtige mål i gennemsnit.
- Precision: Hvor ens dine prints er fra gang til gang.
- Tolerance: Hvad du accepterer. Altså det vindue, hvor delene stadig “er gode nok”.
En printer kan være upræcis (ligge konsekvent 0,1 mm for stort), men meget præcis (gentage den samme fejl hver gang). Det er faktisk fint, for så kan du designe og slice uden om fejlen.
Mini-oversigt: Hvad bruges de forskellige fit-typer til?
| Begreb | Mekanisk princip | Typisk funktion |
|---|---|---|
| Clearance fit | Positivt spillerum (afstand) | Fri bevægelse, let montage, slidser, skuffer, hængsler |
| Transition fit | Minimal clearance eller let interferens | Stramme låg, dele der skal sidde pænt men kunne skilles ad |
| Press-fit | Negativt spillerum (interferens) | Permanente samlinger, inserts, bøsninger, knapper uden skruer |
| Snap-fit | Elastisk fastholdelse via fleksarm | Plastclips, låget der siger “klik”, kabinetter, batteridæksler |
Hvis du vil dykke mere ned i forskellen på spilrum og stram pasning, er der en separat guide om spilrum vs stram pasning.
Hvilken pasning skal du vælge?
Vælg clearance/slip-fit når delene skal glide eller samles uden kamp, transition/snug-fit når de skal sidde stramt men kunne skilles ad, press-fit når de skal blive hvor de er, og snap-fit når låsen skal ske via en fleksibel arm, der klikker i hak. Start altid med at definere funktionen, ikke tallet.
Beslutningstræ: Fra funktion til fit-type
Stil dig selv de her spørgsmål i rækkefølge:
- Skal delene bevæge sig i forhold til hinanden?
Ja → clearance fit (slip eller guided slide).
Nej → videre. - Skal de kunne skilles ad flere gange uden værktøj?
Ja, uden kraft → snug/transition fit eller blød snap-fit.
Ja, men må godt kræve lidt kraft → strammere transition fit eller mere markant snap-fit.
Nej, samles én gang → press-fit eller skruer/inserts. - Har du brug for et “klik” og skjult fastgørelse?
Ja → snap-fit.
Nej → almindelig clearance/press afhængigt af krav til servicebarhed.
Typiske situationer og anbefalet pasning
| Funktion | Eksempel | Anbefalet fit-type | Hvad du tester først |
|---|---|---|---|
| Fri bevægelse | Aksel i hul, lineær føring, skuffe | Clearance / slip-fit | Kan delen glide frit uden slør, der generer funktionen? |
| Guidet bevægelse | Slids og tap, dovetail, skydelåg | Clearance, men strammere (guided slide) | Glider delen glat uden at klemme, også når den er varm? |
| Præcis positionering, kan skilles ad | To kabinet-halvdele, alignment-pins | Transition / snug-fit | Sammenføjning uden vold, ingen synlige gaps efter samling? |
| Permanent fastholdelse | Heat-set insert, knap, bøsning | Press-fit / interference fit | Holder delen uden lim, revner plasten ved montage? |
| Gentagne klik-samlinger | Låg på elektronikboks, clips | Snap-fit | Hvor mange gange kan du klikke før armen bliver hvid eller knækker? |
Til gevind, skruer og inserts er det ofte bedre at kombinere et rimeligt clearance-fit med metalindlæg eller ordentlige plastgevind. Se fx guiden om heat-set inserts eller artiklen om når plastgevind giver op.
Anbefalede startværdier for clearance, press-fit og snap-fit
Praktiske startværdier for hobby- og semi-prof 3D-print ligger typisk omkring 0,2 – 0,4 mm samlet clearance for FDM til små pasninger, 0,3 – 0,4 mm til mere frie glidepasninger og 0,4 – 0,6 mm til større emner. Resin kan ofte klare mindre spillerum, mens SLS/MJF typisk ligger midt imellem. Press-fit ligger i området −0,05 til −0,15 mm interferens på små plastdele.
Værdierne herunder er startpunkter, ikke garantier. Du skal altid teste dem på din egen printer.
Pasningsmatrix på tværs af teknologi
I tabellen er clearance angivet som samlet forskel mellem hul og aksel (eller spor og tap). Hvis du designer pr. side, er det halvdelen.
| Fit-type | Typisk geometri | FDM (PLA/PETG m.fl.) | SLA/DLP (resin) | SLS/MJF (typisk nylon) | Bemærkning |
|---|---|---|---|---|---|
| Clearance / slip-fit (fri bevægelse) | Aksel i hul, løst låg | 0,30 – 0,40 mm samlet clearance | 0,15 – 0,25 mm | 0,20 – 0,40 mm | Brug højere ende til større emner og ujævne printere |
| Guided slide (styret glid) | Dovetail, skuffe, slids | 0,20 – 0,30 mm | 0,10 – 0,20 mm | 0,20 – 0,30 mm | Print helst i glideretningen for jævn friktion |
| Snug / transition fit | To kabinetter, alignment-pins | 0,10 – 0,20 mm | 0,05 – 0,15 mm | 0,15 – 0,25 mm | Sig mod midten af intervallet ved første forsøg |
| Press-fit (interference) | Tap i hul, små bøsninger | −0,05 til −0,15 mm | −0,03 til −0,10 mm | −0,05 til −0,12 mm | Jo sprødere materiale, jo mindre interferens |
| Snap-fit låse-næse mod hul | Clip, kliklåg | 0,10 – 0,30 mm clearance ved selve låsefladen | 0,05 – 0,20 mm | 0,15 – 0,30 mm | Låsen skabes mest af geometri og fleksarm, ikke diameter |
Små vs store emner
- Små features (3 – 20 mm): Du kan ofte gå i den lavere del af intervallerne, især på velkalibrerede printere.
- Store emner (100+ mm): Her vokser fejl med størrelsen. Brug den højere ende af intervallet, især på FDM.
- Høj laghøjde (0,28 – 0,32 mm): Giver grovere “tænder” og kræver mere clearance til glid.
- Lav laghøjde (0,08 – 0,12 mm): Giver glattere overflader, mindre micro-slør og kan klare strammere pasninger.
Startværdier for almindelige FDM-situationer
Hvis du bare har brug for “hvor skal jeg starte?” til FDM med PLA/PETG:
| Situation | Forskel mellem hul og tap (samlet) | Kommentar |
|---|---|---|
| Tap der skal klikke i og kunne trækkes ud igen | 0,15 – 0,25 mm | Snug-fit. Brug evt. lille chamfer/afrunding på tap og hul. |
| Glidende føring (fx skydelåg) | 0,30 – 0,40 mm | Print begge dele i samme orientering for ensartet friktion. |
| Låg der bare skal “lægges på” | 0,40 – 0,60 mm | Især hvis dit emne er 100+ mm på tværs. |
| Press-fit af lille plasttap | −0,05 til −0,10 mm | Start forsigtigt. Hvis det er for løst, øg interferensen 0,05 mm ad gangen. |
Til FDM-huller og skruer er der en særskilt guide om, hvorfor de næsten aldrig passer første gang, og hvordan du kompenserer: huller vs skruer.
Hvordan ændrer tolerancer sig med materiale og teknologi?
Samme clearance taler forskelligt, alt efter om du printer i PLA, PETG, resin eller nylon, og om du bruger FDM, SLA/DLP eller SLS/MJF. FDM har typisk større geometrisk variation og mere “tekstur”, resin er skarpere og glattere, og SLS/MJF ligger imellem med mere ens egenskaber i alle retninger.
Typisk procesnøjagtighed (grove pejlemærker)
Følgende tal er typiske for velindstillet udstyr, ikke garanti for enhver printer:
- FDM: Ofte omkring ±0,5 % af dimensionen eller mindst ca. 0,2 – 0,3 mm.
- SLA/DLP (resin): Ofte omkring ±0,15 % for små features, ned til 0,05 – 0,1 mm ved god kalibrering.
- SLS/MJF: Ofte omkring ±0,5 % eller mindst 0,3 mm, afhængigt af maskine og materiale.
Det forklarer, hvorfor du på resin ofte kan slippe afsted med 0,1 mm clearance, hvor FDM vil klemme.
Materialeadfærd og praktiske konsekvenser
| Materiale | Typisk adfærd | Anbefalet startklaring (FDM) | Vigtig faldgrube |
|---|---|---|---|
| PLA | Stift, ret forudsigeligt, kan være sprødt | 0,20 – 0,30 mm snug, 0,30 – 0,40 mm slip | Kan knække i snap-fits ved mange cykler |
| PETG | Mere sejt og fleksibelt, lidt “klæbrigt” | 0,25 – 0,35 mm snug, 0,35 – 0,45 mm slip | Høj friktion, især mod sig selv; kan binde ved for lille klaring |
| ABS/ASA | Mere krymp, sejere end PLA | 0,25 – 0,40 mm snug, 0,35 – 0,50 mm slip | Warping og krymp kan ødelægge ellers fine pasninger |
| Resin (generelt) | Meget detaljeret, men kan krympe ved post-curing | 0,05 – 0,15 mm snug, 0,15 – 0,25 mm slip | Over-curing og efterhærdning kan gøre pasninger strammere over tid |
| SLS Nylon (PA) | Sejt, lidt ru, ret isotropisk | 0,20 – 0,30 mm snug, 0,30 – 0,40 mm slip | Overfladeruhed kan give mere friktion end forventet |
Hvis du vil mere ned i detaljen om fx PLA vs PETG, er der en egen sammenligning: PLA vs PETG. Til forskelle mellem FDM og resin ift. huller og tappe, se PLA vs resin.
Efterbehandling og dens effekt på pasning
- FDM-afgratning og slibning: Kan let fjerne 0,05 – 0,10 mm materiale, nogle gange mere. Godt til at finjustere press-fits.
- Vapour smoothing (ABS): Glatter overfladen og kan afrunde kanter. Det mindsker friktion, men kan også “bløde” skarpe pasningsflader ud.
- Resin post-curing: Gør emnet stærkere, men kan give ekstra krymp. Print altid testemner med samme curing-proces som de rigtige dele.
- SLS tumbling/polering: Fjerner ruhed og lidt materiale, så pasninger typisk bliver løsere.
Hvordan designer du snap-fits, der holder?
Et godt snap-fit er en elastisk lås, hvor en fleksibel arm eller ring bøjer under samling uden at tage permanent skade og holder en krog bag et hak. For at det holder i længden, skal geometri, materialevalg og printretning spille sammen, og du skal teste, hvor mange gange samlingen kan klikkes, før den giver op.
Grundopbygning af et snap-fit
De fleste snap-fits kan opdeles i fire zoner:
- Lead-in: Det skrå eller afrundede område, der guider delen ind og starter bøjningen blødt.
- Fleksarm: Selve “fjedren”, der bøjer. Længde, tykkelse og bredde bestemmer stivheden.
- Catch / krog: Den lille hylde eller næse, der griber bag en kant.
- Relief / stop: Det område i den modsatte del, hvor krogen kan klikke ind uden at blive presset for langt.
Materialevalg til snap-fits
- PLA: Kan bruges til snap-fits, men kun til få cyklusser og små bøj. God til låg, der sjældent åbnes.
- PETG: Mere sejt og fleksibelt. Ofte et bedre valg til clips, der skal åbnes jævnligt.
- ABS/ASA: Velegnet til snap-fits, især hvis der også er krav om temperaturbestandighed.
- TPU / fleksible filamenter: Giver meget store bøj, men kan føles “gummiagtige”. Kræver ofte lidt skarpere kroge for at låse tydeligt.
- Resin: Mange standard-resins er sprøde. Vælg tough/flex-resins, hvis snap-fits skal holde til gentagen brug.
Geometriske tommelfingerregler
Der findes ingen universel formel, men her er nogle praktiske startpunkter til FDM i PLA/PETG:
- Armlængde: Jo længere arm, jo mindre bøjespænding. Start hellere lidt for lang og trim senere.
- Armtykkelse: Ofte 1,5 – 3 gange din nozzle-bredde (fx 0,6 – 1,2 mm ved 0,4 mm dyse) for små clips.
- Lead-in vinkel: 20 – 30 grader på rampefladen giver mere blød bøjning under montage.
- Catch-højde: Start omkring 0,5 – 1,0 mm for små clips og juster efter, hvor hårdt det skal klikke.
- Clearance omkring krog: 0,1 – 0,3 mm, så krogen faktisk kan bevæge sig uden at skrabe mod alt.
Vil du have konkrete eksempler og mål, så er guiden snap-fit til 3D-print og de mere praktiske snap-fit-tricks gode at bygge videre på.
Printretning og holdbarhed
- Print fleksarmen, så lagene ligger langs armen og ikke står på tværs. Så bøjer den som en hel plaststribe, ikke som en bogstabel der delaminerer.
- Undgå meget tynde arme printet stående, hvor hele belastningen går på lagbindingen.
- Undgå skarpe indvendige hjørner ved roden af armen. Brug fillets (afrundinger) for at reducere spændingskoncentration.
- Test ved stuetemperatur, og tænk på, hvis emnet skal bruges varmt (fx i bil): PLA bliver blødt.
Cykeltest: Hvor længe holder den?
Snap-fits skal testes funktionelt, ikke kun måles:
- Print et lille teststykke med 1 – 3 varianter af din snap-geometri.
- Klik hver variant sammen og adskil den fx 20 – 50 gange.
- Observer: Bliver armen hvid i roden (plast deformeres), mister den klik-følelse, eller knækker den?
- Vurder: Hvilken variant holder længst med acceptabel kraft? Brug den som udgangspunkt.
Til dele der skal åbnes tit, er det ofte klogere at kombinere et mindre aggressivt snap-fit med et lille skruetårn eller en sikringsskrue, især i PLA.
Hvordan tester og måler du pasningen korrekt?
Den mest pålidelige måde at ramme gode pasninger på er at kombinere et lille tolerance-testprint med simpel måling og en funktionel “go/no-go”-vurdering. Skydelæren er nyttig, men det er i praksis dine teststykker og deres adfærd, der afgør, hvad din printer reelt kan.
Hurtig tolerance-testblok
En simpel, genbrugelig metode til FDM og resin:
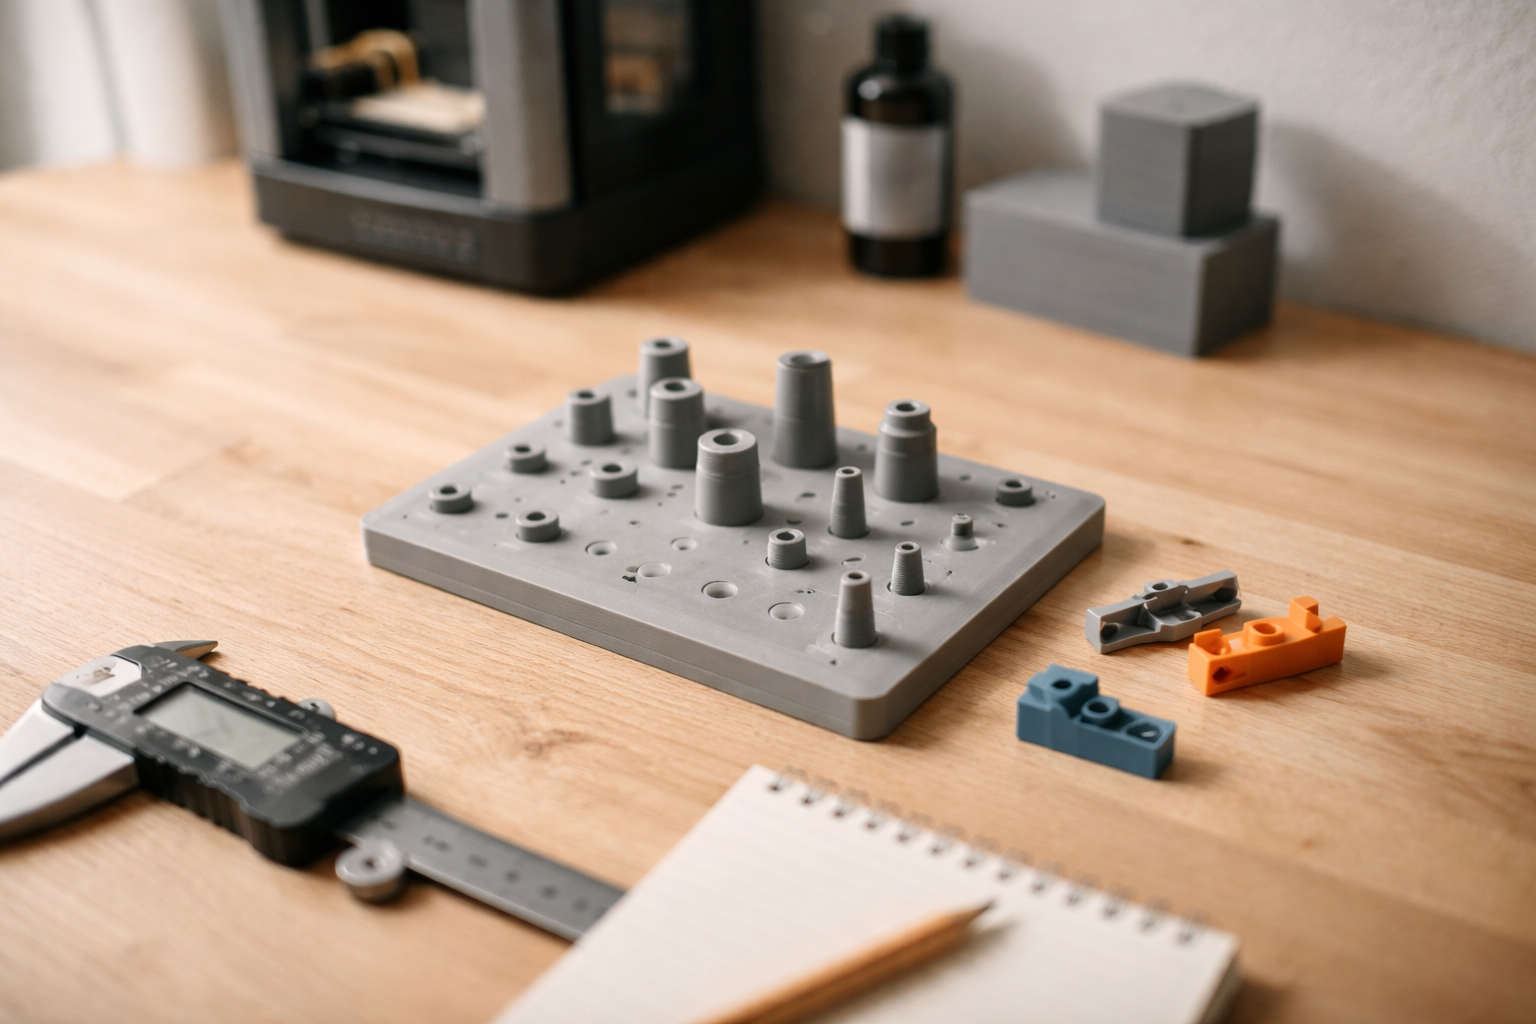
- Design (eller hent) en testblok med fx 5 – 8 huller og tilsvarende tappe, hvor diameteren varierer med 0,05 – 0,10 mm pr. trin.
- Print blokken i samme materiale, laghøjde og hastighed som dine rigtige dele.
- Test hvilke kombinationer der giver:
- Fri bevægelse (klar slip-fit)
- Tæt pasning, men stadig håndsamling (snug/transition)
- Press-fit du kan samle uden at ødelægge delene
Notér fx: “På min Ender med 0,4 mm dyse og PLA ved 0,2 mm lag giver 8,0 mm hul og 7,8 mm tap et godt snug-fit”. Det er din hus-tolerance til næste projekt.
Der er en mere generel gennemgang af pasningstest og go/no-go-logik i artiklen go vs no-go.
A/B/C-acceptmodel til pasningstest
For at gøre testen brugbar, kan du klassificere resultatet sådan:
| Klasse | Beskrivelse | Hvad du gør |
|---|---|---|
| A | Passer funktionelt og gentageligt, let at samle | Brug værdien som ny standardregel i CAD/slicer |
| B | Brugbar, men lidt for stram/løs til at være “perfect” | Gem værdien som backup, men prøv en lille justering |
| C | Ubrugelig: kræver vold, knækker, eller er alt for løs | Forkast designet og ryk mindst 0,1 – 0,2 mm |
Pointen er, at du systematisk bygger erfaring, ikke gætter nyt hver gang.
Skydelære vs go/no-go vs master part
| Metode | Hvad den fortæller | Hvornår du bruger den |
|---|---|---|
| Skydelære | Numerisk mål på én del | Når du vil vide, hvor langt du er fra CAD (fx hul er 0,2 mm for lille) |
| Go/no-go gauge | Ja/nej-svar på om pasningen er i et smalt vindue | Når du vil sikre, at alle dele passer, uden at måle hver enkelt |
| Master part | Om delen passer med en kendt god modpart | Ved serier eller mod eksisterende komponent (fx standardaksel) |
| Funktionstest | Om delen gør sit arbejde (glider, klikker, holder) | Altid – det er funktionen, der i sidste ende afgør “ok” |
Et godt workflow er: print testblok → mål enkelte værdier med skydelære → vælge “go”-kombinationer → gem disse som regler i CAD.
Måleusikkerhed og first layer-fælder
- Mål ikke kun i bunden af et FDM-print. Elephant’s foot kan snyde med 0,1 – 0,2 mm. Mål 3 – 5 lag oppe.
- Tag helst 2 – 3 målinger rundt om et hul og snit dem.
- Husk at skydelære i hobbykvalitet typisk har ±0,02 – 0,05 mm usikkerhed.
- På meget små features (under 5 mm) kan selv en let håndrysten ødelægge resultatet – vær rolig og gentag.
Vil du i dybden med tolerancebegrebet generelt for 3D-print, er der en separat guide om tolerancer i 3D-print.
Hvorfor bliver pasningen forkert i bunden eller i siderne?
Når pasningen kun er forkert i bunden eller på bestemte sider, er problemet næsten altid første lag, flow eller slicer-kompensation, ikke dine CAD-mål. Diagnose nedefra og op: først layer, derefter overekstrudering og horizontal expansion, og til sidst mekaniske spil og krymp.
Hvis det binder i bunden (elephant’s foot)
Elephant’s foot opstår, når første lag bliver klemt lidt for meget mod beddet. Det gør bunden 0,1 – 0,2 mm større end tegnet.
- Symptom: Huldiametre er meget for små i de nederste 1 – 3 lag, men ok højere oppe. Ydre kanter er let udsvulmede.
- Tjek: Z-offset, første lag-højde, bed-temperatur.
- Løsning: Juster Z-offset en anelse op, sænk første lag-flow, eller brug “elephant foot compensation” / “bottom horizontal expansion” i sliceren.
Der er en trin-for-trin fejlfinding i guiden om at slippe af med elephant’s foot og artiklen om Z-offset og seng.
Hvis ydre mål er for store overalt
- Symptom: Alle udvendige dimensioner er fx ca. 0,1 – 0,2 mm større end CAD.
- Typiske årsager:
- For højt flow / extrusion multiplier.
- Forkert line width ift. nozzle.
- Ingen eller forkert brug af horizontal expansion/XY compensation.
Løsningen er typisk at kalibrere flow og sikre, at line width og nozzle passer. Se fx guiden om at få styr på flow.
Hvis indvendige mål (huller) er for små
- Symptom: Skruer, tappe og aksler passer ikke i huller, selv om CAD-målet er korrekt.
- Typiske årsager:
- Samme som ydre mål (flow, line width).
- Huller bliver “firkantede” af FDM-lag og toolpaths.
- Slicer mangler hole compensation eller lignende funktion.
Her hjælper det ofte at:
- Øge huldiameteren i CAD med 0,1 – 0,3 mm, afhængigt af din testblok.
- Bruge XY/hole compensation i slicer til små fine justeringer.
- Reame eller bore kritiske huller op efter print, især til metalaksler.
Artiklen om huller vs skruer går praktisk i dybden med den kamp.
Hvis fejlene varierer rundt på printet
- Symptom: Et hjørne er højere eller smallere end et andet, og pasninger ændrer sig med placering på beddet.
- Typiske årsager:
- Skæv eller dårligt kalibreret seng (bed mesh dækker kun delvist).
- Backlash/spil i X/Y-aksler.
- Ujævn køling og warping, især i ABS/ASA.
Her hjælper det ikke kun at “rette i CAD”. Du skal have sengen plan og mekanikken strammet. Der er en god case om, hvordan et aggressivt bed mesh kan skjule en skæv printer i artiklen mit bed mesh dækkede over en skæv printer.
Fugt i filament kan også ændre flow og dimensionsstabilitet over et print. Se fx om filamenttørrer og hvorfor fugt dræber dine prints.
Skal du rette i CAD, slicer eller efterbehandling?
Ret dér, hvor fejlen opstår: først på printeren (kalibrering), så med små generelle justeringer i sliceren, derefter strukturelt i CAD, og til sidst med efterbehandling til de sidste tiendedele. Gentagne mønstre bør ende som faste CAD-regler.
Prioriteret rækkefølge
- Kalibrer printeren
Få styr på first layer, bed-nivellering, flow, temperatur og køling. Hvis printeren svinger 0,3 mm mellem hjørner, kan ingen CAD-trick redde pasningen. Guides om Z-offset, bed og flow er gode startpunkter. - Brug slicer-kompensation til globale justeringer
Eksempler:
- XY size compensation / horizontal expansion: Træk fx −0,05 til −0,15 mm, hvis alle ydre mål er lidt for store.
- Hole compensation: Udvid små huller en smule, hvis de konsekvent printer for små.
- Elephant foot compensation: Mindsk bunden, uden at røre resten.
Det er hurtigt at prøve og kan ofte redde en hel serie prints.
- Byg faste regler ind i CAD
Når du har en velprøvet hus-regel, så gør den til standard:
- “Til M3 gennemgående huller gør jeg altid CAD-hullet 3,2 – 3,3 mm.”
- “Til snug tap/hul på min PLA-printer bruger jeg 0,2 mm samlet clearance.”
Så designer du konsekvent og undgår at opfinde pasningerne på ny hver gang. Artiklen om CAD til 3D-print er god som tjekliste.
- Efterbehandl det sidste stykke
Til enkelte kritiske pasninger er det ofte hurtigst at:
- Bore, reame eller slibe et hul op.
- Finpasse en press-fit med let slibning.
- Skære små tappe til med kniv.
Det er ikke pænt på papiret, men i praksis kan 2 minutters efterbearbejdning redde en hel prototype.
Næste skridt: Gør pasninger til en vane, ikke et lotteri
Hvis du vil have dele, der bare passer, hver gang du åbner skuffen med testprint, så gør tre ting:
- Print en simpel tolerance-testblok til din primære printer og dit primære materiale.
- Notér hvilke kombinationer, der giver A-pasninger (fri glid, snug, press) og gør dem til hus-regler.
- Ret fremover kun små ting i slicer; større mønstre bygges ind i CAD og testblok.
Har du mange “næsten” pasninger i forvejen, er artiklen hvorfor dine 3D-print ikke passer sammen en fin makker til denne guide. Kombiner den med en god forberedelse af modeller til print, og du er godt på vej til at slippe for “det passer næsten”-øjeblikket.
Relaterede indlæg
Tilkoblet Materialer og filament, Parametrisk og funktionelt design, Printteknik og fejlfinding