3D-printede gevinder: designregler, tolerancer, styrke og inserts uden gætværk
Overblik: Sådan vælger du den rigtige gevindløsning i 3D-print
Hvis du vil have et gevind i en 3D-printet del, skal du først vælge, hvordan gevindet skal laves: direkte plastgevind, tap, metalindsats eller møtrikfælde. Valget afhænger især af hvor tit du skruer op og ned, hvor hårdt der bliver spændt, og hvilket materiale du printer i.
Lad os starte med den korte tommelfingerregel:
- Engangssamling / lav belastning → direkte gevind i plast eller skrue direkte i hul.
- Få samlinger (op til ca. 5 – 10) / moderat belastning → tap i plast, større dimensioner eller gennemgående bolt med møtrik.
- Mange samlinger eller høj belastning → heat-set inserts eller møtrikfælde.
Resten af artiklen handler om at gøre de valg konkrete: hulmål, bossdesign, materiale, montage, reparation og hvordan du tester, om det faktisk holder på din printer.
Hvornår skal du bruge direkte gevind, tap, inserts eller møtrikfælde?
Du bør kun bruge et direkte plastgevind til få samlinger og lav belastning. Når du nærmer dig gentagen service, højere moment eller trækbelastning, er en metalgevind-løsning som heat-set insert eller møtrikfælde næsten altid bedre. Tap i plast er et fint kompromis til moderat belastning.
Beslutningsmatrix: vælg løsning ud fra brugen
| Løsning | Typisk antal samlinger | Belastning | Kræver adgang bagfra? | Brug når… | Undgå når… |
|---|---|---|---|---|---|
| Direkte skrue i plast (selvskærende) | 0 – 5 | Lav | Nej | Engangssamlinger, små dæksler, lette beslag. | Der skrues tit i og ud, eller der spændes hårdt. |
| Direkte printet gevind | 0 – 10 | Lav/moderat | Nej | Større gevind (M6+), grovere justeringer, hvor der ikke spændes vildt. | Små gevind (M2 – M3) med højt moment eller mange cyklusser. |
| Tap i plast (håndtap) | 5 – 50 | Moderat | Nej | Servicepaneler, kabinetter, beslag der justeres ind imellem. | Meget hård tilspænding eller vibrationer over lang tid. |
| Heat-set insert (messingindsats) | 50+ | Moderat/høj | Nej | Låg, kabinetter, jig-fixtures, dele der åbnes ofte. | Meget tynde vægge eller varmefølsomt design tæt ved. |
| Møtrikfælde (indkapslet møtrik) | 50+ | Høj | Typisk ja (for montage) | Gennemgående bolte, stærkt klemte beslag, store konstruktioner. | Du ikke har adgang til at lægge møtrikken ind. |
Tallene er ikke hårde grænser, men en praktisk ramme. PLA med tynde vægge holder typisk til færre cyklusser end PETG eller nylon med god boss.
Sådan tænker du “levetid” og belastning
- Engangssamling: f.eks. en konsol, der skrues op og bare hænger. Her kan direkte skrue i plast være fint.
- Lejlighedsvis service: f.eks. et printerkabinets sideplade, der tages af nogle få gange om året. Her er tap i plast eller større skruer fornuftigt.
- Hyppig service: f.eks. et elektronikcover, der åbnes hver uge. Her bør du næsten altid bruge heat-set inserts eller møtrikker.
Er du i tvivl mellem to løsninger, så vælg den med metalgevind. De ekstra par minutter med inserts er hurtigt tjent hjem, når du slipper for strippede huller senere. Hvis du vil dykke mere ned i selve gevindtyperne, kan du læse videre i guiden om at vælge gevind med vilje.
Hvilke designregler og hulmål skal du bruge til gevind i 3D-print?
Hulmål til 3D-printede gevinder afhænger af fastgørelsestype (direkte skrue, tap eller insert), gevindstørrelse og materiale. Brug altid konkrete startmål og test dem på din egen printer med en lille testklods, før du bygger hele projektet op omkring dem.
Generelle principper for hulmål
- Direkte skrue i plast: hul lidt mindre end skruens yderdiameter, så gevindet kan skæres i plasten.
- Tap i plast: hul cirka som klassiske kernediametre (metal), måske 0,1 mm større i hårde plasttyper.
- Heat-set inserts: hul efter producentens anbefaling + justering i trin på 0,05 – 0,1 mm, afhængigt af materiale og printer.
FDM-præcision varierer. En tolerancespilleplads på 0,2 – 0,4 mm er normal i almindelige pasninger, men til gevind er vi ofte tættere på 0,1 mm intervaller, så små forskelle kan mærkes tydeligt. Hvis du vil have styr på generelle tolerancer, er guiden om tolerancer i 3D-print et godt supplement.
Startmål til tap-huller i 3D-print
Tap i plast bruger næsten samme kernediametre som metal. Her er typiske startmål, som ofte fungerer godt i FDM-print (PLA/PETG/ABS) med fornuftig kalibrering:
| Gevindstørrelse | Standard kernediameter (metal) | Anbefalet startmål i 3D-print | Bemærkning |
|---|---|---|---|
| M2 | ca. 1,6 mm | 1,6 – 1,7 mm | Småt gevind, test altid først. |
| M3 | ca. 2,5 mm | 2,5 – 2,6 mm | 2,6 mm er et godt udgangspunkt til de fleste FDM-printere. |
| M4 | ca. 3,3 mm | 3,3 – 3,4 mm | Gå mod 3,4 mm i sprød PLA. |
| M5 | ca. 4,2 mm | 4,2 – 4,3 mm | 4,3 mm er typisk nemmere at tappe i FDM. |
| M6 | ca. 5,0 mm | 5,0 – 5,1 mm | Giver robuste plastgevinder. |
Start med de lave værdier, hvis din printer generelt laver lidt for små huller. Er hullet for stramt at tappe, går du op 0,1 mm ad gangen.
Startmål til direkte skrue i plast
Bruger du selvskærende skruer til plast eller almindelige maskinskruer, der skærer lidt i væggene, er et anvendeligt udgangspunkt:
- Huldiameter omkring 60 – 75 % af skruens yderdiameter.
Eksempler (vejledende):
- M3 skrue (yderdiameter ca. 3,0 mm): hul 2,0 – 2,3 mm.
- M4 skrue (ca. 4,0 mm): hul 2,7 – 3,0 mm.
- M5 skrue (ca. 5,0 mm): hul 3,3 – 3,8 mm.
Gå mod de små huller i seje materialer som PETG/ABS og større huller i sprød PLA, hvis plasten ellers flækker.
Startmål til heat-set inserts (messingindsatser)
De præcise hulmål afhænger af producenten, men du kan bruge dette som praktisk start:
| Insert (typisk M-gevind) | Udvendig ribbediameter (ca.) | PLA start-hul | PETG/ABS/ASA start-hul | Kommentar |
|---|---|---|---|---|
| M2 | ca. 3,0 mm | 2,8 – 2,9 mm | 2,9 – 3,0 mm | Små inserts, kræver meget præcis test. |
| M3 | ca. 4,5 mm | 3,6 – 3,8 mm | 3,7 – 3,9 mm | Typisk brugt til kabinetter. |
| M4 | ca. 5,5 – 6,0 mm | 4,7 – 4,9 mm | 4,8 – 5,0 mm | Brug lidt større hul i PETG for at undgå revner. |
| M5 | ca. 7,0 mm | 6,0 – 6,2 mm | 6,1 – 6,3 mm | Kræver solid boss. |
| M6 | ca. 8,0 – 9,0 mm | 7,0 – 7,3 mm | 7,1 – 7,4 mm | Print god understøttelse under hullet. |
Se de tal som startpunkter, ikke facit. Print en testklods med 3 – 5 huller i intervaller på 0,1 mm, og montér inserts ved forskellige temperaturer. Du kan få en langt mere detaljeret gennemgang af heat-set inserts i denne dedikerede guide: giv dine 3D-print rigtigt gevind.
Hvilket materiale og hvilken printretning giver stærkest gevind?
PETG, ABS/ASA og nylon er normalt mere egnede til belastede gevinder end PLA, fordi de er sejere og mindre sprøde. Men printretning, antal perimetre og bossdesign betyder mindst lige så meget som materialet.
Materialematrix til gevind i 3D-print
| Materiale | Egenskaber ved gevind | Anbefalet gevindløsning | Bemærkninger |
|---|---|---|---|
| PLA | Stift, men sprødt, kan revne og slide hurtigt. | Direkte skrue/tap ved lav belastning. Inserts til alt der bruges ofte. | God til statiske dele, mindre god til mange cyklusser. |
| PETG | Sejt, god slagstyrke, mindre sprødt. | Tap eller inserts til funktionelle dele. | Tendens til at tråde, men gevind holder pænt. |
| ABS/ASA | Varmebestandigt, sejt, god til mekaniske dele. | Tap eller inserts til belastede samlinger. | Kræver lukket printer / god kontrol mod warping. |
| Nylon | Meget sejt, slidstærkt, fleksibelt. | Direkte gevind til moderat belastning, inserts til høj belastning. | Fugt kan påvirke printkvalitet og hulmål. |
Hvis du vil sammenligne materialernes egenskaber mere generelt, kan du kigge på overblikket over 3D-print-materialer.
Printretning, lag og perimetre
Et gevind i 3D-print svigter ofte ikke fordi plasten “er svag”, men fordi belastningen trækker lagene fra hinanden. Derfor skal du tænke printretning og lagretning ind fra starten:
- Trækbelastning langs skrueaksen: orientér delen så lagene ligger på tværs af trækket, ikke som “skiver” der kan skrælles af.
- Sideværts belastning: sørg for at perimetrene danner en sammenhængende “ring” omkring hullet.
- Perimetre vs. infill: til gevind gør flere perimetre ofte mere for styrken end at skrue infill op. Sig gerne mindst 3 perimetre i PLA og 4 i PETG/ABS/ASA omkring gevindet som udgangspunkt.
Hvis du vil nørde styrke og geometri endnu mere, er der fine eksempler i artiklen om infill vs. geometri i beslag.
Sådan designer du en stærk boss omkring gevindet
En stærk boss kræver både nok plast rundt om hullet og en geometri, der fordeler kræfterne pænt væk fra kanten. Selve hulmålet kan være perfekt, men bossen kan stadig revne, hvis diameteren er for lille eller der ikke er nok materiale under insert eller skruehoved.
Mini-framework til bossdesign
Brug denne simple ramme som start, når du designer bosser til skruer eller inserts:
- Ydre bossdiameter: ca. 2 – 2,5 gange skruens yderdiameter eller insertdiameter.
- Vægtykkelse (mellem hul og yderkant): mindst 1 – 1,5 gange skruediameteren til belastede samlinger.
- Lag under hullet: 5 – 6 solide lag under bunden af hullet, før infill starter.
- Fillets: rund overgang (fillet) på 1 – 2 mm mellem boss og base for at sprede belastning.
- Ribber: brug ribber fra bossen ud til resten af konstruktionen, hvis der er plads. Det gør bossen mindre tilbøjelig til at knække af.
- Afstand til kant: hold gerne mindst 1 – 1,5 skruediameter fra bossens yderkant til nærmeste frie kant.
Til højt belastede gevind er det næsten altid en fordel at designe bossen som en del af en tykkere væg eller en ribbekonstruktion i stedet for en isoleret “tårn”-boss. Der er gode generelle råd om vægge og bosser i artiklen om stærke vægge i 3D-print.
Hvordan monterer du inserts korrekt uden at ødelægge delen?
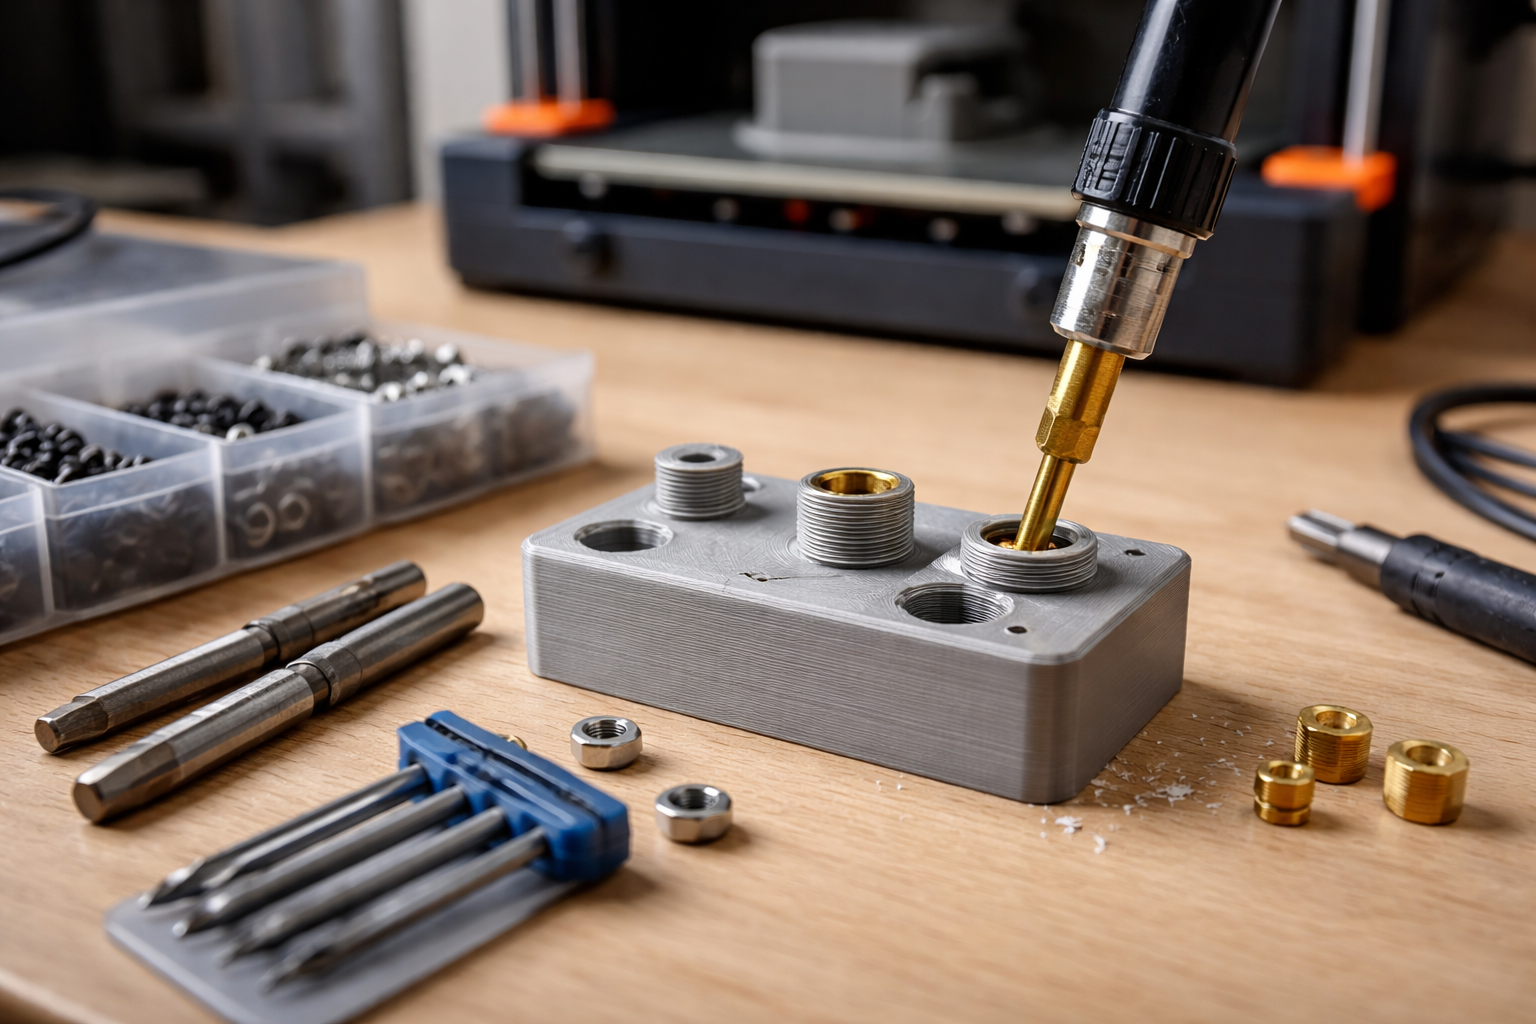
En korrekt monteret heat-set insert kræver moderat, kontrolleret varme, et hul i den rigtige størrelse og en langsom nedsmeltning ned i hullet. Skynder du dig eller bruger for meget tryk, risikerer du skæve inserts, “mushroom”-effekt eller revnede bosser.
5-trins guide til heat-set inserts
- Vælg værktøj og temperatur
Brug en loddekolbe med flad eller specialspids. Start omkring:- PLA: ca. 210 – 230 °C
- PETG: ca. 230 – 260 °C
- ABS/ASA: ca. 240 – 270 °C
- Placér inserten
Stil inserten lige over hullet, centreret. Varm spidsen, og rør let ved inserten, så varmen overføres. Undgå at varme selve plasten direkte. - Smelt ned med rolig bevægelse
Pres langsomt og jævnt. Inserten skal glide ned i hullet i et roligt tempo, ikke “poppe” igennem. Stop, når inserten er plan med eller en anelse under overfladen. - Lad delen køle helt af
Lad delen ligge uforstyrret, til plasten er helt kold. Flytter du på den, mens plasten stadig er blød, kan inserten sætte sig skævt eller løsne sig. - Efterkontrol
Skru en skrue i og ud et par gange i hånden. Inserten må ikke dreje med (“spinner”), og du må ikke se revner i bossen. Hvis noget føles løst, skal du teste et mindre hul eller lidt lavere temperatur.
Typiske montagefejl
- Mushroom (plasten buer op omkring inserten): for høj temperatur eller for blødt hul. Afhjælpes med lidt lavere temperatur og/eller lidt mindre hul.
- Skæv insert: du har trykket skråt. Brug en simpel jig eller en lodret søjleboring som støtte, hvis det er kritisk.
- Revner i boss: hullet var for lille, eller bossen for tynd. Øg hullet 0,1 mm og/eller gør bossen større.
- Spinner: inserten drejer i hullet. Typisk kombination af for stort hul eller for kold montage. Test et mindre hul eller lidt højere temperatur.
Vil du have flere detaljer, temperaturtips og jigs til inserts, er der en dyb guide her: heat-set inserts uden sprængte dele.
Hvad gør du, hvis gevindet allerede er ødelagt?
Et ødelagt gevind kan ofte reddes ved at bore op og sætte en insert eller møtrik i stedet. Hvis bossen er tydeligt revnet eller meget tynd, er det dog ofte hurtigere og mere sikkert bare at printe delen igen.
Trin 1: Vurder skaden
- Kun strippet gevind (plasten er slidt, men bossen er intakt): god kandidat til reparation.
- Revnet boss (synlige sprækker, løs boss): ofte bedre at re-designe og reprinte.
- Indsats der spinner: typisk for stort hul eller dårlig montage. Kan reddes ved opboring og større insert eller møtrikfælde.
Tre reparationsniveauer
- Hurtigt nødfix
Bruges til lav belastning eller midlertidige løsninger.- Bor hullet op 0,5 – 1,0 mm.
- Fyld let med epoxy eller tyk cyanoakrylat og skru en større skrue i, mens limen er frisk.
- Lad det hærde helt, før du belaster.
- Holdbar reparation
Velegnet til funktionelle dele, hvor du vil undgå full reprint.- Bor op til hulmål for en passende heat-set insert eller en møtrikfælde.
- Udvid bossen med en 3D-printet “patch”-del, der kan limes på, hvis der mangler gods.
- Montér insert eller indkapsl møtrikken, som hvis du havde designet det fra starten.
- Reprint
Den bedste løsning når:- Bossen er revnet flere steder.
- Delen har generelt for lidt materiale.
- Delen er kritisk (sikkerhed, høj belastning).
Der er flere konkrete tricks til at forbedre pasninger og redde halv-mislykkede huller i artiklen om at redde din pasning.
Hvordan tester du om dit gevinddesign holder i praksis?
Den bedste test af et gevinddesign er en enkel sammenligning på din egen printer: print en testklods med flere hulmål, skru op og ned et bestemt antal gange, og se, hvornår gevindet begynder at give op. Det er langt mere brugbart end teoretiske styrketal.
Simpel testklods til hulmål og inserts
- Design en lille blok
F.eks. 60 × 20 × 15 mm med 4 – 5 gennemgående huller i en række. - Variér huldiameteren
Vælg en gevindstørrelse (f.eks. M3) og lav huller på f.eks. 3,6 / 3,7 / 3,8 / 3,9 / 4,0 mm til inserts eller passende kernemål til tap. - Print med dine normale indstillinger
Notér materiale, laghøjde, dyse, infill og antal perimetre. Det er din “referenceprofil”. - Montér skruer eller inserts
Brug samme skrue og samme tilspænding ("stram men ikke brutalt"), eller en momentnøgle hvis du vil være systematisk. - Dokumentér resultatet
Notér hvilket hul der føles bedst, hvor der kommer revner, og hvor inserts begynder at spinne. Brug skydelære til at tjekke, om dine printede hulmål matcher CAD.
Gentagen montage-test
Vil du teste levetid, kan du lave en simpel cyklustest:
- Skru en skrue helt i og ud igen, f.eks. 20 – 50 gange pr. hul.
- Hold øje med, hvornår gevindet begynder at føles slappere, eller skruen pludselig “slipper”.
- Sammenlign direkte plastgevind med inserts eller møtrikfælde med samme skrue, så du kan se forskellen i praksis.
Hvis du vil vurdere pull-out, kan du spænde delen i en skruestik og trække i skruen med en vægt eller et simpelt måleur. Det behøver ikke være akademisk præcist, så længe du kan sammenligne design A med design B på samme setup.
Tolerancer, pasning og gevindtolerance – kort forklaret
Tolerance er den tilladte afvigelse fra et nominelt mål, mens pasning beskriver, hvordan to dele faktisk passer sammen. Gevindtolerance er en særlig form for pasning, hvor små afvigelser i huldiameter kan gøre forskellen mellem et godt gevind og et der styrter.
Sådan skiller du begreberne ad
- Nominelt mål: det mål du tegner i CAD, f.eks. 3,7 mm hul.
- Tolerance: hvor meget det må afvige, før det er ubrugeligt, f.eks. ±0,1 mm.
- Clearance: det frie spil mellem skrue og hul, når delene samles.
- Pasning: det funktionelle resultat af nominelt mål + reelle afvigelser.
I almindelige huller til skruer kan du ofte slippe afsted med 0,2 – 0,4 mm ekstra spil. I gevindhuller er vi tættere på 0,05 – 0,1 mm, og derfor er kortlægning på din printer vigtig. En god baggrundsartikel om spil og pasning er denne guide til spilrum vs. stram pasning.
Praktisk tjekliste: sådan får du funktionelle gevinder første gang
Hvis du vil have en lille “gør det sådan her næste gang”-liste, kan du bruge denne:
- Vælg løsning ud fra brug: få samlinger = plast, mange samlinger/høj belastning = inserts eller møtrik.
- Design bossen med nok materiale: 2 – 2,5 × skruediameter i ydre diameter, 5 – 6 lag under hullet, fillets og gerne ribber.
- Print en testklods med flere huldiametre i intervaller på 0,05 – 0,1 mm.
- Start med konservative hulmål (lidt for små) og justér opad, til montage føles kontrolleret uden revner.
- Sæt mindst 3 perimetre i PLA og 4 i PETG/ABS/ASA omkring gevindet.
- Montér inserts langsomt med kontrolleret varme og fuld afkøling, før du belaster.
- Test et par samlingscyklusser, før du bygger hele projektet på samme løsning.
Når du først har fundet dine “husmål” til M3, M4 og M5 på den printer og det materiale, du bruger mest, bliver gevinddesign hurtigt rutine i stedet for lotteri.
Relaterede indlæg
Tilkoblet 3D-design og modeller, Materialevalg til konkrete projekter