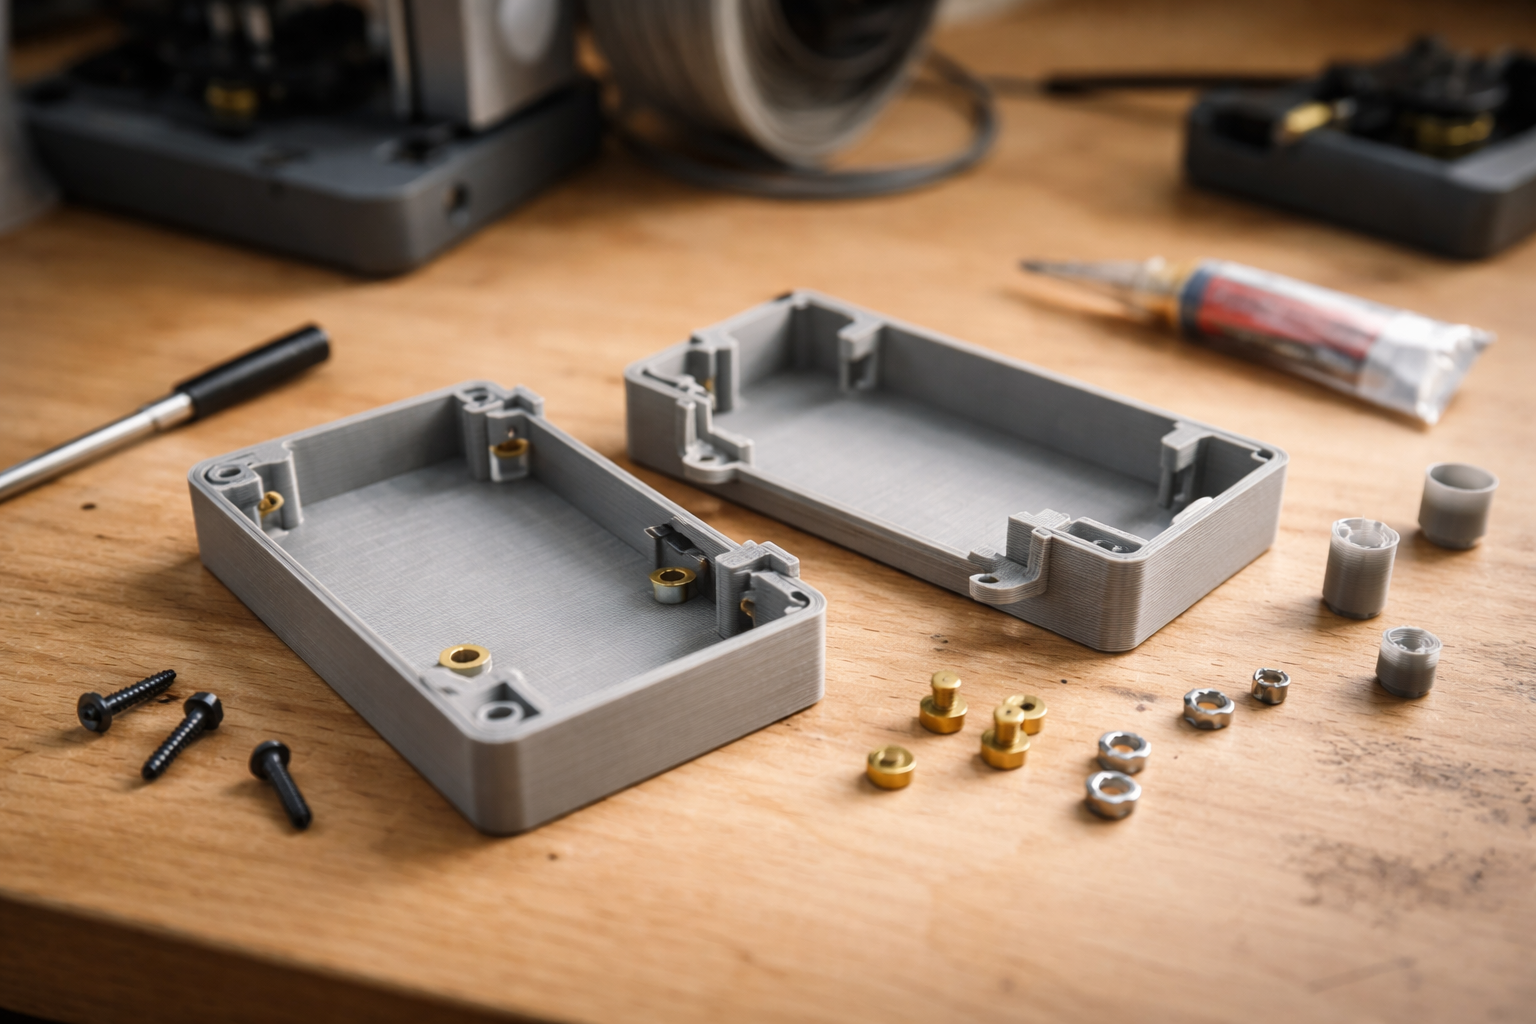
Samling af 3D-printede dele: vælg mellem skruer, inserts, snap-fits, lim og press-fit
Hurtigt overblik: Hvad holder faktisk bedst?
Til høj belastning og gentagen service er gennemgående bolte eller heat-set inserts som regel det sikreste valg. Til værktøjsfri, let til moderat belastede samlinger er snap-fits ofte smartest. Lim fungerer bedst til permanente samlinger med god kontaktflade, mens simple press-fits mest er til let belastede eller halv-permanente pasninger.
Der findes ikke én vinder til alle situationer. Valget afhænger især af:
- Belastning (retning, størrelse, stød, vibration)
- Servicefrekvens (skal den åbnes 2 gange eller 200 gange?)
- Miljø (varme, fugt, udendørs, bilkabine)
- Materiale (PLA, PETG, ABS/ASA, nylon, TPU)
- Værktøj (må brugeren have skruetrækker med?)
- Plads til skruer, boss, tappe eller kroge
Nedenfor får du en samlet beslutningsmatrix og derefter dybdegående afsnit om hver metode, levetid, materiale, miljø og regler, hvis du også sælger dine dele.
Beslutningsmatrix: skruer, inserts, snap-fits, lim og press-fit
Til høj belastning og sikkerhedskritiske dele bør du som udgangspunkt vælge mekanisk fastholdelse med metal (bolte, skruer, inserts). Til dagligdags dæksler, covers og små bokse, hvor det vigtigste er nem adgang, kan snap-fits eller enkle press-fits fungere fint. Lim er primært til permanente løsninger, hvor du ikke forventer at skille noget ad igen.
| Metode | Typisk styrke & robusthed | Servicefrekvens | Værktøj | Miljøtålsomhed | Typiske risici | Bedst egnet til |
|---|---|---|---|---|---|---|
| Skruer direkte i plast | Middel – afhænger meget af materiale og geometri | Lav til middel (få til "nogle" gange) | Kræver værktøj | Middel (følsom for creep og udtræk i varme/fugt) | Gevind rives ud, sprækker omkring hullet | Let belastede kabinetter, prototyper, sjældent service |
| Heat-set inserts + skrue | Høj – metalgevind i plast | Høj (hyppig åbning/service) | Kræver værktøj | Høj, især hvis materiale og boss er dimensioneret ordentligt | Boss sprænger ved montering, plast krakelerer ved overload | Elektronikbokse, beslag, dæksler, der åbnes ofte |
| Gennemgående bolt + møtrik | Meget høj – last føres gennem metal | Høj | Kræver værktøj | Høj – også ved vibration, stød og varme | Print knuses, hvis kontaktflade er for lille | Bærende beslag, konstruktioner, sikkerhedsnære dele |
| Snap-fit (klik-samling) | Middel – fra let til høj ved god geometri/materiale | Middel til høj (afhængigt af materiale og design) | Værktøjsfri | Middel – følsom for sprøde materialer, kulde og UV | Arme knækker, kroge slides, pasning bliver løs | Låg, covers, små bokse, hverdagsdele med moderat last |
| Lim | Fra lav til høj – afhænger af limtype og plast | Næsten ingen (permanent) | Værktøjsfri i brug (men kræver forberedelse) | Middel – følsom for fugt, varme og belastningstype | Fuge slipper, sprækker i limlag, svært at reparere | Permanente samlinger med stor kontaktflade |
| Press-fit (friktion) | Lav til middel – følsom for tolerancer | Lav (få demonteringer) | Typisk værktøjsfri | Lav til middel – vibration kan løsne pasninger | Bliver løs eller sprænger ved for stram pasning | Knopper/tappe, enkle bøsninger, små stik og dæksler |
En praktisk måde at vælge på er:
- Høj last + mange cyklusser: gennemgående bolte eller heat-set inserts
- Middel last + nem adgang: snap-fit
- Permanent + stor flade: lim
- Let last + simpelt design: press-fit eller skruer i plast
Hvad holder bedst i praksis over tid?
Hvis en samling skal kunne åbnes mange gange, holder metalbaserede løsninger som heat-set inserts eller gennemgående bolte som regel længst. Snap-fits kan også have lang levetid, hvis materiale og geometri er ramt rigtigt, men er mere følsomme for fejl i design og print. Lim er stærk ved permanente løsninger, men næsten altid dårlig til service og bevægelse.
Typiske svigtformer (failure modes)
| Metode | Typisk første svigt | Årsag | Hvordan du forebygger |
|---|---|---|---|
| Skruer direkte i plast | Gevind "trækker ud" eller krakelerer | For højt moment, sprødt materiale, for tynde vægge omkring hul | Brug lavere moment, større boss, flere lag/perimeter, evt. inserts |
| Heat-set inserts | Boss sprænger ved indsætning eller trækkes ud senere | For lille vægtykkelse, for varm indsætning, for lille kontaktflade | Følg anbefalet huldiameter, giv 1,5 – 2× insertdiameter som boss-diameter, test på klods |
| Gennemgående bolte | Print knuses eller deformeres | For højt moment, for lille skive, lav infill lige under boltehoved/møtrik | Brug skiver, øg vægtykkelse og perimeters, optimér geometri frem for kun infill |
| Snap-fit | Arm knækker eller kroge slides | For kort/tyk arm, skarpe hjørner, PLA eller forkert lagretning | Brug fillets, længere og slankere arme, PETG/ASA/nylon, print med lag på tværs af bøjningen |
| Lim | Limfuge slipper eller revner | Dårlig affedtning, forkert limtype, fugt/varme eller stødlast | Rens, slib let, vælg lim til plasttypen, giv fuld hærdetid (ofte 24 timer) |
| Press-fit | Sidder løst eller sprænger godset | For stor variation i print, for lidt eller for meget interference | Lav testklodser med små variationer, juster clearance i steps på 0,05 – 0,1 mm |
Cykler, fatigue og creep
To ting dræber 3D-printede samlinger over tid: fatigue (udmattelse ved gentagen bøjning) og creep (langsom deformation under konstant last).
- Snap-fits dør ofte af fatigue: mange klik med for kort stiv arm, især i PLA.
- Skruer i plast dør ofte af creep: konstant spænding i varmt miljø, så plasten langsomt flyder og løsner sig.
- Lim dør ofte af skiftende temperatur og fugt, især hvis limfugen står i spænd.
En enkel tilgang er at teste 50 – 100 cyklusser på en lille testklods, før du låser dig fast på et design. Hvis noget begynder at føles løsere, eller der ses små revner, skal du ændre geometri, materiale eller helt skifte samlingsmetode.
Hvilket filament passer bedst til de forskellige samlingstyper?
PETG er ofte det bedste startvalg til fleksible samlinger på en FDM-printer, mens PLA primært er til enkle eller engangsagtige samlinger. Til højere varme, mere sejhed eller udendørs brug er ASA, ABS eller nylon typisk bedre valg, mens TPU er til meget fleksible, men mekanisk anderledes løsninger.
| Materiale | Karakteristik | Egnet til | Mindst egnet til |
|---|---|---|---|
| PLA | Stift, sprødt, lav varmebestandighed | Engangs-snap-fits, let belastede skruer i plast, limning indendørs | Gentagen bøjning, varme miljøer (bil, sol), vibration og stød |
| PETG | Sejt, lidt fleksibelt, bedre varmebestandighed end PLA | Snap-fits, press-fit, inserts, limning med cyanoakrylat (ofte) | Meget høje temperaturer og meget stive bærende dele |
| ABS / ASA | Sejt, tåler varme bedre, ASA er bedre udendørs | Snap-fits med mange cyklusser, inserts, bolte, udendørs beslag | Kolde og meget slagbelastede miljøer uden korrekt dimensionering |
| Nylon (PA) | Meget sejt, slidstærkt, kan optage fugt | Inserts, skruer, bærende beslag, snap-fits med høj cyklustal | Præcise press-fits uden fugtkontrol, standard superlim (kræver speciallim) |
| TPU | Meget fleksibelt | "Levende" hængsler, dæmpning, forseglende læber | Konventionelle gevind, stramme press-fits, skarpe kroge |
Hvis du er i tvivl om selve filamentvalget, er det værd at dykke dybere ned i en separat guide til PLA, PETG, ABS, ASA og TPU eller fx sammenligningen PLA vs. PETG. Materialet sætter rammen for, hvad en snap-fit, et plastgevind eller en limfuge realistisk kan holde til.
Hvornår skal du bruge heat-set inserts eller skruer?
Brug heat-set inserts, når skruen skal i og ud mange gange, eller når gevindet skal tåle mere, end plasten selv magter. Brug gennemgående bolte, når belastningen er høj, eller delen er sikkerhedskritisk. Skruer direkte i plast er bedst til lette opgaver og få samlinger.
Skruer direkte i plast – hvornår er det nok?
Direkte plastgevind er fint til:
- Let belastede dæksler og små kabinetter
- Prototyper, hvor du vil teste hurtigt og billigt
- Samlinger, der kun åbnes få gange
Her er det vigtigt, at du:
- Giver plads til tilstrækkelig vægtykkelse omkring hullet (gerne 2 – 3× skruediameter)
- Vælger et stivere materiale med rimelig sejhed (PETG, ABS, ASA, nylon)
- Ikke overspænder – især ikke i PLA
Skruer i plast kan være tricky. Hvis du vil dykke ned i detaljerne om hulstørrelser, infill og hvordan skruer "spiser" 3D-print, er der en separat guide: skruer og 3D-print.
Hvornår giver heat-set inserts mening?
Heat-set inserts er små metal-gevindindsatse, du varmer ned i printet. De er oplagte, når:
- Samlingen skal åbnes ofte (fx elektronikbokse, maskindæksler)
- Du vil have stabilt moment uden at rive plasten ud
- Delen skal holde til vibration eller moderat stødlast
Typisk arbejder man i hobby/let pro-brug med M3 – M6. Et lille basissæt med messing-indsatse i M3 – M6 ligger omkring 30 kr. for ca. 10 stk. i danske shops, men priser og pakker varierer.
Inden du køber, bør du tjekke:
- Skruestørrelse (M3, M4, M5, M6) – passer til dit design og værktøj?
- Lengde på indsatsen – er der nok godstykkelse i printet?
- Anbefalet huldiameter – brug producentens tal som udgangspunkt
Hvis du vil se konkrete mål, huldiametre og praktisk montering, er en dedikeret guide som heat-set inserts i 3D-print værd at læse.
Når en gennemgående bolt er den rigtige løsning
En gennemgående bolt med møtrik er "the nuclear option" til FDM-dele:
- Bærende beslag og ophæng
- Dele i bil, båd eller maskiner med vibration
- Alt hvad der nærmer sig sikkerhedskritisk
Her er det metallet, der bærer lasten, ikke plasten. Husk dog at beskytte plasten mod knusning med skiver og fornuftig geometri. En gennemgående bolt er tit billigere og mere robust end at forsøge at optimere et sårbart plastgevind.
Hvornår er snap-fits den bedste løsning?
Snap-fits er bedst, når du vil åbne og lukke uden værktøj, belastningen er moderat, og du kan styre tolerancer og printretning nogenlunde. Ved hyppig service eller høj last er inserts eller bolte dog ofte mere driftssikre, mens PLA kun bør bruges til enkle eller sjældne klik.
Hvornår vinder snap-fits over skruer og lim?
Vælg snap-fits, når:
- Brugeren ikke må være afhængig af værktøj
- Du vil minimere antal dele og samle-tid
- Belastningen er moderat og retningen nogenlunde kontrolleret
- Dækslet/låget skal kunne afmonteres af og til
Klassiske eksempler er fjernbetjeninger, små elektronikbokse, printede covers og klik-låg på bokse og opbevaringskasser.
Materiale og geometri – korte regler
- PLA: kun til få klik og lav bøjning. Sprødt og knækker nemt ved gentagne cyklusser.
- PETG, ABS, ASA, nylon: markant bedre til snap-fits. Seje, kan bøje og "ryste" lidt uden at revne.
- TPU: til særlige tilfælde, fx integrerede tætningslæber og bløde låse.
Geometri-mæssigt er de to vigtigste typer:
- Cantilever snap-fit: en arm, der bøjes til siden og klikker bag en kant.
- Annular snap-fit: ringformet klik rundt om en cylinder (typisk låg og rør).
Nøglen er, at armen hellere skal være længere og slankere end kort og tyk. Brug bløde fillets i armens rod, så der ikke opstår spændingskoncentration.
Hvis du vil nørde geometrier, hook-form og konkrete startmål i dybden, ligger det i en særskilt guide om snap-fit designregler og test og i en hands-on artikel med snap-fit tricks. Her holder vi os til hvornår du bør vælge metoden.
Enkel beslutningsregel for snap-fits
- Få åbninger (0 – 10 gange): PLA eller PETG kan bruges, hvis armen er forsigtig designet.
- Mange åbninger (10 – 100+): PETG, ABS/ASA eller nylon + ordentlig armgeometri og printretning.
- Høj last eller sikkerhedskritisk: spring snap-fit over og gå efter inserts eller bolte.
Hvilke tolerancer og mål er gode startværdier?
FDM-printere kræver typisk mere klaring mellem dele end resin- og pulverprocesser. I stedet for at jagte et "perfekt" tal fra start er det bedre at have et par velvalgte startværdier og så teste 2 – 3 varianter på en lille klods. Printer, dyse, laghøjde og filament påvirker nemlig resultatet mere, end mange tror.
Sådan læser du clearance
Når vi taler tolerancer, er der to måder at opgive tal på:
- Per side: 0,2 mm per side betyder i alt 0,4 mm ekstra mellem indre og ydre diameter.
- Samlet klaring: 0,4 mm betyder allerede den samlede forskel mellem hul og tap.
Det er vigtigt ikke at blande de to begreber sammen. Når du ser tal på nettet, så tjek altid, om det er per side eller samlet.
Vejledende startværdier til FDM
| Situation | Startværdi (FDM) | Kommentar |
|---|---|---|
| Løs pasning (glidende samling, huller/stifter) | Samlet klaring ca. 0,3 – 0,5 mm | Jo grovere printer og jo mere fugtigt filament, jo tættere på 0,5 mm |
| Let press-fit (tap i hul) | Interference (negativ klaring) ca. -0,1 til -0,2 mm | Start i den forsigtige ende og lav testklodser med små steps |
| Snap-fit hook / låg mod hus | Per side klaring ca. 0,15 – 0,25 mm + 0,1 – 0,2 mm i højden | Justér efter materiale (mere fleksibelt materiale tåler mindre klaring) |
Se de her tal som startpunkter, ikke som regler. Print en lille testklods med fx tre forskellige klaringer (0,2 / 0,3 / 0,4 mm) og prøv dig frem. En separat guide om spilrum og pasninger i 3D-print går længere ned i detaljerne, hvis du vil optimere målrettet.
Hvordan påvirker fugt, varme og vibration holdbarheden?
Fugt, varme og vibration får oftere en samling til at fejle end ren, statisk styrke gør. Derfor bør du være ekstra konservativ i materialevalg og samlingsmetode, hvis delen skal i bil, kælder, udendørs eller i en maskine, der ryster. Inserts eller bolte er typisk mere stabile end lim og press-fit i krævende miljøer.
Varme
- PLA blødgør allerede omkring 50 – 60 °C. Skruer i PLA kan "kravle" (creep) i en varm bilkabine.
- PETG og ABS/ASA tåler mere varme, men kan stadig deformere under konstant last.
- Lim kan miste styrke ved høj temperatur, især hvis den er konstant belastet.
Skal delen i bil, teknikskab eller tæt på motor/varmekilde, så overvej varmebestandige materialer (fx ASA, visse PETG-varianter eller nylon) og læs gerne op på varmebestandige materialer i 3D-print.
Fugt og udendørs brug
- Nylon optager fugt, hvilket ændrer dimensioner og mekaniske egenskaber.
- PLA og visse limtyper kan have det svært i fugtige kældre og udendørs miljøer.
- UV nedbryder især PLA og standard ABS over tid.
Til dansk vejr er ASA, nogle PETG’er og visse nyloner typisk de mest holdbare valg. Se mere i en dedikeret guide om udendørs 3D-print i dansk klima.
Vibration og stød
- Bolte og inserts er generelt bedst: metal mod metal, evt. med skiver og låsemøtrikker.
- Snap-fits kan klare en del, men arme og kroge slides hurtigere.
- Press-fits og lim er mest følsomme, hvis vibration giver små mikrobevægelser.
Hvis delen skal i bil, båd, cykel eller maskine, så tænk "mekanisk låsning først, lim sidst".
Hvornår er lim den bedste løsning?
Lim er bedst til permanente samlinger med god kontaktflade og lav til moderat mekanisk belastning. Til PLA, ABS og ofte PETG virker cyanoakrylat (superlim) fint, mens nylon og andre svære plasttyper kræver speciallim eller helt andre løsninger. Til servicevenlige samlinger er lim sjældent førstevalg.
Hvornår giver lim mening?
Brug lim, når:
- Delen ikke skal skilles ad igen
- Du har stor kontaktflade (ikke kun en tynd kant)
- Belastningen er jævnt fordelt og ikke ren stødlast
- Du vil skjule samlingen af æstetiske grunde
Eksempler: dekorative paneler, covers der kun fjernes ved reparation, lange profiler der skal samles endeflade mod endeflade, eller større PLA-dele, der ikke kunne være på printbedet i ét stykke.
Hvilken lim til hvilket materiale?
- PLA, ABS, ofte PETG: cyanoakrylat (superlim) er et godt første bud.
- Større flader: epoxy eller strukturakryl kan give en stærkere, sej fuge.
- Nylon og "svære" plasttyper: kræver speciallim designet til lav overfladeenergi.
Limens fulde styrke kommer typisk først efter omkring 24 timers hærdning, også selv om den føles "tør" efter få minutter. Læs altid på tuben og vær tålmodig.
Vil du dykke dybere ned i valg mellem superlim og epoxy, findes der en dedikeret sammenligning i artiklen superlim vs. epoxy, og mere kemi-baggrund i epoxy er ikke magi, det er kemi.
Lille beslutningstræ for lim
- Kan delen skulle skilles ad?
Ja → Vælg mekanisk løsning i stedet.
Nej → Gå videre. - Er kontaktfladen stor nok?
Nej → Overvej redesign, så du får "lapper"/flanger at lime på.
Ja → Gå videre. - Ved du, hvilket filament du har?
Nej → Test på en rest, eller vælg en mekanisk løsning i tvivlstilfælde.
Ja → Vælg limtype efter materialet. - Skal den tåle vibration eller stor last?
Ja → Vær forsigtig med at stole kun på lim; kombinér evt. med skruer eller form-låsning.
Nej → Lim kan være fint som primær løsning.
Press-fit og simple friktionspasninger – hvornår giver de mening?
Press-fit fungerer bedst til enkle og let belastede samlinger, hvor du vil undgå skruer og lim, og hvor en smule slid over tid ikke er kritisk. De er følsomme for tolerancer og vibration, så du bør kun bruge dem som primær fastholdelse ved begrænset belastning og få demonteringer.
Gode anvendelser kan være:
- Små plasttappe til justering eller positionering
- Hætter, knapper og drejehjul på aksler
- Midlertidige pasninger til test og prototyper
Nøglen til gode press-fits er test. Print nogle små huller og tappe med varierende diameter og notér, hvilke kombinationer der giver det ønskede "klik". Herefter overfører du målene til dit rigtige design. Hvis du oplever, at ting enten altid sidder for løst eller sprænger, kan en guide som red din pasning før sandpapiret være en hjælp.
Hvad gør du, hvis samlingen fejler?
Hvis en samling fejler, er den hurtigste vej frem ofte at ændre én variabel ad gangen: mere klaring, længere arm, bedre orientering, stærkere materiale eller skifte til en mere mekanisk samling. Hvis du gentagne gange får samme type brud, er det et tegn på, at metoden grundlæggende ikke passer til belastningen.
Fejlfinding på tværs af metoder
| Metode | Symptom | Sandsynlig årsag | Konkrete tiltag |
|---|---|---|---|
| Skruer / inserts | Plast revner ved hul | For tæt på kant, for tynd væg, for højt moment | Flyt hul væk fra kant, øg vægtykkelse, brug større skive og lavere moment |
| Skruer / plastgevind | Gevind rives ud efter få gange | For blødt/sprødt materiale, gentagen montage | Skift til inserts eller bolt, eller til mere sejt materiale |
| Snap-fit | Svært at klikke i – eller umuligt at skille ad | For lille klaring, for aggressiv krog, forkert printretning | Øg klaring i steps af 0,1 – 0,2 mm, blødgør krogprofil, vend printretning |
| Snap-fit | Arm knækker ved få klik | PLA, for kort/tyk arm, skarpe hjørner | Skift til PETG/ASA/nylon, forlæng arm 2 – 3 mm, tilføj fillets |
| Lim | Sidder "ok" først, men slipper efter noget tid | Dårlig rengøring, forkert lim, fugt/varme, ikke fuld hærdning | Affedt med isopropylalkohol, slib let, vælg lim til plasttypen, giv 24 timers hærdning |
| Press-fit | En del prints passer, andre ikke | Printervariation, temperatur, fugt i filament | Lav tolerancevindue og testklodser, stabiliser printer og filament, justér printflow |
Et godt trick er at lave en simpel "QA-ritual": definer én testklods per kritisk samling, print den først, og gentag testen, hvis du senere skifter filament eller printer. Så opdager du pasningsproblemer, før de sidder i en 6-timers-del. Hvis du vil gå mere struktureret til værks, er guiden QA uden hvide kitler en god inspiration.
Små prisniveauer: hvad koster hardware og lim typisk?
Priser svinger med mærke, pakningsstørrelse og butik, men der er nogle typiske niveauer, du kan bruge som pejlemærke.
| Type | Typisk brug | Vejledende prisniveau (DK) | Hvad du skal se efter |
|---|---|---|---|
| Messing-heat-set inserts (M3 – M6) | Elektronikbokse, gentagen montage | Ca. 30 kr. for 10 stk. (små kits), større pakker billigere pr. stk. | Rette M-størrelser, huldiameter-anbefaling, længde vs. godstykkelse |
| Maskinskruer + møtrikker | Bærende beslag, prototyper, tests | Billigt stk-pris i sortimentkasser, lidt dyrere enkeltpakker | Rustfri vs. zink, hovedtype, passende længder |
| Cyanoakrylat (superlim) | Små, permanente samlinger | Typisk 30 – 80 kr. for små tuber | Specifikt til plast, åbningstid, holdbarhed efter åbning |
| Epoxy (2-komponent) | Større kontaktflader, strukturelle samlinger | Ca. 80 – 400 kr. afhængigt af type og mængde | Hærdetid, temperaturtålsomhed, blandingsforhold |
Pointen er, at du ofte kan hæve levetid og sikkerhed markant med relativt billigt hardware. En håndfuld inserts eller en lille kasse skruer kan være mere værd end endnu et print med højere infill.
Hvis du sælger dine 3D-printede produkter: produktsikkerhed og ansvar
Hvis du sælger 3D-printede produkter til forbrugere, bør samlingen vurderes som en del af produktsikkerheden. Det gælder især, hvis dele bærer last, åbnes ofte eller kan fejle i varme, fugt eller vibration. De generelle regler for produktsikkerhed (GPSR) i EU kræver også dokumentation, sporbarhed og klare informationer ved fjernsalg.
Hvad betyder det i praksis?
Du skal ikke være jurist for at tage de første fornuftige skridt. Tænk i stedet:
- Risikovurdering: Hvad sker der, hvis samlingen fejler? Kan nogen komme til skade?
- Konservativt valg: Vælg hellere bolt/inserts end lim alene til bærende dele.
- Dokumentation: Gem tegninger, materialevalg, simple testnoter (fx hvor mange cyklusser en snap-fit klarede).
- Sporbarhed: Notér, hvilket filament der er brugt, og hvilke ændringer du laver over tid.
Hvis du fx laver og sælger printede reservedele som en del af et digitalt reservedelslager, er det ekstra vigtigt, at samlingerne er gennemtænkte. Særligt når dele bærer vægt eller indgår i børne- eller forbrugerprodukter.
Ved alt hvad der nærmer sig sikkerhedskritisk (fx beslag til ophæng, dele på cykler, ting der kan falde ned) bør du overveje at få en fagperson til at kigge med – både på materialevalg og samlinger. Reglerne er ikke skrevet specifikt til 3D-print, men du er ansvarlig for, at produktet er sikkert i den brug, du markedsfører det til.
Sådan kommer du videre: enkel tjekliste
Når du står med en konkret del, kan du bruge denne korte tjekliste:
- Definér brugen: Hvor stor er belastningen, hvor ofte åbnes den, og hvor skal den bruges (inde/ude/bil)?
- Vælg materiale: PLA til let & simpelt, PETG/ABS/ASA/nylon til alt der skal holde, især ved snap-fits og skruer.
- Vælg samlingstype:
- Høj last eller mange cyklusser → inserts eller gennemgående bolte.
- Værktøjsfri, moderat last → snap-fits.
- Permanente, store flader → lim.
- Let, simpelt og få demonteringer → press-fit eller skruer i plast.
- Sæt start-tolerancer efter tabellen og print en lille testklods først.
- Lav 50 – 100 cyklusser på teststykket, hvis delen skal åbnes ofte.
- Justér én ting ad gangen (klaring, arm-længde, materiale) og notér, hvad der virker.
Så står du langt stærkere, både som hobby-maker og hvis du en dag beslutter at sælge dine 3D-printede dele videre.
Relaterede indlæg
Tilkoblet Materialevalg til konkrete projekter, Parametrisk og funktionelt design