Design 3D-modeller med færre supports: orientering, overhangs, bridging og support-typer
Overblik: Sådan får du færre (eller ingen) supports
Den billigste og nemmeste support er den, du aldrig behøver at printe.
Hvis du vil designe 3D-modeller med færre supports, handler rækkefølgen om fire ting:
- Først: orientér modellen smart, så kritiske flader peger opad eller bliver til mindre stejle overhangs.
- Så: tilpas geometrien i CAD, så den bliver self-supporting.
- Derefter: brug bridging på korte spænd i stedet for supports.
- Til sidst: når supports er uundgåelige, vælg den rigtige support-type og indstillinger.
Resten af artiklen går igennem de valg trin for trin, med konkrete vinkler, længder og slicer-tweaks, du kan teste på din egen printer.
Hvad er overhangs, bridging og supports i 3D-print?
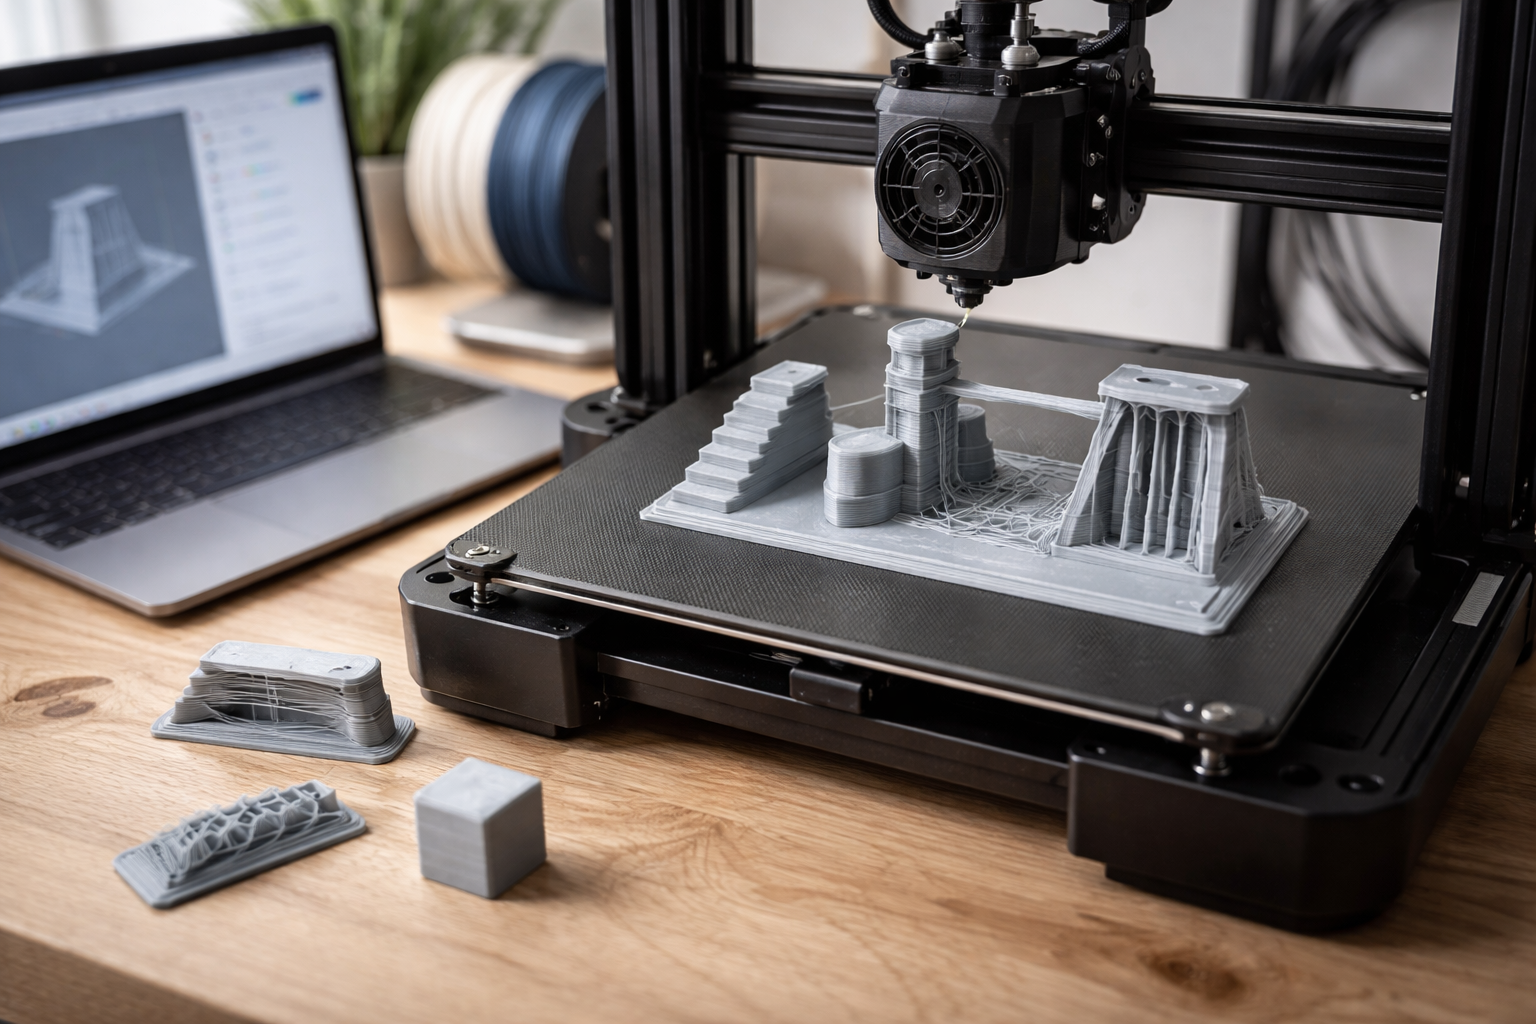
Overhangs er dele af modellen, der hænger ud i luften fra laget under, bridges er filament, der spændes mellem to understøttede punkter, og supports er midlertidige strukturer, som printeren bygger for at holde det hele oppe.
Det lyder simpelt, men forskellen betyder meget for, om du kan slippe uden supports.
Overhangs: skrånende geometri
Et overhang opstår, når hvert nyt lag stikker længere ud end laget under. Jo stejlere vinklen er, jo mere prøver printeren at lægge plast i fri luft.
- Et 45° overhang betyder, at hvert lag kun rykker halvt så langt ud, som det rykker op.
- Ved fladere vinkler hviler det meste af laget stadig på det underliggende lag.
- Ved stejlere vinkler får du hurtigt droopy undersider, grim finish og i værste fald kollaps.
Her hjælper god køling, lav laghøjde og lav hastighed, men der er en praktisk grænse.
Bridging: bro i fri luft
En bridge er et stykke filament, der spændes mellem to punkter, som allerede er understøttet. Printeren skyder plasten ud i fri luft, og kølingen stivner strengen, inden den når at hænge for meget.
- Bridging bruges typisk til huller, kanaler og åbninger mellem to vægge.
- Kortere bridges kan ofte printes uden supports, hvis køling og flow er gode.
- Længere bridges kræver fin tuning af bridge speed, flow og blæser.
Bridging er din bedste ven, når du vil slippe for massive supportskovle i hulrum.
Supports: midlertidigt stillads
Supports er midlertidige “stilladser” af plast, som fjernes efter print. De:
- giver understøttelse til stejle overhangs og lange bridges,
- koster ekstra printtid og filament,
- kan efterlade mærker (support scarring) og kræve en del efterarbejde.
Målet er ikke at undgå supports for enhver pris, men at bruge dem kun dér, hvor orientering, design og bridging ikke rækker.
Vælg strategi før du slår supports til
Den bedste support er ofte den, du designer væk. Som hovedregel: prøv altid orientering, små designændringer og bridging, før du accepterer slicerens “Generate Support”.
Her er et enkelt beslutningsflow, du kan bruge på næsten alle modeller:
| Trin | Spørgsmål | Handling, hvis svaret er ja |
|---|---|---|
| 1 | Kan modellen roteres smartere? | Roter, så flest flader vender opad eller bliver til 45°-agtige overhangs. |
| 2 | Kan geometrien ændres uden at ødelægge funktionen? | Tilføj chamfers, fillets, teardrop-huller eller del modellen i flere emner. |
| 3 | Kan hulrum klares med bridging? | Design åbninger og spænd, der matcher din printers bridging-evne. |
| 4 | Er der stadig kritiske områder? | Brug lokale supports med passende type og indstillinger. |
1. Start altid med modelorientering
Orientering koster ingen ny CAD, ingen ekstra slicer-trick og kan let halvere dit supportforbrug.
- Lad store plane flader ligge på bed’et, hvis muligt.
- Vend detaljer opad, så de ikke hænger i luften.
- Roter modellen, så stejle overhangs bliver til mere skrå flader.
En klassiker: en L-formet bracket. Ligger den “L’et” ned, skal hele “armen” måske have support. Står den, så armen vokser opad, kan den ofte printes helt uden supports.
2. Redesign før du slicer-hekser
Hvis orientering ikke er nok, er næste spørgsmål: kan du ændre geometrien en smule? Det er ofte hurtigere at tilføje en chamfer i CAD end at kæmpe med supports og slibning bagefter.
Vi dykker ned i konkrete CAD-greb senere, men husk: små skrå flader, afrundinger og opdeling af modellen gør en enorm forskel.
3. Brug bridging som “usynlig support”
Bridging kan tit erstatte supports under huller og kanaler. Hvis du kan designe åbningen, så spændet er realistisk for din printer, får du et hulrum uden fyldte supports, der skal graves ud.
Tænk f.eks. kabelkanaler, luftkanaler eller afløb: bedre at lade printeren lave et pænt “loft” med bridging end at fylde kanalen med support-gitter.
4. Supports som sidste, men legitime, værktøj
Når alt det ovenstående er prøvet, er supports ikke et nederlag, men et værktøj. Tricket er at:
- placere dem kun dér, hvor de er nødvendige (support blockers / support painting),
- vælge den type, der matcher geometri og finishkrav,
- tune interface og Z-distance, så de kommer pænt af.
Når du har styr på strategien, bliver supports et bevidst valg i stedet for et automatisk krydsfelt.
Hvor stejle overhangs kan du printe uden supports?
Et sikkert designudgangspunkt for FDM er omkring 45° overhang. Med god køling, lav laghøjde og tunet profil kan du ofte gå stejlere, men 45° er et fornuftigt sted at starte, hvis du vil være support-forsigtig.
45°-reglen: konservativ men robust
45° betyder, at for hver millimeter printeren går op, bevæger den kun plasten én millimeter ud i luften. Det giver stadig meget kontakt til laget under.
- Ved mindre end 45° (fladere, f.eks. 30°) kan mange printere klare overhangs ret pænt uden supports.
- Omkring 45° er de fleste vel-tunede FDM-printere nogenlunde komfortable.
- Over 45° kommer du ind i et område, hvor setup og materiale for alvor begynder at betyde noget.
“Sikker / mulig / presset” skala for overhangs
| Zone | Vinkel (vejledende) | Hvad du kan forvente |
|---|---|---|
| Sikker | 0 – 40° | Ofte pæne overflader uden supports, især med PLA og god køling. |
| Mulig | 40 – 55° | Kan ofte gå uden supports, hvis profiler og køling er fornuftige. |
| Presset | 55 – 70° | Kræver meget vel-tunet setup, lav laghøjde, langsommere print og stærk køling. |
| Nær lodret | > 70° | Ofte kun realistisk uden supports i små detaljer eller med meget aggressive tweaks. |
Tal som 70° uden supports er mere et “se hvad jeg fik min printer til på en god dag” end en generel designregel.
Faktorer der flytter grænsen
Hvor din personlige grænse ligger, afhænger især af:
- Materiale: PLA er nemmest, PETG mere følsom, ABS/ASA kræver forsigtig køling, TPU er sin egen verden.
- Køling: kraftig, ren luft på printet hjælper overhangs meget, især PLA.
- Lagtykkelse: lavere lag (f.eks. 0,12 – 0,16 mm med 0,4 mm dyse) giver pænere overhangs.
- Hastighed: lavere fart giver plasten mere tid til at blive understøttet af laget under.
- Geometri: ru eller teksturerede overflader skjuler fejl bedre end spejlglatte flader.
Vil du kende din printers reelle overhang-grænse, så print en lille overhang-test og se, hvor du stadig er tilfreds med finishen.
Hvornår er bridging bedre end supports?
Bridging er det rigtige valg, når spændet er kort nok til, at filamentet kan bære sig selv fra kant til kant uden for meget hæng, og når undersidekvaliteten stadig er acceptabel for det, du printer.
Hvornår kan du stole på bridging?
Der findes ikke én magisk længde, men nogle praktiske pejlemærker:
- Høj præcision / synlig underside: vær konservativ omkring 5 mm uden supports.
- Skjulte hulrum / mindre kritisk underside: mange printere kan klare 10 – 20 mm eller mere med tuning.
- Små detaljer og smalle huller: korte bridges går overraskende godt, når kølingen rammer rigtigt.
Bridging er mest oplagt i lukkede kanaler, interne hulrum og åbninger, hvor det ellers ville være et mareridt at fjerne supports bagefter.
Startindstillinger til bridging
Et godt udgangspunkt for de fleste FDM-printere med 0,4 mm dyse er:
- Bridge speed: omkring 25 mm/s (ofte langsommere end normal printspeed).
- Bridge flow: ca. 0,8 – 0,95 (mindre materiale, så strengen bliver stram i stedet for at hænge).
- Bridge fan: tæt på 100 % på PLA, lavere på PETG og meget forsigtigt på ABS/ASA.
Justér hellere i små trin og brug en decideret bridge-test. Så ser du hurtigt, om strenge falder, eller om de lægger sig pænt.
Hvornår er supports stadig bedre end bridging?
Brug supports i stedet for bridging, når:
- spændet er så langt, at selv tunet bridging giver voldsom sagging,
- undersiden er en synlig, vigtig flade, hvor du vil have så lidt hæng som muligt,
- materialet (fx fleksibel TPU) ikke kan holde stramme bridges, selv ved korte spænd.
En god tommelfingerregel: hvis du allerede ved i sliceren, at det her hulrum bliver et helvede at rengøre, så redesign hulrummet, del modellen eller brug supports klogt i stedet for at presse bridging helt ud til grænsen. Vil du nørde bridging yderligere, kan du kigge forbi artiklen “broer af plastik i fri luft”.
Hvilken support-type: tree/organic eller normal/lattice?
Tree/organic supports er typisk bedst til organiske former med mange kurver og arme, mens normal/lattice supports ofte er bedst til tekniske dele med plane undersider og behov for stabilitet.
Normal/lattice supports
Det her er de “klassiske” supports: søjler eller gitter direkte under overhangs.
- Styrke: meget stabile, gode til tunge eller store overhangs.
- Geometri: gode til flade undersider og tekniske geometrier.
- Kontrol: nemme at forudsige; understøtter typisk hele området under en flade.
- Ulempe: kan fylde meget materiale og være sværere at fjerne i trange områder.
Tree/organic supports
Tree supports vokser som grene op mod undersiden af din model og deler sig ud undervejs.
- Materialeforbrug: ofte markant lavere end normal supports, især på figurer med tynde arme mv.
- Kontaktpunkter: færre og mindre kontaktpunkter, hvilket gør fjernelse og finish lettere.
- Geometri: følger organiske former godt, f.eks. figurer, bustes, cosplay-dele.
- Ulempe: kan være mindre stabile ved meget tunge, plane oversider og kræver lidt tuning.
Hurtig beslutningsmatrix for support-typer
| Situation | Anbefalet support-type | Hvorfor |
|---|---|---|
| Figur, bust, organisk model med kurver | Tree / organic | Færre kontaktpunkter og mindre scarring på komplekse former. |
| Teknisk del med flade undersider | Normal / lattice (lines eller grid) | Stabil understøttelse og forudsigelig underside. |
| Stor, tung flade skal bæres | Normal / lattice | Mere stiv struktur til at bære vægten. |
| Spinkle arme, antenner, overhængende fingre | Tree / organic | Grene op til hver detalje med minimal kontakt. |
| Indvendige hulrum, svært tilgængelige områder | Ofte: redesign eller bridging | Fjernelse af supports kan være næsten umulig inde i lukkede rum. |
Husk også, at du sjældent behøver support overalt. Brug værktøjer som support blockers og support painting i sliceren til kun at lægge supports, hvor de virkelig gør nytte. En god introduktion til slicer-profiler og supportpatterns finder du i kategorien slicer-indstillinger og profiler.
De vigtigste slicer-indstillinger for nemmere supports
Support-interface og korrekt Z-distance er normalt de to vigtigste indstillinger, hvis du vil have supports, der både er nemme at fjerne og efterlader en pænere underside.
1. Z-distance (afstand mellem support og model)
Z-distance er den lodrette afstand mellem supportens top og modellens underside.
- For en 0,4 mm dyse er et godt startpunkt typisk 0,20 – 0,25 mm.
- For større dyser kan du skalere lidt op, f.eks. omkring halvdelen til to tredjedele af laghøjden.
For lille afstand og supporten svejser fast. For stor afstand og modellen begynder at hænge. Justér i små skridt og tjek resultatet.
2. Support-interface (mellem-lag)
Et support-interface er et tættere lag mellem den “grove” supportstruktur og selve modellen.
- Slå interface til, hvis din slicer har det (de fleste moderne har).
- Brug 2 – 4 interface-lag som start.
- Vælg et mønster, der giver god understøttelse (ofte et tæt line- eller grid-mønster).
Interface-laget giver en fladere basis for modellen, men med kontrolleret brudflade, så supporten kan knækkes af i ét stykke i stedet for at rive i modellen.
3. Support density (fyldningsgrad)
Support density styrer, hvor tæt supportgitteret er.
- Start lavt: typisk 5 – 15 % for almindelige FDM-prints.
- Øg density kun dér, hvor du har virkelig tunge eller sarte undersider.
- Høj density giver mere støtte, men også sværere fjernelse.
Det er fristende bare at skrue density i vejret, når noget hænger, men du vinder ofte mere ved at optimere Z-distance, interface og orientering først.
4. Support pattern og kontakt
Support-mønsteret påvirker både stabilitet og fjernbarhed.
- Lines: ofte nemmere at fjerne, god allround-løsning.
- Grid eller gyroid: stærkere, men kan være mere genstridige.
- Interface pattern: kan sættes anderledes end selve supportmønsteret for bedre undersidekvalitet.
Hvis du kæmper med fastsiddende supports, så prøv et mere åbent mønster og lavere density, før du begynder at ændre alt andet.
5. Temperatur og flow påvirker også supports
Selv om det ikke står i “support”-sektionen i sliceren, spiller temperatur og flow en stor rolle.
- For høj temperatur får både model og supports til at svejse mere sammen.
- Forkert flow kan give enten huller mellem support og model eller alt for massiv sammenklistring.
Hvis dine supports aldrig vil slippe, selv med fornuftig Z-distance, så tjek din flowkalibrering. Der er en god trin-for-trin guide i artiklen “få styr på flow på en eftermiddag”.
Materialer: hvem er venligst uden supports?
PLA er typisk lettest at designe support-frit med, PETG er en mellemting, mens ABS/ASA og især TPU kræver mere forsigtig tuning, hvis du vil minimere supports.
Materialetabellen: realistiske grænser (vejledende)
| Materiale | Overhang (sikker) | Overhang (mulig) | Bridging-venlighed | Support-noter |
|---|---|---|---|---|
| PLA | op til ca. 45° | op til 55 – 60° med god køling | Meget god, især med høj blæser | Lett at fjerne supports, tåler aggressiv køling. |
| PETG | op til ca. 40 – 45° | 50 – 55° med forsigtig tuning | OK, men følsom for stringing og hæng | Kræver lavere blæser, kan svejse hårdt til supports. |
| ABS / ASA | ca. 35 – 40° | op til 50° i velkontrolleret kammer | Sværere pga. warping og lav køling | Blæser skal være lav, risiko for deformering ved supports. |
| TPU | ca. 35 – 40° | lidt mere med meget lav hastighed | Generelt udfordrende | Fleksible supports bøjer i stedet for at knække af. |
Tal er vejledende og afhænger stærkt af printer, profil og geometri, men de giver en idé om, hvor forsigtig du skal være.
PLA: bedste ven til supportfri forsøg
PLA er stift, køler hurtigt og kan håndtere ret vilde overhangs og bridges, hvis dit setup er i orden.
- Kør gerne høj blæser på overhangs og bridges.
- Brug PLA, når du tester grænser for overhang og bridging første gang.
- Supports er oftest relativt nemme at fjerne og efterlader pæn underside, når Z-distance er korrekt.
Vil du dykke mere ned i valg af PLA versus f.eks. PETG, er der en mere detaljeret sammenligning i PLA vs. PETG-guiden.
PETG: mellemting med lidt temperament
PETG hæfter stærkere mellem lagene og er mere sejt, men det er også mere klistret og stringer gladeligt.
- Brug lavere blæser end PLA for at bevare laghæftningen.
- Forvent lidt dårligere bridging og overhangs end PLA ved samme vinkel.
- Vær forsigtig med Z-distance: for tæt, og supporten svejser for alvor fast.
Når du tuner PETG til mindre stringing og mere kontrolleret flow, får du til gengæld langt pænere bridges og undersider. Der er konkrete PETG-tricks i artiklen om PETG temperaturtricks.
ABS/ASA: tænk mere i kammer og warping
ABS og ASA vil gerne have et varmt, lukket miljø og minimal blæser. Det er lidt det modsatte af, hvad vi ønsker til flotte overhangs og bridges.
- Hold fokus på god kammer-temperatur og lav blæser.
- Accepter lidt flere supports for at undgå warping og layer-split.
- Design gerne større chamfers og mindre aggressive overhangs end du ville med PLA.
Her er orientering og CAD-greb endnu vigtigere, fordi du ikke har køling til at redde tingene.
TPU: fleksibel og krævende
TPU og andre fleksible filamenter giver en særlig udfordring: både model og supports er bløde.
- Supports kan bøje i stedet for at bære, især ved bridging.
- Fjernelse kan være svær, fordi supporten ikke brækker rent af.
- Print langsomt og tænk i design, der næsten ikke behøver supports.
Hvis du er ny i fleksible materialer, kan du spare en del hovedpine ved at læse om grundindstillinger i guiden om fleksible filamenter, før du går efter supportfri ninja-moves.
Design i CAD: greb der fjerner behovet for supports
Den mest effektive måde at undgå supports på er ofte at ændre geometrien, længe før du åbner sliceren. Små ændringer som chamfers, fillets og teardrop-huller kan gøre en kritisk underside fuldstændig self-supporting.
CAD-designcheckliste til færre supports
Brug den her liste, hver gang du laver et nyt design:
- Kan kritiske flader skrånes til max ca. 45°?
Gør lodrette “hylder” til skrå flader (self-supporting angles). - Kan skarpe kanter få en chamfer?
En 45° chamfer på undersiden gør ofte hele forskellen. - Kan hjørner afrundes med fillets?
Fillets fordeler belastning og kan gøre overgangen mere printvenlig. - Er horisontale huller runde?
Lav dem til teardrop-profiler, så toppen bliver self-supporting. - Kan modellen deles i to eller flere dele?
Split modellen, så hver del kan ligge fladt eller med bedre orientering. - Har du brug for små, kontrollerede støtter?
Tilføj sacrificial tabs eller mini-støtter i CAD, som du selv kontrollerer formen på.
Chamfers og self-supporting vinkler
En chamfer er en afskåret kant i stedet for en skarp 90° vinkel. Hvis du laver en underside med f.eks. 45° chamfer i stedet for en flad hylde, kan den ofte printes uden supports.
- Brug chamfers under udhæng og fremspring.
- Brug dem også der, hvor en lodret væg pludselig starter midt i luften.
- Sigte efter vinkler på ca. 45° eller fladere for sikker supportfrihed.
Fillets og afrundede overgange
Fillets (afrundinger) gør både delen stærkere og ofte mere printvenlig.
- Glidende overgang mellem to flader kan mindske behovet for support.
- Runde kanter fanger sjældent lige så meget support som skarpe hjørner.
I tekniske designs hjælper fillets også med at undgå stresskoncentrationer, så det er win-win.
Teardrop-huller i stedet for runde huller
Et horisontalt, perfekt rundt hul har en top, der i praksis er én lang bridge. I CAD kan du lave hullet som en “teardrop”: cirkel nederst, lille spids opad.
- Den øverste spids danner en vinkel, der kan være self-supporting.
- Delen fungerer stadig som hul, men uden at kræve supports indvendigt.
Split modellen strategisk
Nogle dele kan simpelthen ikke printes fornuftigt i ét stykke uden massive supports.
- Del modellen, så hver del får en god, flad side mod bed’et.
- Planlæg samlinger og eventuelt snap-fits i stedet for at kæmpe med efterbearbejdning.
- Placér splitfladen der, hvor den er mindst synlig eller lettest at efterbehandle.
Hvis du vil nørde samlinger og klik-løsninger, er der konkrete designregler i artiklerne om snap-fit designregler og flere eksempler i snap-fit tricks.
Sacrificial tabs og indbyggede støtter
Nogle gange er det hurtigere at designe en lille “fod” eller støtteklods i modellen end at lade sliceren gætte sig frem.
- Lav en lille bro, tap eller klods under et tyndt fremspring.
- Gør den tynd nok til at kunne knækkes eller skæres af efter print.
- Placér den i et område, hvor lidt efterbearbejdning ikke gør noget.
Det giver dig fuld kontrol over, hvor og hvordan støtten rører modellen.
Fejlfinding: fastsiddende supports, droopy undersider og scarring
Hvis supports sidder urokkeligt fast eller ødelægger overfladen, skyldes det næsten altid for lille afstand, for høj temperatur eller for aggressiv kontakt mellem support og model. Løsningen er at justere én ting ad gangen.
Fejlmatrix: symptom → årsag → første fix
| Symptom | Mest sandsynlige årsager | Første ting du prøver |
|---|---|---|
| Supports svejser fast | For lille Z-distance, for høj temperatur, ingen/for tæt interface | Øg Z-distance lidt (f.eks. +0,05 mm) og slå interface til |
| Droopy underside (hængende plast) | For stor afstand, for høj hastighed, dårlig køling, for varm plast | Sænk hastighed i supportområder og øg køling (især PLA) |
| Support scarring (mærker efter supports) | Store kontaktflader, groft support-mønster, forkert interface | Brug tree supports eller mindre kontaktområder og justér interface-pattern |
| Supports vælter under print | For lav density, for spinkelt mønster, dårlig bed-adhesion | Øg lidt i density, vælg stærkere mønster og tjek bed-adhesion |
1. Supports der nægter at slippe
Når du står med en tang og bander over supports, der er svejset fast, er det ofte et tegn på:
- for lille Z-gap mellem support og model,
- for høj hotend-temperatur,
- for tæt interface (eller slet intet interface).
Start med Z-distance og interface. Justér f.eks. fra 0,20 til 0,25 mm og prøv igen. Hvis det stadig er slemt, så sænk temperaturen en smule og test på en lille model.
Husk også, at et alt for aggressivt første lag eller forkert Z-offset kan gøre, at alt svejses mere sammen end nødvendigt. Der er en praktisk guide til Z-offset-kaos i artiklen om Z-offset og sengen.
2. Droopy undersider
Droopy undersider, hvor plasten hænger i buer mellem support eller layers, skyldes typisk:
- for stor afstand mellem support og model,
- for høj hastighed over supports eller ved bridging,
- for lidt eller forkert rettet køling,
- for høj temperatur i forhold til kølingen.
Her hjælper det at:
- sænke hastigheden i problemområder,
- øge blæseren (med omtanke for materialet),
- sænke Z-distance en smule, hvis den var skruet for højt op.
3. Grimme mærker efter supports
Selv når supports kommer pænt af, kan du stå med en underside fuld af små ar.
- Brug tree supports for færre kontaktpunkter, når geometrien tillader det.
- Eksperimentér med interface-pattern og density, så kontakten bliver jævn men kontrolleret.
- Overvej at orientere delen, så den vigtigste, synlige flade ikke vender mod supports.
Når skaden er sket, kan efterbehandling hjælpe meget. Der er en samlet guide til at få pænere overflader og reparere supportmærker i artiklen “fra plastik-look til prop-ready”.
4. Husk: små tweaks, én ad gangen
Når du justerer support-indstillinger, så ændr én parameter ad gangen og brug en lille testmodel. Det er den hurtigste måde at lære din printer at kende på uden at ofre et 20-timers-projekt hver gang.
Gælder de samme support-regler i andre 3D-printteknologier?
Nej, de samme support-regler gælder ikke på tværs af alle 3D-printteknologier. Guiden her er især målrettet FDM/filament-print, hvor orientering, bridging og support-indstillinger i sliceren er helt centrale.
Nogle hurtige forskelle:
- SLA/DLP (resin): kræver næsten altid supports, og orientering handler mere om sugeeffekt og overfladekvalitet end om overhangs som i FDM.
- SLS og andre powder bed fusion-teknologier: bruger pulveret som naturlig support, så klassiske supports er sjældent nødvendige.
- Binder jetting / material jetting: har deres egne regler for support og “green strength”, som adskiller sig fra FDM.
Hvis du primært arbejder med hobby-FDM, kan du roligt fokusere på strategierne her. Skifter du til andre teknologier senere, skal du tænke support helt forfra.
Lidt om pris og tid: hvorfor supportfri design virkelig betaler sig
Ekstra support koster filament, men den største pris er tid og risiko for fejl.
- 20 g ekstra filament ved ca. 130 kr./kg koster omkring 2,60 kr. i materiale.
- De samme 20 g kan let være en times ekstra printtid, som ryger i skraldespanden, hvis noget går galt.
- Efterarbejdet kan nemt tage længere tid end selve printet, hvis supports sidder dumt.
Det er derfor orientering, klogt design og bevidst brug af bridging næsten altid betaler sig, selv om det tager 10 minutter ekstra ved computeren.
Næste skridt: sådan tester du din egen support-strategi
Hvis du vil omsætte alt det her til bedre prints i praksis, så gør det i små, kontrollerede skridt:
- Vælg én model, du normalt ville printe med “auto support overalt”.
- Roter den, tilpas geometrien lidt (chamfers, teardrops, split), og se, hvor meget support du kan fjerne.
- Print en lille overhang- og bridge-test i dit foretrukne materiale.
- Juster Z-distance og support-interface på en lille del, til supports kommer pænt af.
- Gem den profil og lad være med at ødelægge den hver søndag aften, som vi alle har gjort – der er gode vaner i artiklen om at vedligeholde slicer-profiler.
Når du først har en håndfuld veltestede valg for orientering, bridging og supports, bliver “design uden (eller med mindre) support” hurtigt standard i stedet for et heldigt tilfælde.
Relaterede indlæg
Tilkoblet Forberedelse af modeller til print, Slicer-indstillinger og profiler