Vægtykkelse i 3D-print: designregler for FDM, SLA/MSLA og SLS
Hurtigt overblik: hvad er en “god” vægtykkelse i 3D-print?
Som tommelfingerregel ligger en praktisk vægtykkelse typisk omkring 0,8 – 1,2 mm i FDM, cirka 0,6 – 1,0 mm i SLA/MSLA og cirka 1,0 – 1,5 mm i SLS for almindelige funktionelle dele. Du kan ofte printe tyndere end det absolutte minimum, men hvis delen både skal kunne håndteres, samles og holde til belastning, er det klogt at lægge sig i eller over det anbefalede niveau.
Den vigtige pointe er, at minimum kun siger, hvad printeren kan spytte ud på en god dag. Anbefalet handler om hverdagsbrug, og robust er der, hvor du begynder at have en fornuftig sikkerhedsmargin til stød, skruer og lidt hårdhændet montage.
| Proces | Absolut minimum (kun til lette, små features) |
Praktisk minimum (alm. ikke-belastede dele) |
Robust udgangspunkt (funktionelle / belastede dele) |
Typisk risikofaktor |
|---|---|---|---|---|
| FDM (0,4 mm dyse) | ca. 0,8 mm | ca. 0,8 – 1,2 mm | ca. 1,2 – 1,6 mm eller 3 – 4 perimeters | Lagadhæsion, warping, ±0,2 – 0,4 mm tolerance |
| SLA/MSLA (resin) | ca. 0,4 – 0,5 mm | ca. 0,6 – 1,0 mm | ca. 1,0 – 1,5 mm i belastede zoner | Sprødhed, supportfjernelse, ±0,1 – 0,15 mm tolerance |
| SLS (PA12 m.fl.) | ca. 0,6 – 0,8 mm | ca. 0,8 – 1,2 mm | ca. 1,5 – 2,0 mm ved større flader | Deformation over store spænd, pulverfjernelse |
Brug tabellen som startpunkt, ikke som facit. Stor del, høj belastning, varm omgivelse eller sprødt materiale betyder, at du bør rykke dig op mod den robuste ende.
Minimum, anbefalet og robust vægtykkelse: sådan tænker du det i design
En væg er først “rigtig” tyk, når den både kan printes og bruges. Minimumsværdier giver dig en idé om, hvad printeren kan klare geometrisk, men ikke om delen kan tåle skruer, klik, fald på gulvet eller lidt for hård montering.
En praktisk måde at tænke på vægtykkelse er:
- Absolut minimum: det tyndeste du kan slippe afsted med, ofte kun til små dekorative features, skrift eller lette covers.
- Praktisk minimum: det du kan bruge til almindelige kapsler, covers, ikke-belastede beslag, små gadgets.
- Robust niveau: der hvor du designer til funktionelle dele med skruer, klik-funktioner, slag eller gentagen brug.
Jo mere kritisk funktionen er, jo længere væk fra minimum vil du typisk bevæge dig. Til sikkerhedskritiske dele eller meget dyre prints bør du designe et testemne, printe det, måle, belaste og justere, før du låser din endelige vægtykkelse.
Minimum vægtykkelse i FDM, SLA/MSLA og SLS
Du kan bruge disse intervaller som hurtige procesregler. De dækker typiske desktop FDM- og resinprintere samt almindelig SLS i PA12-niveau.
| Proces | Absolut minimum (tynde vægge / detaljer) |
Praktisk minimum (små ikke-belastede dele) |
“Sikker” vægtykkelse til funktionelle dele |
|---|---|---|---|
| FDM | ca. 0,8 mm (2 x 0,4 mm perimeters) | ca. 1,0 – 1,2 mm | ca. 1,2 – 1,6 mm eller 3 – 4 perimeters |
| SLA/MSLA | ca. 0,4 – 0,5 mm | ca. 0,6 – 0,8 mm | ca. 1,0 – 1,5 mm, tykkere lokalt ved belastning |
| SLS | ca. 0,6 – 0,8 mm | ca. 0,8 – 1,2 mm | ca. 1,5 – 2,0 mm på større flader og beslag |
Værdierne er typiske startpunkter. De vil flytte sig op eller ned afhængigt af materiale, laghøjde, orientering, temperaturprofil og hvor godt din printer er kalibreret.
Hvis du ved, at du har brug for snævre tolerancer, eller hvis delen skal efterbearbejdes (slibes, bores, gevindskæres), bør du give dig selv ekstra gods at arbejde med. Tjek også vores guide til tolerancer i 3D-print, hvis pasning er vigtig.
Vægtykkelse og tolerancer: hvornår er væggen “god nok”?
En væg skal ikke kun være tyk nok til at printe uden huller. Den skal også være tyk nok til at rumme printerens naturlige afvigelser, efterbehandling og lidt slid. Typisk ligger FDM omkring ±0,2 – 0,4 mm i dimensionsafvigelse, mens resin ligger omkring ±0,1 – 0,15 mm under gode forhold. Industriel SLS ligger typisk et sted imellem, men afhænger meget af maskine og jobstørrelse.
Det betyder i praksis:
- En 0,8 mm FDM-væg kan let blive 0,6 eller 1,0 mm lokalt. Du har ikke meget margen til at slibe, bore eller rette fejl.
- En 1,2 – 1,6 mm væg giver langt mere robusthed over for elefantfod, små under-ekstrusioner og efterbearbejdning.
- I resin kan en 0,5 mm væg se skarp ud, men være svag langs kanter, hvor supports har siddet, eller hvor post-cure har gjort materialet sprødere.
Hvis væggen skal indeholde huller, klips, tapper eller tætte pasninger, skal du regne med både tolerancer og evt. slibning. Her er det ofte bedre at:
- Gå et skridt op i vægtykkelse, så du kan efterbearbejde uden at bryde igennem.
- Arbejde med tilpassede mål og spilrum, se fx guide om spilrum og pasning.
FDM: dyse, perimeters og materialer – sådan vælger du vægtykkelse
I FDM er vægtykkelse i praksis lig med antal perimeters gange din effektive extrusionsbredde. Det er også derfor, det ofte giver mening at tænke i “2, 3 og 4 vægge” i sliceren frem for et tal i mm i CAD.
Med en standard 0,4 mm dyse og en extrusion width omkring 0,42 – 0,48 mm ender du typisk her:
- 2 perimeters: ca. 0,8 – 1,0 mm væg
- 3 perimeters: ca. 1,2 – 1,5 mm væg
- 4 perimeters: ca. 1,6 – 2,0 mm væg
Til små, ikke-belastede emner kan 2 perimeters være fint. Til beslag, hængsler, kliklåse og husdele er 3 – 4 perimeters ofte en langt mere robust løsning end bare at skrue infill op.
Praktisk arbejdsgang i FDM
En enkel måde at ramme fornuftig vægtykkelse på er:
- Vælg dysestørrelse (fx 0,4 mm).
- Sæt extrusion width (ofte 100 – 120 % af dyse, fx 0,44 mm).
- Bestem antal perimeters efter funktion:
- 2 perimeters til lette covers og pynt.
- 3 perimeters til generelle funktionelle dele.
- 4+ perimeters til meget belastede zoner eller når du bruger inserts.
- Hold vægtykkelsen i CAD som nogenlunde heltal af perimeters. En væg på 1,0 – 1,5 mm matcher typisk 2 – 3 perimeters pænt.
Slicer-funktioner som “detect thin walls” kan forsøge at redde skæve tykkelser, men det giver sjældent lige så stærke og ensartede vægge som hele perimeters.
Materialevalg i FDM og vægtykkelse
De mest brugte FDM-materialer opfører sig forskelligt:
- PLA: let at printe, relativt stift. Kan klare ret tynde vægge, men bliver sprødt i kulde og varme.
- PETG: mere sej og slagfast, men kan “stringe” og give lidt blødere detaljer. En anelse ekstra tykkelse kan være en fordel.
- ABS/ASA: mere varmebestandigt, men følsomt for warping. Her er lidt tykkere vægge og god temperaturkontrol vigtige.
- Nylon, PC og fiberfyldte filamenter: høj styrke, men ofte krævende at printe og følsomme for fugt. De fortjener et konservativt valg med tykkere vægge og godt tørret filament, se fx nylonguiden og PC-guiden.
Jo mere krævende materialet er (warp, fugt, høje temperaturer), jo mere bør du hælde mod den robuste ende af vægtykkelsesintervallerne. Fugtigt filament svækker lagadhæsionen, så du har mindre råd til tynde vægge. Det gennemgår vi bl.a. i artiklerne om tørring af filament og hvorfor fugt dræber dine prints.
Vægge, ribs og bosses: sådan designer du funktionelle dele
En funktionel del bliver sjældent stærk nok af én ensartet tyk væg. Du får både bedre styrke og lavere materialeforbrug ved at kombinere en moderat vægtykkelse med ribs (afstivninger) og bosses (forstærkninger omkring huller, skruer og tapper).
En simpel tommelfingerregel:
- Lad den generelle væg være i det anbefalede interval for processen.
- Forstærk lokalt med ribs og bosses der, hvor du ved, at der kommer belastning.
Ribs (afstivninger)
Ribs øger stivheden uden at gøre hele delen massiv. De fungerer især godt i FDM og SLS.
- Sæt ribs på den “kompressionsside”, hvor delen bøjer.
- Gør rib-tykkelsen omkring 40 – 60 % af vægtykkelsen som start.
- Før ribben helt ud til hjørner og kontaktflader, så du undgår stresskoncentrationer midt på en tynd flade.
- Giv ribben en lille fillet (hjørneafrunding), så kræfterne fordeles pænt.
Du kan se beslægtede overvejelser i vores artikel om lattice- og gitterstrukturer, hvor form slår massiv tykkelse.
Bosses og skruemontage
Omkring skruer, gevindindsatser og klik-funktioner skal der ofte mere materiale til:
- Lav en lokal boss med diameter mindst 2 – 3 gange skrue- eller insertdiameteren.
- Giv bosssen en højde, så den fordeler trykket ud i væggen (hellere lidt for høj end for lav).
- Brug flere perimeters lokalt, hvis du ved, at der kommer mange belastningscyklusser.
Hvis du bruger heat-set inserts i FDM, er vægtykkelse og bosser ekstra vigtige for ikke at sprænge delen. Her er det værd at dykke ned i guiden om gevind og inserts og artiklen om huller vs. skruer.
Overhæng, support og orientering: hvorfor geometri kan ødelægge en “korrekt” væg
Du kan have valgt en helt fornuftig vægtykkelse – og alligevel få dårlige resultater, hvis væggen er orienteret uheldigt eller kræver massiv support. Overhæng og printretning er især kritisk i FDM og resin.
Nogle praktiske retningslinjer:
- Overhæng over ca. 45° fra lodret i FDM begynder at kræve support, og tynde vægge med meget support risikerer at blive flossede og svage.
- Vandrette broer over ca. 10 mm uden støtte er ofte en dårlig idé i FDM, især hvis væggen er tynd.
- I resin kan en tynd lodret væg se fin ud, men hvis den bæres af få supports, kan den bøje eller knække, når du fjerner dem.
- I FDM er delen svagest mellem lagene (Z-retningen), så belastede vægge bør, hvis muligt, orienteres, så hovedbelastningen ligger i XY-retningen.
Hvis du opdager, at en tynd væg kræver et hav af supports, så overvej i CAD at:
- Tilføje affasninger eller små buer, så væggen bliver mere selvbærende.
- Ændre orienteringen, så væggen står mere lodret.
- Gøre væggen en smule tykkere, hvis det løser problemet uden at skabe nye overhæng.
SLA/MSLA: hvor tynd kan du gå – og hvad kan gå galt?
SLA/MSLA kan levere meget tynde, skarpe vægge. Et vejledende minimum ligger omkring 0,4 – 0,5 mm, men det betyder ikke, at det altid er en god idé at designe så tyndt. Resin er generelt mere sprødt end mange FDM-materialer, og tynde sektioner kan knække under supportfjernelse, vask eller efterhærdning.
Som arbejdspunkt giver det mening at tænke sådan her:
- 0,4 – 0,5 mm: dekorative detaljer, tynde finner, skrift, kosmetiske features.
- 0,6 – 0,8 mm: små covers og let belastede vægge.
- 1,0 – 1,5 mm: funktionelle dele, der håndteres, samles og måske tabes.
Drænhuller og hule modeller i resin
Resinprintede emner er ofte hule for at spare materiale og mindske krymp. Her er vægtykkelsen kun halvdelen af designopgaven – den anden halvdel er drænhuller, så ubrugt resin kan løbe ud:
- Hold væggen i det anbefalede interval, typisk 1,0 – 2,0 mm for større hule emner.
- Lav drænhuller på mindst 2 – 3 mm, gerne flere, så du får effektiv tømning.
- Placer hullerne så der ikke opstår lukkede lommer, der kan skabe overtryk eller give “klonk-lyde” af fanget resin.
Husk også, at post-cure (UV-hærdning efter print) kan gøre mange standardresiner mere sprøde. En væg der føles fin direkte fra badet, kan blive markant hårdere og dermed mere knækfølsom efter fuld hærdning.
Hvis du ofte skifter mellem PLA og resin, er det værd at se forskellene på hul- og tap-design i vores artikel om PLA vs. resin.
SLS: vægtykkelse, pulver og deformation
I SLS ligger minimumsvægtykkelsen typisk omkring 0,6 – 0,8 mm, men her handler robust design mindst lige så meget om geometriens størrelse og pulverhåndtering som om tallet i sig selv. Tynde, store flader kan deformere under afkøling, selv om de egentlig overholder minimumstykkelsen.
Som tommelfingerregler kan du bruge:
- 0,8 mm: små, ikke-belastede vægge og dekorative detaljer.
- 1,0 – 1,2 mm: mindre funktionelle dele, ribber og interne skillevægge.
- 1,5 – 2,0 mm: større beslag, covers og flader med længere spænd.
Hule SLS-dele og flugthuller
En af SLS’ styrker er muligheden for at lave hule og meget komplekse geometrier uden supports. Til gengæld skal pulveret kunne komme ud igen.
- Hold vægge på mindst 1,0 – 1,5 mm i hule kroppe for at sikre stivhed.
- Design flugthuller på mindst 3 mm diameter, gerne større ved tykt pulver eller lange kanaler.
- Undgå ekstremt tynde, store paneler – lav i stedet ribs eller let buede flader.
Fordi SLS oftest bruges via servicebureauer, får du tit specifikke designguides med deres anbefalede minimumsvægge og hulstørrelser. Hvis din model ligger tæt på minimum, er det værd at sende dem spørgsmål og evt. en testgeometri først, inden du lægger et dyrt job.
Tykkere vægge eller mere infill – hvad gør din del stærkest?
Hvis målet er styrke eller stivhed, er tykkere vægge og flere perimeters som regel mere effektive end bare at skrue infill op til 50 – 80 %. Infill hjælper, men den største del af styrken kommer ofte fra de ydre lag og hvordan belastningen løber gennem geometriens form.
En enkel beslutningsmodel til FDM:
- Prototype / formcheck: lav infill (10 – 20 %), 2 perimeters, minimumsvægge.
- Almindelig funktionel del: 20 – 35 % infill, 3 perimeters, vægge i anbefalet interval.
- Belastet del (beslag, hængsel, kliklåse): 30 – 50 % infill, 3 – 4 perimeters, lokale ribs og bosses i belastede zoner.
- Meget kritisk eller hårdt belastet del: 40 – 60 % infill, 4+ perimeters, bevidst geometri (ribs, fillets) og evt. skift til stærkere materiale eller proces.
Vil du dykke mere ned i samspillet mellem geometri, infill og vægge, er artiklen mere infill eller bedre geometri et godt næste skridt. Og hvis du vil nørde vægspecifikke tricks, så kig forbi guiden om stærke vægge uden 80 % infill.
Materialer der kræver (eller tåler) tykkere vægge
Materialevalget er lige så vigtigt som procesvalget, når du sætter vægtykkelse. To dele med samme geometri kan opføre sig vidt forskelligt i PLA, PETG, nylon eller resin.
Som grov inddeling:
- Let-printede, stive materialer (PLA): Kan ofte bruges tættere på minimum, men bliver sprøde ved kulde og varme. Vælg robust tykkelse til klik- og snap-fits.
- Seje materialer (PETG, nylon, nogle TPU’er): Kan bøje i stedet for at knække, men kræver lidt ekstra gods for ikke at føles “bløde”.
- Warp-følsomme, varmebestandige materialer (ABS, ASA, PC): Fortjener tykkere vægge og god temperaturstyring, så du undgår revner og delaminering.
- Sprøde resiner: Design hellere 0,2 – 0,5 mm tykkere end minimum, især omkring huller, skarpe hjørner og klik.
- SLS-nylon (PA12 m.fl.): Generelt sej og pæn, men større flader bør have tykkere vægge for at modstå deformation.
Vil du have et bredere materialeoverblik, inkl. styrke, varmebestandighed og pris, kan du kigge på vores samlede guide til 3D-print materialer og den mere praktiske “hvilket filament skal jeg vælge”-artikel om PLA, PETG, ABS, ASA, TPU, nylon og PC.
Næste skridt: sådan tester du din vægtykkelse i praksis
Uanset hvor mange tommelfingerregler vi lister op, vil din egen printer, dine materialer og dine brugsscenarier altid farve det endelige svar. Derfor er det en god idé at gøre test til en fast del af dit designflow.
Et simpelt test-setup kunne være:
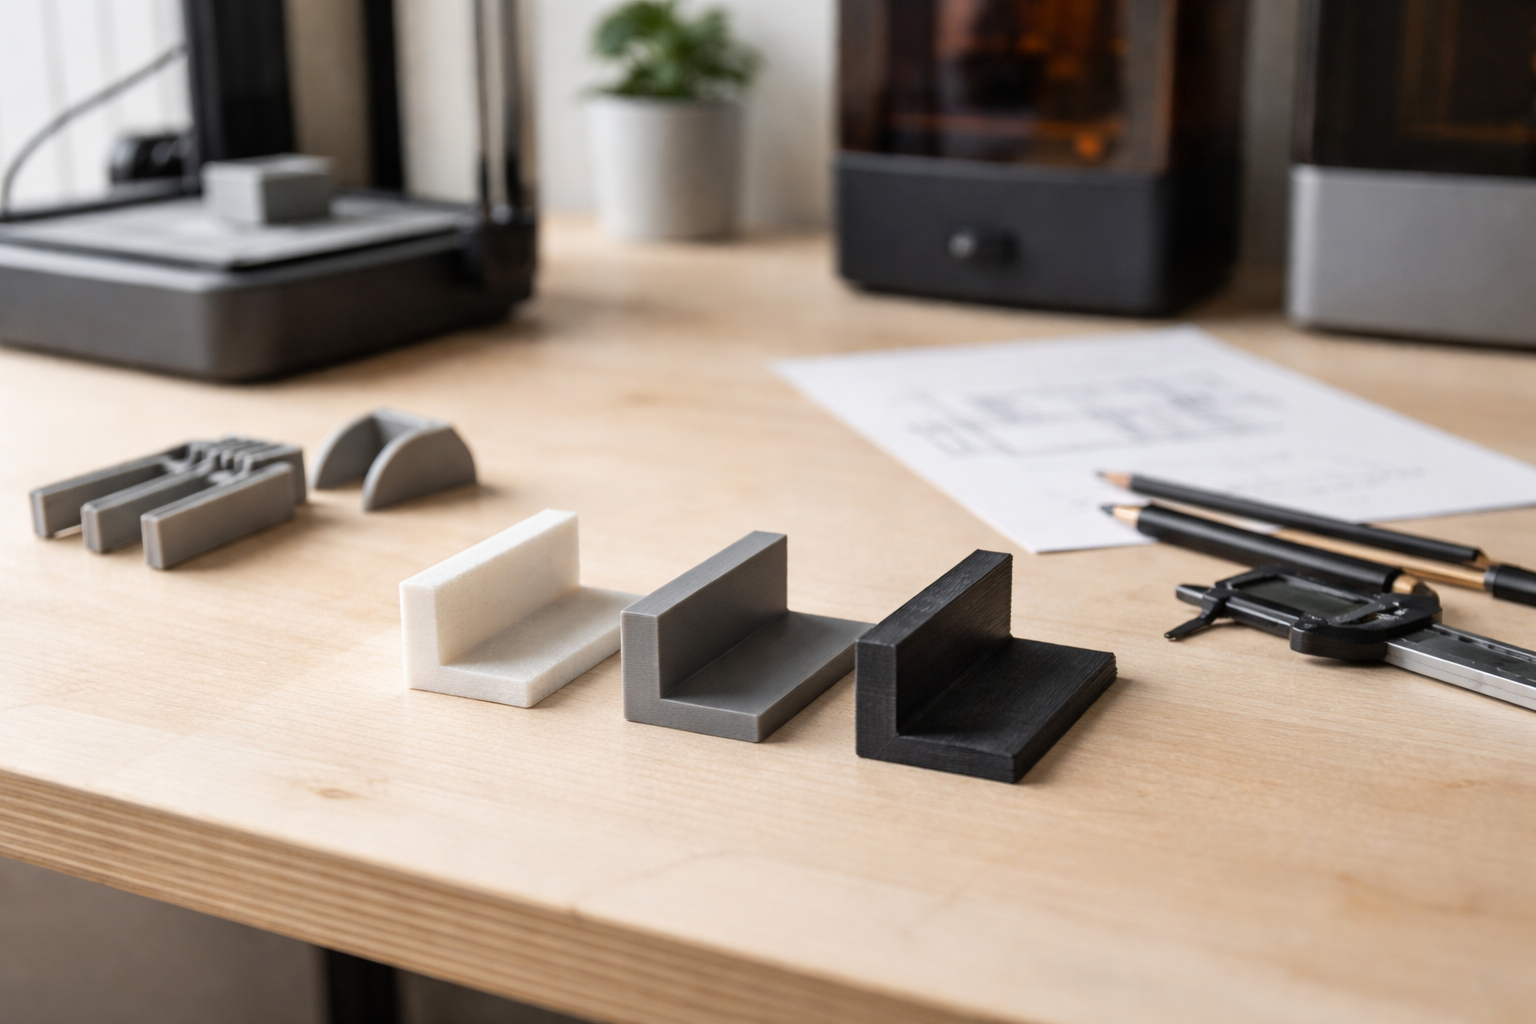
- Design en lille standardtest med flader i fx 0,8 / 1,0 / 1,2 / 1,5 / 2,0 mm.
- Print den i den teknologi og det materiale, du vil bruge til din rigtige del.
- Mål tykkelserne efter print, og noter afvigelserne.
- Bøj, slå let på og evt. skru i de forskellige zoner, og mærk hvornår det begynder at blive kritisk.
- Vælg et niveau til dit rigtige design, der føles sikkert – typisk et trin op fra det første, der føltes “lige på grænsen”.
Når du først har kørt sådan en test et par gange per proces og materiale, har du din egen lille databank. Så bliver vægtykkelse ikke længere et gæt, men en velbegrundet beslutning.
Vil du arbejde mere systematisk i CAD med parametre for vægge, ribs og bosses, kan du finde inspiration i kategorien om parametrisk og funktionelt design. Og mangler du idéer til dele, hvor vægtykkelse for alvor betyder noget, er der masser af eksempler under funktionelle dele og reservedele.
Relaterede indlæg
Tilkoblet Forberedelse af modeller til print, Parametrisk og funktionelt design