Varmeindsatser og gevindindsatser til 3D-print: valg, hulmål og montage
Kort overblik: sådan lykkes du med varmeindsatser i 3D-print
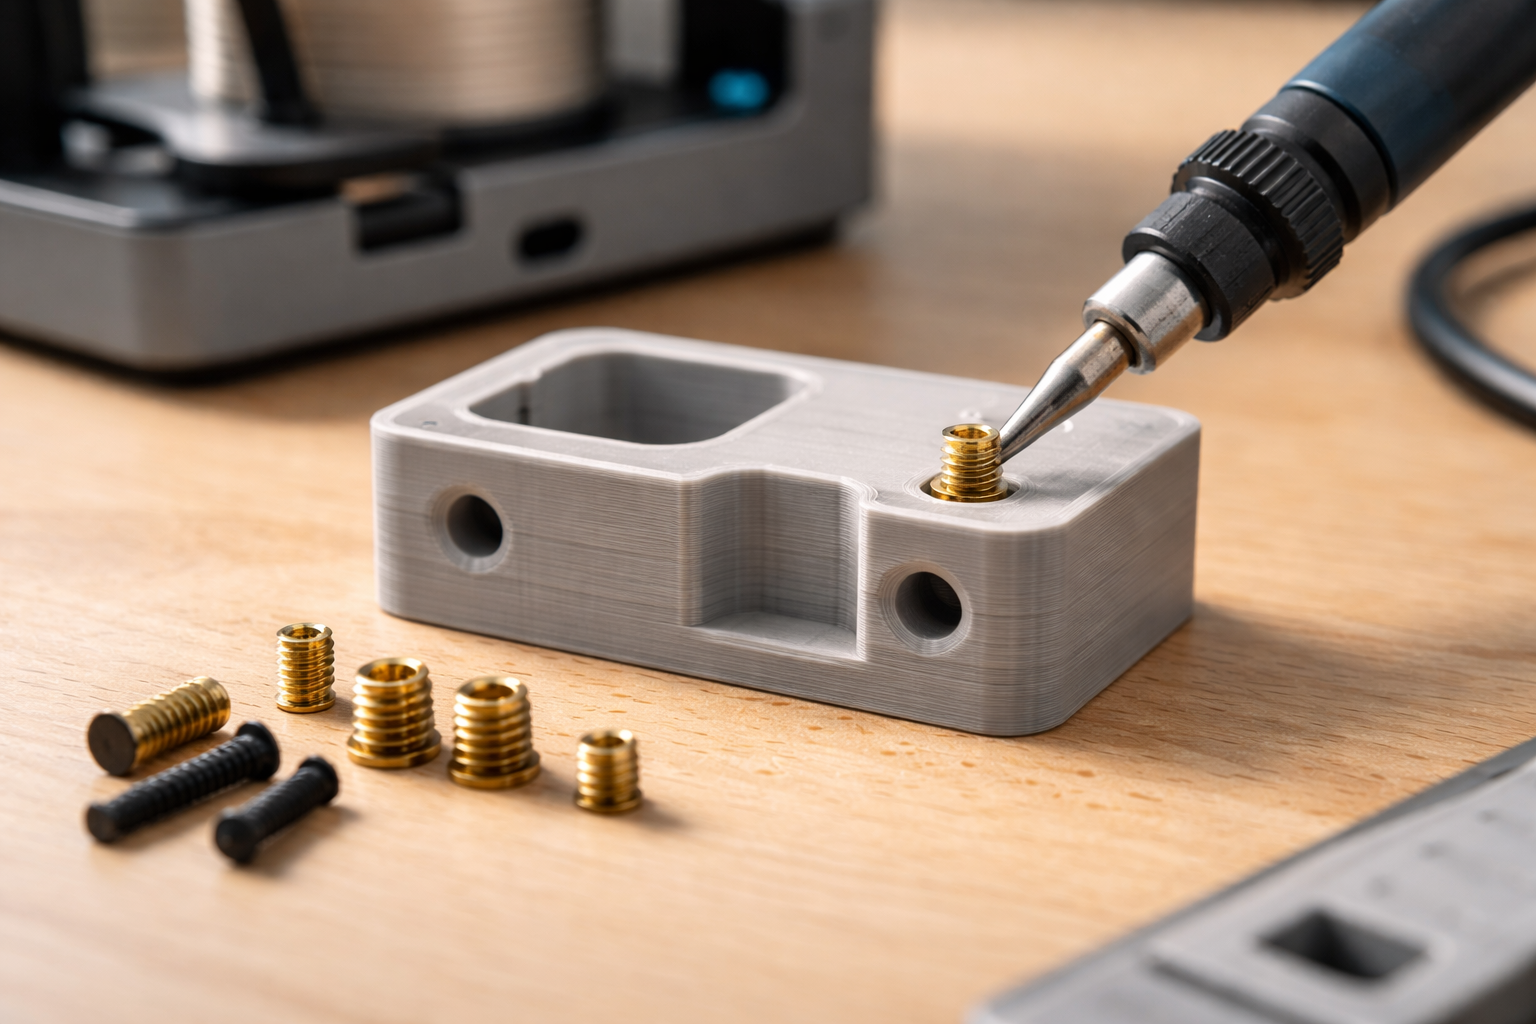
En varmeindsats (heat-set insert) er en lille metalbøsning med indvendigt gevind, som smeltes ned i plasten og giver et stærkt, slidstærkt gevind i dit 3D-print. Den giver mening, når skruer skal ud og ind mange gange, eller når samlingen skal holde til højt moment og træk. Nøglen til et godt resultat er rigtige hulmål, nok materiale omkring indsatsen, fornuftig printorientering og rolig montage med en temperaturstyret loddekolbe.
I praksis ender du ofte med denne tommelfingerregel: plastgevind eller løs møtrik til lette, engangs-samlinger – varmeindsats til funktionelle dele, du vil kunne skrue i mange gange uden at ødelægge plasten.
Hvad er en varmeindsats – og hvornår er den bedre end plastgevind?
En varmeindsats til 3D-print er en cylindrisk messingbøsning med indvendigt metrisk gevind (fx M3) og en ydre overflade med riller eller knurling. Når du varmer indsatsen op og presser den ned i et hul i plasten, flyder plasten ind i rillerne og låser den mekanisk fast. Resultatet er et metalgevind, der sidder støbt fast i dit print.
Du bruger især varmeindsatser, når:
- skruer skal kunne spændes op og ned mange gange uden at ødelægge plasten
- delsamlingen skal bære træk- eller sidebelastning (beslag, hængsler, fixtures)
- du forventer højere tilspændingsmoment, end et plastgevind kan klare
- dine dele skal kunne serviceres eller opgraderes over tid
Et rent plastgevind er fint til låg, dæksler og lette beslag, hvor du mest spænder én gang og lader det være. Men plastgevind slides hurtigt, hvis du hele tiden skiller ad og samler igen. Her er en varmeindsats næsten altid den mere robuste løsning.
Hvis du er i tvivl om, hvor meget gevind du overhovedet behøver, er det værd at tage et kig på artiklen om at vælge dit gevind med vilje. Den hjælper dig med selve M2/M3/M4-valget, før du beslutter, om løsningen skal være plastgevind eller indsats.
Hvornår kan du springe indsatsen over?
Du behøver typisk ikke en varmeindsats, hvis:
- delen kun samles én gang, og belastningen er lav
- skruen sidder frit tilgængeligt, så en almindelig møtrik kan bruges
- dette er et rent kosmetisk eller midlertidigt projekt
Her kan du klare dig med et printet hul, evt. efterbearbejdet og tapt med gevind, eller en indstøbt/låst møtrik. Til mere belastede, funktionelle samlinger er en indsats den mest kontrollerede og gentagelige løsning.
Typer af gevindindsatser – hvilken skal du vælge til 3D-print?
Til FDM-print i PLA, PETG, ABS og ASA er heat-set inserts næsten altid det bedste valg, fordi de er lavet til at blive smeltet ned i termoplast og giver høj fastholdelse med simpelt værktøj (loddekolbe). Press-fit, ultrasonic og self-tapping inserts har deres plads, men er mere specialiserede og kræver enten meget præcise huller, specielt udstyr eller andre kompromiser.
De vigtigste typer kort fortalt
| Type | Montage | Typisk brug | Fordele | Ulemper / faldgruber |
|---|---|---|---|---|
| Heat-set inserts | Varmes (loddekolbe) og smeltes ned i hul | PLA, PETG, ABS, ASA, nylon/PA | Høj fastholdelse, tilgivende hulmål, simpelt værktøj | Kræver varme og lidt øvelse; kan deformere PLA hvis for varm |
| Press-fit inserts | Presses koldt i et meget præcist hul | Hårde plastmaterialer, støbte dele | Ingen varme, hurtig montage i serieproduktion | For store kræfter kan sprænge FDM-dele; kræver snævre tolerancer |
| Ultrasonic inserts | Vibreres ned med ultralydsværktøj | Industriel montage, automatisering | Meget kontrolleret proces, høj gentagelsesnøjagtighed | Kræver specialudstyr, sjældent relevant i hobbyværkstedet |
| Self-tapping / skærende inserts | Skruer sig selv ind i hullet | Nogle plasttyper, reparation | Kan monteres uden varme; nyttig i tykke, hårde dele | Kan gnave plasten op; mindre forudsigelig holdfasthed |
Praktisk beslutningsmodel
Som hobbybruger eller lille værksted ender du næsten altid på:
- Heat-set insert til FDM-print i PLA, PETG, ABS/ASA og nylon, når du har adgang til en temperaturstyret loddekolbe.
- Løs eller indkapslet møtrik hvis der er god plads, og du ikke skal skrue mange gange.
- Plastgevind i selve printet til let belastede, engangs-samlinger.
Press-fit og ultrasonic giver mening i meget kontrollerede, industrielle setups eller når du arbejder med sprøjtestøbte plastdele, hvor hulmål og materialekvalitet er ekstremt stabile. De fleste hjemmeprintere får ganske enkelt mest værdi ud af at lære heat-set inserts at kende og designe dele omkring dem.
Hvis du er nysgerrig på alternativer til skruer og inserts, fx snap-fit og klikløsninger, kan du med fordel kigge på guiden til snap-fit-design.
Hulmål til inserts i PLA, PETG og ASA
Hulmål til varmeindsatser afhænger altid af den konkrete indsats: ydre diameter, geometri og producentens tolerancer. En god grundregel er, at hullet skal være en anelse mindre end insertens udvendige diameter, så plasten kan flyde tæt omkring rillerne, uden at bossen sprænger. Til M3 i PLA og PETG ligger mange praktiske startmål omkring 3,6 – 3,9 mm, men du skal altid teste på din egen printer og dine egne inserts.
Derfor findes der ikke ét “rigtigt” M3-mål
Selv to forskellige M3-inserts kan have forskellig udvendig diameter og rilleprofil. Din printers præcision spiller også ind: et hul tegnet til 3,7 mm i CAD bliver sjældent præcis 3,7 mm i virkeligheden.
Det betyder, at:
- producentens datablad altid er første reference
- hulmål i guides skal ses som startpunkter, ikke facit
- du bør verificere fit med en simpel testklods, hver gang du skifter type insert eller materiale
Hvis du vil nørde mere i, hvorfor huller sjældent passer første gang, er der en god gennemgang i artiklen om huller vs. skruer og i guiden om tolerancer og pasningsspil.
Praktiske startmål (vejledende)
Tabellen her er tænkt som et praktisk udgangspunkt til typiske messing-heat-set inserts i FDM-print. Tallene skal altid checkes mod producerens data og testes i praksis.
| Gevindstørrelse | Materiale | Vejledende huldiameter i CAD | Bemærkning |
|---|---|---|---|
| M2 | PLA / PETG / ASA | Ca. 2,8 – 3,1 mm | Meget følsom for printertolerancer – test altid flere trin |
| M3 | PLA | Ca. 3,6 – 3,8 mm | Startområde for mange hobby-printere; tilpas efter testklods |
| M3 | PETG / ASA | Ca. 3,7 – 3,9 mm | Lidt større hul pga. mere fleksibel plast |
| M4 | PLA / PETG / ASA | Ca. 4,8 – 5,2 mm | Kræver solid boss og god kantafstand |
| M5 | PLA / PETG / ASA | Ca. 5,9 – 6,4 mm | Kun til kraftige bosses med rigelig vægtykkelse |
Talområderne er brede med vilje, fordi:
- små printere kan over-ekstrudere og give for små huller
- nogle inserts er mere aggressive (grovere riller) og kræver lidt større hul
- materialer som PETG kan klemme hårdere om inserten end PLA
Sådan laver du en hurtig hul-testklods
Den mest pålidelige måde at finde rigtige hulmål på er en simpel testklods:
- Tegn en lille blok (fx 40 x 20 x 8 mm) med 3 – 4 huller ved siden af hinanden.
- Giv hullerne samme dybde, men øg diameteren i trin på 0,1 mm.
- Print blokken i det materiale, du vil bruge til den rigtige del.
- Montér inserts i alle huller med samme temperatur og teknik.
- Notér hvilket hul, der giver fast fit uden revner eller kraftig buling.
Den diameter, der føles bedst, flytter du derefter over i dit rigtige design. Hvis du vil forstå, hvor meget din printer snyder på målene, er artiklen om tolerancer i 3D-print et godt supplement.
Blindhul eller gennemgående hul?
- Blindhul giver et pænere resultat, beskytter mod snavs og gør det lettere at styre dybden på indsatsen.
- Gennemgående hul er lettere at printe og giver mulighed for at skubbe en forkert monteret indsats ud bagfra.
Blindhuller kræver dog ekstra plast under bunden. Kommer vi til det lige om lidt under vægtykkelse og bossdesign.
Vægtykkelse og bossdesign omkring en insert
Som tommelfingerregel bør der være cirka 1,5 – 2 gange insertens ydre diameter i plast omkring indsatsen. Det giver nok materiale til at låse inserten og fordele spændinger uden revner. Tyndere vægge kan fungere til små inserts og let belastning, men til M3 og opad er denne regel et godt minimum.
Hvad betyder “1,5 – 2 gange diameter” i praksis?
Lad os sige, at din M3-insert har en udvendig diameter på cirka 4,5 mm. Så sigter du efter:
- Bossdiameter på ca. 7 – 9 mm
- Det svarer til cirka 1,5 – 2 x 4,5 mm i samlet ydre diameter
Det vigtige er ikke millimeteren på bossen, men at du ikke bare laver et 4,6 mm hul i en 5 mm tyk væg. Så ender du med en tynd plast-ring, der kløver som en træpind, når du presser eller varmer.
Minimumstykkelser og underlag
- Sidevæg omkring indsatsen: sigt efter mindst 0,75 x insertens yderdiameter som radius af materiale rundt om – det er her 1,5 x diameter-reglen stammer fra.
- Plast under inserten i blindhuller: lav typisk 1,0 – 1,5 x gevindets diameter i solid plast under indsatsen (fx 3 – 4,5 mm under en M3).
- Afstand til kant: hold gerne mindst 1 x insertens ydre diameter til nærmeste frie kant, især i PLA.
Hvis pladsen er trang, og du ikke kan få nok vægtykkelse, er det ofte bedre at bruge en møtrik i en lomme eller redesign af delen, end at presse en stor insert ind i en tynd boss. Artiklen om stærke vægge uden høj infill går mere i dybden med, hvordan vægtykkelse og infill arbejder sammen.
Fillets, ribber og forstærkningszoner
I stedet for bare at “gøre alt tykkere” er det ofte smartere at bruge geometri:
- Tilføj en fillet (afrunding) ved overgangen mellem boss og væg for at undgå stress-koncentrationer.
- Brug ribber (smalle forstærkningsvægge) fra bossen og ud mod resten af delen, der hvor belastningen forplanter sig.
- Tænk bossen som en lokal forstærkningszone, ikke bare et hul i en plade.
Hvis du er nysgerrig på, hvor meget geometri slår “bare mere infill”, er der gode eksempler i artiklen om stærke beslag med bedre geometri.
Printorientering: sådan får du stærkeste insert
FDM-print er anisotrope – de er stærkere i lagplanet (XY) end på tværs af lagene (Z). Hvis indsatsen skal holde til højt træk eller moment, bør du derfor orientere delen, så belastningen så vidt muligt løber langs lagene og ikke på tværs. Gør du det forkert, kan bossen flække i lagene længe før selve inserten giver op.
Grundregel for lagretning omkring en insert
- Træk langs skrueaksen (du hiver skruen ud): orientér delen, så lagene ligger omkring hullet som årringe i et træ. Så arbejder du mod lagene, ikke imellem dem.
- Sidebelastning (skruen skubber sidelæns): orientér delen, så den mest kritiske belastning går i lagplanet, ikke i ren Z-retning.
- Højt moment (du spænder hårdt): sørg for, at bossets vægge er bygget op af hele lagbaner, ikke kun få, høje lag.
Hvis du eksempelvis har en L-formet vinkelbeslag med en M3-insert i den lodrette del, er det ofte bedre at printe hele beslaget “liggende”, så bossets lag ligger rundt om hullet, end at printe det stående og trække i lagene.
Orientering og understøtning
Der er altid et kompromis mellem optimal styrke, supportmateriale og printkvalitet. Nogle tricks:
- Prioritér styrke omkring indsatsen højere end flot underside, hvis delen er funktionel.
- Tilpas infill og antal perimeterlag omkring bossen – ekstra perimetre gør mere gavn end høj infill i midten.
- Overvej at printe en separat blok med inserts og skrue den på resten, hvis orientering ellers bliver håbløs.
Artiklen om forberedelse af 3D-printede dele før montage er også værd at skimme, når du begynder at planlægge mere komplekse samlinger.
Montage: sådan bruger du loddekolbe til varmeindsatser
Den mest kontrollerede metode til montage af heat-set inserts i 3D-print er en temperaturstyret loddekolbe. Du varmer indsatsen op, sætter den centralt i hullet og presser den roligt ned, til den står i den ønskede dybde. Start hellere med en lidt lav temperatur og skru langsomt op, end at køre for varmt fra begyndelsen.
Vejledende temperaturer
Startpunkter for loddekolbens temperatur (justér efter din kolbe, spids og indsats):
| Materiale | Vejledende starttemp. | Kommentar |
|---|---|---|
| PLA | Ca. 210 – 230 °C | Passertemperatur: varmer du for hårdt, flyder PLA’en for voldsomt og kan deformere emnet. |
| PETG | Ca. 230 – 260 °C | Mere sej og varmebestandig end PLA, kræver lidt højere temperatur. |
| ABS / ASA | Ca. 240 – 270 °C | Tåler mere varme; god til funktionelle udendørsdele. |
Se tallene som startpunkter. Hvis plasten ikke begynder at flyde inden for et par sekunder, kan du skrue 5 – 10 °C op. Hvis den tværtimod bobler og synker voldsomt sammen, er du for højt oppe.
Trin-for-trin montage med loddekolbe
- Forbered delen
Rens hullet for tråde og støv. Tjek, at du har nok vægtykkelse og at hullet ikke er helt lukket af overfladens “elefantfod”. - Forbered loddekolben
Monter gerne en insert-spids der passer til dine inserts. Ellers kan en flad eller let konisk spids også bruges. Sæt den til valgt temperatur og lad den varme op. - Placer indsatsen
Læg indsatsen oven på hullet med gevindet opad. Sæt loddekolbens spids ned i indsatsen, så den står nogenlunde lige. - Varm og pres let
Anvend et let, jævnt tryk. På få sekunder begynder plasten at blødgøre, og indsatsen synker ned. Hold øje fra siden. - Stop ved korrekt dybde
Når indsatsen er i plan med overfladen eller hvor du ønsker den, slipper du trykket og fjerner loddekolben i en rolig bevægelse. - Stabilisér og afkøl
Hvis indsatsen vil kravle lidt op sammen med spidsen, kan du holde et lille metalværktøj let mod toppen, mens plasten køler og sætter sig. - Kontroller efterkøling
Når plasten er helt kold, skrur du en skrue i og tjekker, at indsatsen ikke spinner eller bevæger sig.
Hvis du vil have mere dybde og flere fejleksempler, er der en detaljeret montageguide i artiklen om at tæmme heat-set inserts uden sprængte dele.
Små tips fra kælderværkstedet
- Hold loddekolben i langsom cirkelbevægelse, hvis indsatsen har tendens til at sætte sig skævt.
- Lav en lille chamfer (fx 0,3 – 0,5 mm x 45°) ved hullets kant i CAD, så indsatsen lettere centreres.
- Montér alle inserts, før du bolter delen fast til noget andet. Det er nemmere at redde en fejl, mens delen er løs.
Typiske fejl: skæv, revnet eller spinnende insert
De mest almindelige fejl ved inserts i 3D-print er skæv montage, revnede bosses, plast der buler op omkring toppen (mushroom), og indsatsen der spinner i hullet, når du spænder. De skyldes næsten altid forkert hulmål, for høj temperatur, for hårdt tryk eller for tynde vægge.
Fejlmatrix: fra symptom til løsning
| Symptom | Sandsynlig årsag | Hurtigt fix | Forebyggelse næste gang |
|---|---|---|---|
| Insert sidder skævt | Ustabil hånd, ingen chamfer, for hurtigt pres | Varm forsigtigt op igen, ret op mens plasten er blød | Tilføj chamfer, brug bedre spids, pres langsomt og lodret |
| Boss revner under montage | For lille hul / for store kræfter / for tynd væg | %28Ofte%29 omprint – midlertidigt kan epoxy redde et ikke-kritisk emne | Øg huldiameter lidt, gør bossen tykkere, skru ned for tryk |
| Plast buler op omkring toppen (mushroom) | For høj temperatur eller for lang opvarmning | Skær overskydende plast forsigtigt væk efter afkøling | Sænk temp lidt, stop så snart indsatsen er i dybde |
| Insert spinner, når du spænder | Hul for stort, for kold montage, for lidt materiale | Varm let op igen mens skruen sidder i, og lad plasten sætte sig | Mindsk huldiameter, montér ved lidt højere temp, øg vægtykkelsen |
| Insert trækker sig op med loddekolben | Plasten ikke helt sat, du hiver i den varme insert | Hold indsatsen nede med et koldt værktøj ved afkøling | Vent et par sekunder mere, eller sænk temp en smule |
Hvis du vil se, hvordan det ser ud, når det går helt galt, er der en fin case om at sprænge fire bosses på stribe. Det er en glimrende lærestreg i, hvorfor vægtykkelse og hulmål ikke bare er teori.
Hvordan tester du, om din løsning er stærk nok?
Den simpleste måde at teste en insert-løsning på er at lave en lille testklods, montere inserten og derefter afprøve både udtræk og tilspændingsmoment. Det vigtigste er ikke et “magisk” Nm-tal, men at se hvor svigtet sker i netop dit materiale og din geometri.
En enkel test-protokol
- Tegn en testklods
Fx en cylinder eller blok med samme boss-diameter, hul og vægtykkelse som din rigtige del. - Print 3 – 5 eksemplarer
Samme materiale, samme printindstillinger, samme orientering som det rigtige emne. - Montér inserts
Brug din valgte montageprocedure, så testen afspejler virkeligheden. - Test tilspænding (torque)
Brug en momentnøgle, hvis du har en, og spænd langsomt op, til noget giver sig. Notér cirka hvilket moment det sker ved. - Test udtræk (pull-out)
Fastgør klodsen og træk i skruen med stigende kraft. Du behøver ikke laboratorieudstyr – selv en simpel skruetvinge eller vægt kan give en idé. - Notér, hvad der fejler først
Er det inserten, der trækkes ud? Flækker bossen? Giver noget andet sig først?
Der findes industridata for inserts, fx eksempler på M3-messing-inserts i nylon (PA12) med bestemte vægtykkelser, der klarer 1 – 1,5 Nm, men de tal varierer voldsomt med geometri, materiale og printkvalitet. Brug dem som inspiration – ikke som garanti.
Hvornår er det “godt nok”?
Til hobbyprojekter og ikke-sikkerhedskritiske beslag er du ofte rigeligt dækket, hvis:
- indsatsen ikke spinner ved det moment, du realistisk vil bruge
- delsamlingen ikke viser begyndende revner efter få gentagne tilspændinger
- pull-out kræver mere kraft, end delen i øvrigt er designet til at bære
Hvis du laver noget, hvor fejl kan skabe sikkerhedsrisiko (fx lastbærende cykeldel, børneudstyr eller maskinafskærmning), bør du enten:
– dimensionere meget konservativt og teste hårdt, eller
– vælge en metal- eller industriløsning i stedet for rent FDM-print.
Materialevalg, inserts og virkeligheden
Dit valg af filament gør stor forskel på, hvor tilgivende hele indsats-opsætningen er.
- PLA: nemt at printe, kan sagtens bruges med inserts, men er sprødt og følsomt for varme. Kræver god vægtykkelse og rolig montage.
- PETG: mere sejt og fleksibelt, holder tit bedre til montage og gentagne belastninger. Kan dog blive lidt “gummiagtigt” ved højt moment.
- ABS / ASA: varmebestandige og seje, men kræver styr på warping. Gode til funktionelle udendørsdele med inserts.
- Nylon / PA: meget seje og slidstærke – i teorien fantastiske til inserts, men kan være udfordrende at printe stabilt.
Hvis du ved, at delene skal opleve høj varme eller udendørs brug, er det værd at læse guiderne til ASA og nylon. Til projekter med højt moment kan PETG-CF også være interessant.
Næste skridt: sådan får du styr på inserts i dit eget værksted
Hvis du vil gøre inserts til en naturlig del af din 3D-print-værktøjskasse, er en fornuftig rækkefølge:
- Vælg en standardstørrelse (ofte M3) og én type messing-heat-set insert.
- Lav en testklods med flere huldiametre i PLA eller PETG.
- Find dit personlige sweet spot for hulmål og temperatur.
- Byg et par simple projekter (fx en vinkelbeslag eller en lille fixture) med inserts som træning.
- Læs mere om hurtig CAD-tilpasning, så du hurtigt kan tweak’e bossdiameter, chamfer og hulmål mellem hvert print.
Når først du har en lille “insert-standard” i dit eget værksted, bliver det meget lettere at designe funktionelle reservedele, jigs og beslag, der faktisk holder – og kan skrues fra hinanden igen uden drama.
“Kort sagt”-tjekliste til varmeindsatser i 3D-print
- Vælg rigtigt: heat-set inserts til PLA, PETG, ABS og ASA, når du vil kunne skrue flere gange.
- Hulmål: start lidt under insertens ydre diameter og find dit præcise mål med en testklods.
- Bossdesign: sigt efter 1,5 – 2 x insertdiameter i ydre bossdiameter og god plast under blindhuller.
- Orientering: lad belastningen gå så meget som muligt langs lagene, ikke på tværs.
- Montage: brug temperaturstyret loddekolbe, let jævnt tryk og stop ved korrekt dybde.
- Fejlfinding: skæv, revnet eller spinnende insert er næsten altid hulmål, varme eller vægtykkelse.
- Test: lav simple testklodser, og se hvor det fejler, før du stoler på en kritisk del.
Følger du de punkter, går du fra “håbe på det bedste” til at kunne designe og montere inserts med vilje. Resten er bare flere testprints og lidt tålmodighed.
Relaterede indlæg
Tilkoblet Forberedelse af modeller til print, Printteknik og fejlfinding