3D-print til smykker: teknologier, materialer, lost-wax og hvad der kan betale sig
Overblik: Sådan giver 3D-print mening til smykker
3D-print til smykker giver først rigtig mening, når du kombinerer det med lost-wax-støbning eller bruger resinprint til meget detaljerede prototypesmykker. De fleste starter med resin/“castable” resin og får selve støbningen lavet hos et værksted, fordi det er her ovn, investeringsmasse og metalhåndtering ligger. FDM er mest til grove mockups, mens voksprintere og fuld in-house støbning først betaler sig, når du laver smykker igen og igen.
I det her overblik gennemgår vi lost-wax-processen, valg af teknologi og materialer, hvilke smykker der egner sig, hvordan støbning og resinprint hænger sammen, typiske fejl, danske regler og hvad der økonomisk kan betale sig for hobby, atelier og lille produktion.
Hvad er lost-wax-processen, og hvorfor er den så god til smykker?
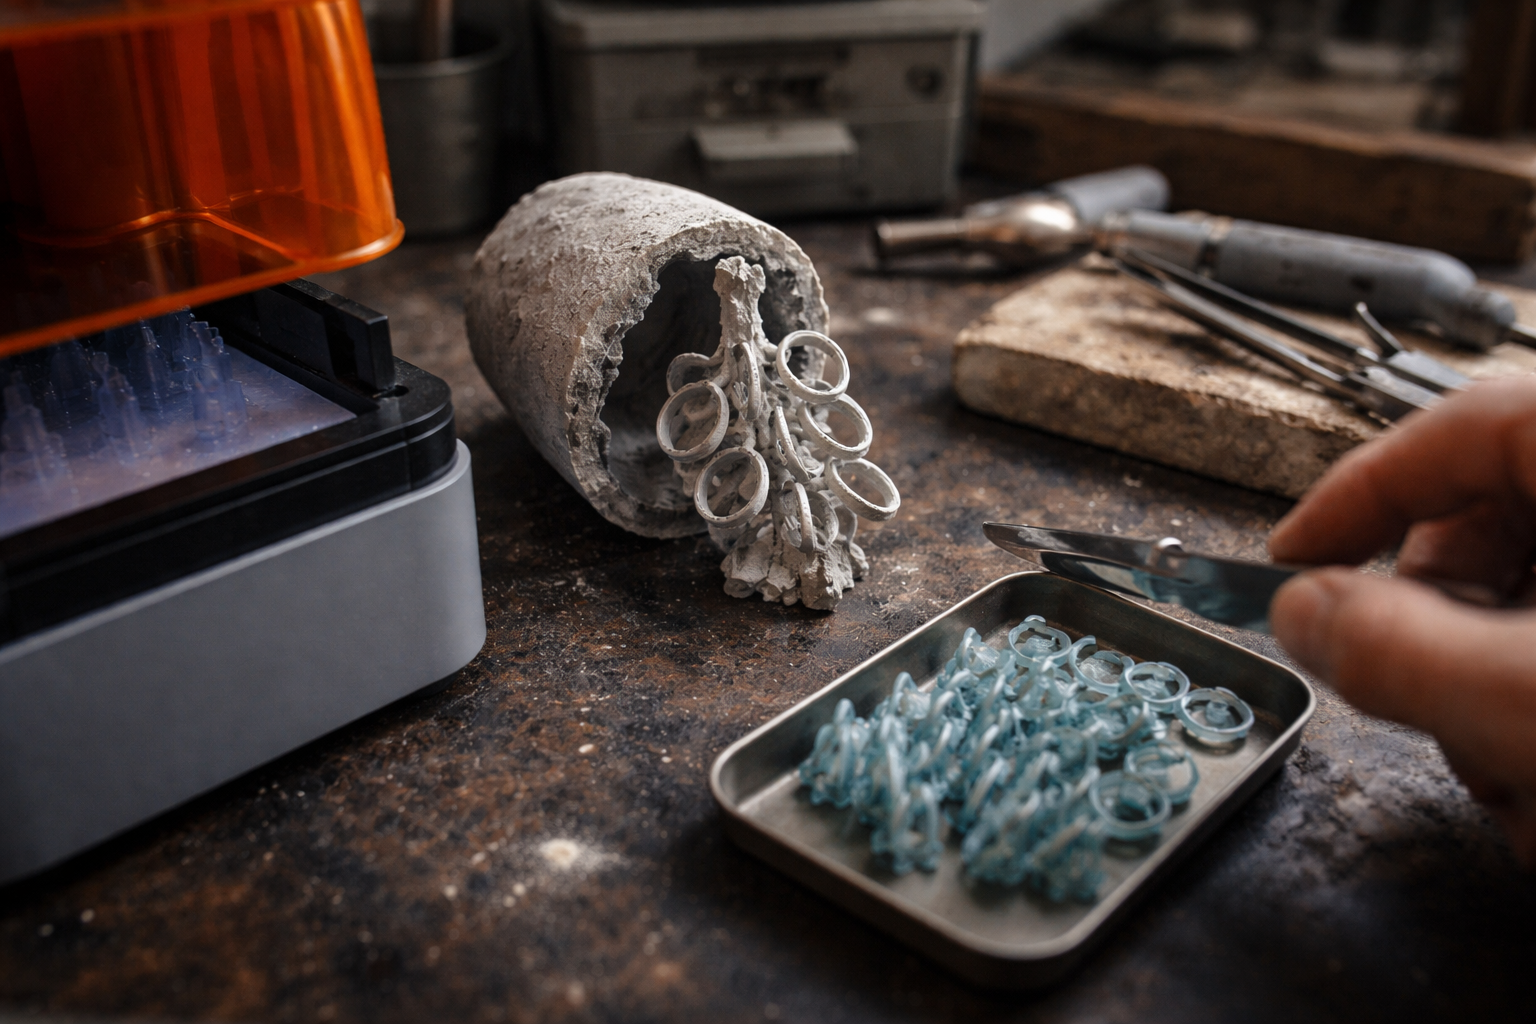
Lost-wax er en støbeproces, hvor en 3D-printet eller vokset model brændes ud af en form, så hulrummet kan fyldes med metal. Til smykker bruges den især, fordi den kan gengive meget fine detaljer, tynde vægge og komplekse former, som er svære at fræse eller lodde op af mange små dele.
Du vil møde flere navne for det samme: lost-wax, investment casting, præcisionsstøbning og nogle gange det franske Cire Perdue. Fællesnævneren er, at du starter med en offermodel (mastermodel) af voks eller castable resin, der fjernes helt under opvarmning.
Kort fortalt: trin i lost-wax til smykker
- Design og model – du laver smykket i CAD og printer det i voks eller castable resin. Det er her detaljegrad og tolerancer afgøres.
- Montering på sprue – modellerne limes eller vokses på et sprue-træ, som bliver kanalsystemet, metallet senere løber igennem.
- Indstøbning i investeringsmasse – hele træet sættes i en cylinder og fyldes med en gips- eller keramikbaseret masse (investment), som hærder til en porøs, men stærk form.
- Udbrænding (burnout) – cylinderen køres igennem en kontrolleret opvarmningskurve i ovn, så voks/resin smelter og brændes væk. Til sidst står du med et hulrum, der præcist svarer til smykkerne.
- Metalstøbning – smeltet sølv, guld, bronze osv. hældes eller centrifugeres ind i formen, hvor det fylder hulrummet ud.
- Afkøling og efterarbejde – investeringsmassen slås eller spules af, sprues klippes væk, og smykket files, slibes og poleres.
Til smykker er fordelen, at du får:
- meget høj detaljegrad (graveringer, teksturer, filigran)
- relativ frihed i geometri (indvendige hulrum, organiske former)
- mulighed for at lave flere ens emner fra én mastermodel
Ulempen er, at du skal styre både print, udbrænding og metalstøbning. Mange vælger derfor et workflow, hvor de selv står for design og resinprint, men lader et støberi håndtere ovn og metal.
Hvilken 3D-print-teknologi til smykker kan betale sig?
Til smykker er resinprint normalt bedst til detaljer, voks eller castable resin er bedst til støbning, og FDM er mest relevant til grove prototyper. Hvis du kun vil lave ét enkelt metalsmykke, er outsourcing til en service, der både printer og støber, ofte den mest rationelle løsning.
Det afgørende er, om du primært vil lave:
- visuelle prototyper i plastik
- støbebare modeller til metal
- færdige resinsmykker uden metal
Beslutningsmatrix: teknologi vs. behov
| Teknologi | Bedst til | Svagheder | Støbbarhed | Typisk prisniveau (udstyr) | Typiske smykketyper |
|---|---|---|---|---|---|
| FDM (filament) | Grove mockups, størrelsesprøver, emballage/fixtures | Synlige lag, begrænset detaljegrad, porøs overflade | Normalt kun til test; PLA kan i teorien udbrændes, men giver ofte aske og fejl | Lavt – hobbyprintere er billige | Størrelsesmodeller af ringe, vedhæng i stor skala, displays |
| Resin: standard SLA/LCD/MSLA | Visuelle prototyper, detaljerede resinsmykker uden metal | Ikke nødvendigvis egnet til ren udbrænding, kræver efterhåndtering og sikkerhed | Afhænger af resin-type; standardresin er typisk ikke castable | Mellem – små MSLA-printere er overkommelige | Designprøver, 1:1 modeller, resinsmykker til kortvarig brug |
| Resin: castable | Støbebare modeller til sølv, guld, bronze m.m. | Mere krævende på udbrændingsprofil, dyrere resin, kræver god processtyring | Høj – udviklet til at brænde ud med minimal aske | Mellem til lidt højere pga. resinpris | Ringe, vedhæng, øreringe, signetringe, små serier |
| Voksprinter (professionel) | Højvolumen smykkeproduktion, meget fine detaljer | Høj investering, ofte proprietært materiale, læringskurve | Meget høj – voks er klassisk lost-wax-materiale | Højt – typisk kun realistisk for professionelle værksteder | Serier af ringe, kollektioner, mikrodetaljer |
| Outsourcing (servicebureau/støberi) | Enkeltprojekter, når du mangler udstyr eller tid | Mindre kontrol, minimumsgebyrer, leveringstid | Afhænger af leverandør; ofte meget høj, da de har optimerede workflows | Ingen investering; du betaler per job | Alt fra enkelt ring til lille serie, afhængigt af økonomi |
Hvornår giver hvad mening?
FDM bruger du, når du vil se form og størrelse hurtigt og billigt. Jeg printer fx ofte ringe i PLA for at tjekke komfort og proportioner, før jeg går igennem resin og støbning.
Standardresin er god, når du vil se overflade, detaljer og pasform i noget, der ligner en færdig del. Den er oplagt til kundegodkendelse eller fotos. Her hjælper guides som korrekt resin exposure og support-strategier meget.
Castable resin eller voks er der, hvor det bliver til rigtige metalsmykker. Her skal resinen være specifikt udviklet til burnout, og støberiet skal kende materialet.
Outsourcing er ofte smartest, når du laver:
- én dyr ring i guld
- komplicerede filigranformer
- projekter hvor du ikke vil røre ved ovne, støbemasser og ventilation
Vil du forstå forskellen på FDM, SLA, MSLA og mere specialiserede teknologier generelt, er der et godt overblik i guiden til 3D-print-teknologier.
Hvilke materialer bruges til 3D-print af smykker?
Castable resin og voks er de mest relevante materialer til smykkestøbning, fordi de er lavet til at udbrænde rent i en form. Standardresin og PLA kan være fine til prototyper, men de er ikke automatisk egnede til direkte lost-wax, da de ofte efterlader aske eller giver revner i investmentmassen.
Materialeoversigt
| Materiale | Typisk teknologi | Brug til smykker | Fordele | Ulemper | Kan det brændes ud rent? |
|---|---|---|---|---|---|
| Castable resin | SLA / LCD / DLP | Direkte offermodeller til metalstøbning | Høj detalje, designet til burnout, relativt let at printe på hobby/proniveau | Kræver præcis udbrændingskurve, dyrere, følsom for fejl i vask/hærdning | Ja, hvis korrekt proces og kompatibel investmentmasse |
| Standardresin | SLA / LCD / DLP | Visuelle prototyper, resinsmykker uden metal | Billigere, stort udvalg, nem til prototyper | Ikke lavet til burnout, kan give aske og gas i formen | Normalt nej – kun i særlige opsætninger |
| Voks | Voksprinter eller håndskåret | Traditionelle og 3D-printede offermodeller | Klassisk lost-wax-materiale, meget ren udbrænding, velkendt for støberier | Voksprintere er dyre; håndskæring tager tid og kræver erfaring | Ja, meget velegnet |
| PLA | FDM | Prototyper, enkelte forsøg på direktestøbning | Billigt, let tilgængeligt, hurtigt til grove modeller | Brænder ofte beskidt, højere risiko for porøsitet og revner i investment | Kun med kompromiser og forsøg – ikke anbefalet som standard |
| Andre plasttyper (ABS, PETG osv.) | FDM | Næsten kun til mockups, jigs og fiksturer | Stærke og nyttige til værktøjer omkring smykket | Endnu dårligere til burnout end PLA | Nej |
Hvis målet er støbning, skal du simpelthen kunne svare ja til to spørgsmål:
- Er materialet udviklet til ren udbrænding (castable/voks)?
- Har støberiet erfaring med netop det materiale?
Til dybere nørderi i resin-typer, inkl. castable, kan du dykke ned i guiden om resin- og harpikstyper.
Hvilke smykker egner sig bedst til 3D-print og lost-wax?
De bedste emner til 3D-print og lost-wax er smykker med fine detaljer og relativt kompakt geometri, som ringe, vedhæng og små dekorative dele. Meget åbne, meget tynde eller ekstremt skrøbelige former kan også laves, men kræver mere omtanke i forhold til støtter, vægtykkelse og støbeproces.
Smykketype vs. workflow
| Smykketype | Anbefalet 3D-teknologi | Typisk workflow | Vigtigste risiko | Typisk efterarbejde |
|---|---|---|---|---|
| Ringe (enkle) | Castable resin eller voks | CAD > resinprint > lost-wax > slib & poler | Forkert ringstørrelse, krymp / tolerancer | Indersidepolering, afrunding af kanter, evt. gravering |
| Signetringe | Castable resin med høj detalje | CAD med relief > resin > lost-wax | Blødgjorte detaljer ved overpolering, luftlommer i store flader | Planpolering af flade, fin slibning af kanter |
| Vedhæng | Castable resin eller standardresin (til prototyper) | CAD > resin > proto eller lost-wax | Brud i små ophængsøjer, for tynde detaljer | Fjernelse af sprue-mærke, polering og evt. patinering |
| Øreringe | Castable resin til selve dekorationsdelen | CAD > resin > lost-wax > montering på kroge/stikker | Vægt (for tunge dele), svage loddepunkter | Polering, kontrol af skarpe kanter, montering |
| Filigran / meget tynde strukturer | Højopløselig castable resin eller voks | CAD > fin resin > meget kontrolleret lost-wax | Porøsitet, ufyldte sektioner, brud under afrensning | Meget forsigtig slibning, ofte kun polering med børster/tromle |
| Små serier (10 – 100 stk.) | Resin- eller voks-master + gentagen støbning | Én master > flere støbninger/former | Konsistens mellem batches, slitage på form | Ensartet polering og finish på alle dele |
Vægtykkelser og geometri
Som tommelfingerregel er vægge under cirka 0,6 – 0,8 mm i metal risikozonen, især i større spænd. Det kan godt lade sig gøre, men du skal forvente flere forsøg og tæt dialog med støberiet.
Jo mere massivt smykket er, desto større er risikoen for krymprevner og porøsitet, hvis udbrænding og køling ikke er skarpt styret. Derfor er god CAD-planlægning vigtig. Hvis du er usikker på spilrum og pasning, især til fx stenfatninger eller bevægelige dele, er guiden om spilrum og stram pasning værd at læse.
Sådan får du bedst resultat fra resinprint før støbning
Et godt resinprint til smykker kræver korrekt temperatur, bevidst orientering, rigtige supports og kontrolleret vask og hærdning. Små fejl i dette trin bliver ofte til synlige mærker, porer eller ligefrem mislykkede støbninger senere.
1. Temperatur og printmiljø
- Hold resin og printer i et nogenlunde stabilt temperaturområde, typisk omkring 20 – 24 °C.
- For kold resin giver ofte underhærdede lag, dårlige detaljer og skrøbelige modeller.
- For varm resin kan give overeksponering og detailtab.
2. Orientering og supports
Orientering er næsten vigtigere end opløsning, når vi taler smykker. Du vil typisk:
- placere ringe næsten lodret, så du undgår synlige supportmærker på forsiden
- orientere medaljoner med den mest synlige side skråt, så supports kan sidde på bagsiden
- bruge færrest mulige, men stadig sikre supports på detaljerede områder
Hvis du kæmper med halve prints, mærkelige artefakter eller udsatte detaljer, så kig forbi artiklen om resin-supports og halvprintede “ligposer”. Mange støbefejl starter allerede her.
3. Eksponering og opløsning
Tidsindstillinger for eksponering afhænger af printer, resin og laghøjde, men princippet er det samme:
- for kort eksponering = underhærdede lag og svage detaljer
- for lang eksponering = udvaskede detaljer og tykkere dimensioner end designet
En simpel metode er at lave små teststykker og justere eksponering systematisk i stedet for at gætte. Her er “tre prints, ikke tyve” en god tilgang.
4. Vask og hærdning
Rester af u-hærdet resin kan give problemer i både overflade og burnout. En typisk sekvens er:
- Vask i IPA eller bioethanol (evt. to bade, grov + fin)
- Tør og kontroller for klæbrige områder
- Lys-hærdning i UV-ovn i et moderat tidsrum (for meget hærdning kan gøre modellen sprød)
En ren, jævn overflade på modellen giver en renere støbeflade. Hvis du vil have en mere detaljeret rutine, er guiden 9 faste trin til resin wash & cure et godt workflow at læne sig op ad.
Hvordan foregår støbning af 3D-printede smykker i praksis?
Støbning af 3D-printede smykker sker ved, at modellen indkapsles i en form, brændes ud og erstattes med smeltet metal. Resultatet er et metalsmykke med den detaljegrad, som både modellen og støbeprocessen tillader.
Trin-for-trin: fra resin til metal
- Forbered modellerne
Kontroller overfladen, fjern synlige supportmærker, og tjek at alle detaljer er uden mikrosprækker. Det du ikke får rettet her, vokser sjældent sig pænere senere. - Sprue-træet
Modellerne monteres på et voks- eller resin-træ via tynde kanaler (sprues). De skal:
- være tykke nok til at føre metal
- sidde, så metallet fylder fra bund mod top
- ikke ramme kritiske, synlige flader, hvor mærket er svært at fjerne
- Investment
Træet sættes i en cylinder, og en flydende investeringsmasse hældes over. Vakuum bruges ofte til at fjerne luftbobler. Efter hærdning har du en cylinder med et negativ af dine smykker. - Burnout (udbrænding)
Cylinderen opvarmes efter en burnout schedule, som passer til både investment og materiale. Det er normalt en flere timers cyklus, hvor temperaturen gradvist hæves til høje temperaturer for at brænde voks/resin væk uden at sprænge eller revne formen. - Støbning
Når formen er på den rette temperatur, smeltes metal (sølv, guld, bronze m.m.) og hældes ind, enten ved tyngdekraft, vakuum eller centrifugering. Forholdet mellem metalmængde og det erstattede voks/resin kan fx være omkring 10:1 i volumen som erfaringsniveau. - Køling og afrensing
Efter kontrolleret afkøling fjernes investmentmassen mekanisk og med vand. Sprues klippes af, og du står med råstøbt smykke.
Dimensionsafvigelser og krymp
Både metal og investmentmasse udvider sig og krymper igennem processen. Det betyder, at en ring designet til fx 18,00 mm indvendig diameter kan lande nogle tiendedele udenfor målet.
I praksis løses det sådan:
- lav et eller flere teststykker og mål forskellen mellem CAD og færdigt metal
- læg en kompensation ind i CAD (fx let opskalering, hvis alt ender en smule for småt)
- juster efter materiale – sølv, guld og bronze opfører sig ikke helt ens
Hvis du vil forstå, hvor præcist du reelt kan printe, og hvor meget du kan stole på tolerancerne, kan du med fordel læse om tolerancer i 3D-print.
Hvad koster 3D-printede smykker i praksis?
Det er sjældent selve 3D-printet, der koster mest. Ved smykker ligger den største udgift ofte i design, støbning, metal, efterbehandling og minimumsgebyrer hos støberi eller servicebureau især hvis du kun laver ét enkelt emne.
Typiske omkostningsposter
| Delydelse | Hvad du betaler for | Hvad prisen typisk ikke inkluderer |
|---|---|---|
| Design/CAD | Timepris for konstruktion, ændringer, filforberedelse | Efterfølgende ændringer efter fysisk prøve, iterationsrunder |
| 3D-print (resin/voks) | Materiale, maskintid, opsætning | Støbning, metal, polering, forsendelse |
| Investment og burnout | Materialer, ovntid, håndtering | Efterpolering, eventuelle omstøbninger ved fejl |
| Metal | Dagspris pr. gram plus evt. tab/spild | Designhonorar, kundekontakt, emballage |
| Efterbehandling | Filing, slibning, polering, evt. stenfatning | Ekstra ændringer, genpolering efter brug |
| Outsourcing-gebyrer | Minimumspris pr. ordre eller pr. støbning | Yderligere iterationer, nye serier, garanti ved eget design |
Konkrete tal varierer meget efter metalpriser, værksted og kompleksitet, men oplevelsen hos mange er:
- ét unikt smykke i ædelmetal har relativt høj stykpris
- den gennemsnitlige pris falder markant, hvis du laver en lille serie
- hjemmeprint sparer mest i prototypestadiet, ikke nødvendigvis på slutprisen for metallet
En simpel ROI-tankegang
Når du vurderer, om du skal købe udstyr eller outsource, kan du regne sådan her:
- Estimer antal smykker du realistisk laver om året.
- Beregn en gennemsnitlig omkostning pr. smykke ved outsourcing (design + print + støbning + metal + efterarbejde).
- Kalkuler, hvad en resinprinter, vask/cure-setup og materialer koster dig om året (inkl. tid).
- Sammenlign scenarierne:
- hobby / få emner: outsourcing eller delt værkstedsadgang er ofte billigst
- lille atelier / jævn produktion: egen resinprinter + ekstern støbning er ofte sweet spot
- større produktion: in-house print + udstyr til støbning kan begynde at give mening
Til generel forståelse af prisdrivere i 3D-print kan du hente mange gode pointer i guiden 9 tal du skal kende før du giver pris på et 3D-print og den bredere prisguide for industrielt 3D-print.
Hvilke regler gælder for 3D-printede smykker i Danmark?
Smykker i Danmark er underlagt REACH og særlige regler for nikkel-, bly-, kviksølv- og cadmiumindhold. Hvis smykket skal bæres mod huden eller sælges videre, skal både materialer, overflader og dokumentation kunne tåle et compliance-tjek.
Nøglekrav i praksis
- Smykker med direkte og langvarig hudkontakt (ringe, halskæder, armbånd osv.) må ikke frigive mere end 0,5 µg nikkel/cm²/uge.
- Piercingsmykker og ørestikker må ikke overstige 0,2 µg nikkel/cm²/uge.
- Grænser for tungmetaller i smykker er typisk omkring 500 ppm for bly, 500 ppm for kviksølv og 75 ppm for cadmium.
- Reglerne gælder homogene enkeltdele dvs. hver del for sig, ikke kun hele smykket samlet.
Hvis du producerer, importerer eller sælger smykker, har du ansvar for, at de overholder gældende regler. Det gælder også, hvis du “bare” 3D-printer mastermodellerne, men markedsfører færdige smykker under eget navn.
Compliance-checkliste til smykker
| Område | Hvad du skal overveje | Hvornår du bør få professionel hjælp |
|---|---|---|
| Metaltype | Bruger du nikkelfattige legeringer? Er der dokumentation på indhold? | Ved salg af serier, eller hvis du ikke har datablade fra leverandør |
| Belægninger (forgyldning, rhodinering osv.) | Er belægningen tilstrækkelig tyk og holdbar til at mindske nikkelfrigivelse? | Ved kommercielt salg, især med billig base-metal under |
| Kontaktflader | Har smykket direkte og langvarig hudkontakt (ringe, øreringe, piercing)? | Altid for piercingsmykker og produkter til børn |
| Dokumentation | Har du leverandørinfo, testresultater eller erklæringer på materialer? | Når du sælger under eget brand eller via butikker/webshops |
| Resin-dele | Er resin fuldt hærdet, og har den kontakt med hud i længere tid? | Hvis du sælger resinsmykker, ikke kun bruger dem som mastermodeller |
Som hobbyist, der laver til sig selv, er risikoen primært allergi og komfort. Så snart du begynder at sælge, er det en god idé at læse op på Miljøstyrelsens materiale og evt. tale med et laboratorium eller brancheorganisation om test og dokumentation.
Hvis du arbejder meget med resin, er det også værd at sikre ordentlig ventilation, handsker og korrekt håndtering af IPA og affald. Der er flere konkrete råd i fx guiden om resin og ventilation og artiklerne om håndtering af vaskemidler.
Hvad gør man, når støbningen går galt?
De fleste støbeproblemer skyldes enten forkert modelforberedelse, dårlig udbrænding, utilstrækkelig support/sprue-strategi eller mangelfuld efterbehandling af modellen. Den hurtigste vej til et godt resultat er at finde fejlen systematisk i stedet for at gætte og ændre alt på én gang.
Fejlfindingsmatrix: fra symptom til handling
| Symptom | Sandsynlig årsag | Første handling |
|---|---|---|
| Huller, ufyldte områder (miscast) | For tynde sprues, forkert placering, for kold form eller for tyndt metalflow | Gør sprues tykkere/kortere, flyt til tykkere sektioner, juster støbetemperatur |
| Porøsitet / små bobler | Gas i metallet, for hurtig hældning, aske/luftlommer i investment | Sørg for ren burnout, brug vakuum/centrifuge, optimér investeringsblanding |
| Revner i investment | For hurtig temperaturstigning, inkompatibel resin, for tykkede vægge i modellen | Brug langsommere burnout, tjek resintype, lette modellen (hulrum) hvor muligt |
| Grove, matte overflader | Dårlig finish på modellen, bobler i investment, urene materialer | Forbedr slibning/polering på master, brug vakuum ved investeringen, filtrer materialer |
| Synlige support- eller spruemærker | Supports/sprues sidder på synlige flader | Redesign orientering og placering, flyt mærker til skjulte områder |
| Dimensioner er konsekvent for små/store | Krymp/udvidelse i kombineret print- og støbeproces | Mål forskel systematisk og læg kompensation i CAD |
| Metal flyder fint, men detaljer bliver “mudrede” | Overpoleret resinmodel, for kraftig anti-aliasing, for lang eksponering | Skru lidt ned for eksponering, brug skarpere detaljer i CAD, mindre aggressiv efterpolering |
Når noget går galt første gang, er det værd at gemme både modellen, printet og støbte dele som reference. Så kan du sammenligne og se, om problemet kommer fra CAD, printeren eller støbeprocessen.
Hvilken proces er smartest for hobby, atelier og lille produktion?
Til hobby og enkeltprojekter er outsourcing eller en lille resinprinter til prototyper ofte mest fornuftigt. Til lille produktion giver castable resin eller voks plus professionel støbning typisk bedst mening, mens en fuld intern støbeproduktion først betaler sig, når du har en jævn strøm af ordrer eller en fast kollektion.
Tre typiske profiler
1. Hobby / nysgerrig maker
- Mål: lave egne smykker til dig selv og venner, eksperimentere
- Praktisk setup: FDM eller lille resinprinter til prototyper, evt. outsourcing af støbning
- Økonomi: fokus på lave investeringer og læring, ikke maksimal margin
Her er en lille LCD-resinprinter plus et simpelt wash & cure-setup ofte perfekt. Du kan teste idéer billigt og kun betale for metal, når du er tilfreds.
2. Atelier / lille værksted
- Mål: sælge unikke eller små serier af smykker, ofte i ædelmetal
- Praktisk setup: resinprinter (gerne også castable), faste samarbejdsaftaler med støberi
- Økonomi: vægt på forudsigelighed, kvalitet og tidsbesparelse
Her giver det mening at eje printer og CAD-kompetence selv, men lade ovne og metal ligge hos specialister. Du kan arbejde iterativt med kunderne og kun sende færdige modeller til støbning.
3. Lille serieproduktion
- Mål: lave kollektioner eller gentagne ordrer, fx webshop eller B2B
- Praktisk setup: egen resin/voksproduktion, faste støbe- eller galvaniseringspartnere, måske egen støbeovn på sigt
- Økonomi: her spiller ROI på udstyr ind; jo mere du bruger det, jo bedre betaler det sig
I den ende giver det også mening at kigge bredere på produktionsworkflow, digitalt lager og gentagelige processer. Der er god inspiration at hente i artikler om fx digitale reservedelslagre og mere industriel brug af 3D-print.
Næste skridt: sådan kommer du i gang uden at brænde dig (for meget)
Hvis du vil starte roligt, kan du gøre det i tre trin:
- Brug FDM eller billig resin til at teste form og størrelse på ringe og vedhæng.
- Vælg ét enkelt projekt, hvor du lader et værksted printe i castable resin og støbe for dig. Brug det som læringscase.
- Når du kender processen, kan du investere i egen resinprinter, eksperimentere med castable resin og på sigt bygge et fast workflow.
Undervejs er det en god idé at holde styr på tid og omkostninger pr. projekt, så du kan se, hvornår det giver mening at tage næste skridt. Og når noget går galt med printet, er guides om resin-fejlfinding og overfladekvalitet ofte genvejen til et pænere støberesultat.
Resten er øvelse. Hvert mislykket støb er i praksis bare endnu et testprint – bare i metal.
Relaterede indlæg
Tilkoblet Printteknik og fejlfinding, Resin og harpikstyper, Resin- og SLA-printere