Miniaturer i 3D‑print: hvor meget detalje kan du realistisk få med SLA vs FDM?
Hvad er faktisk muligt med miniaturer i 3D‑print?
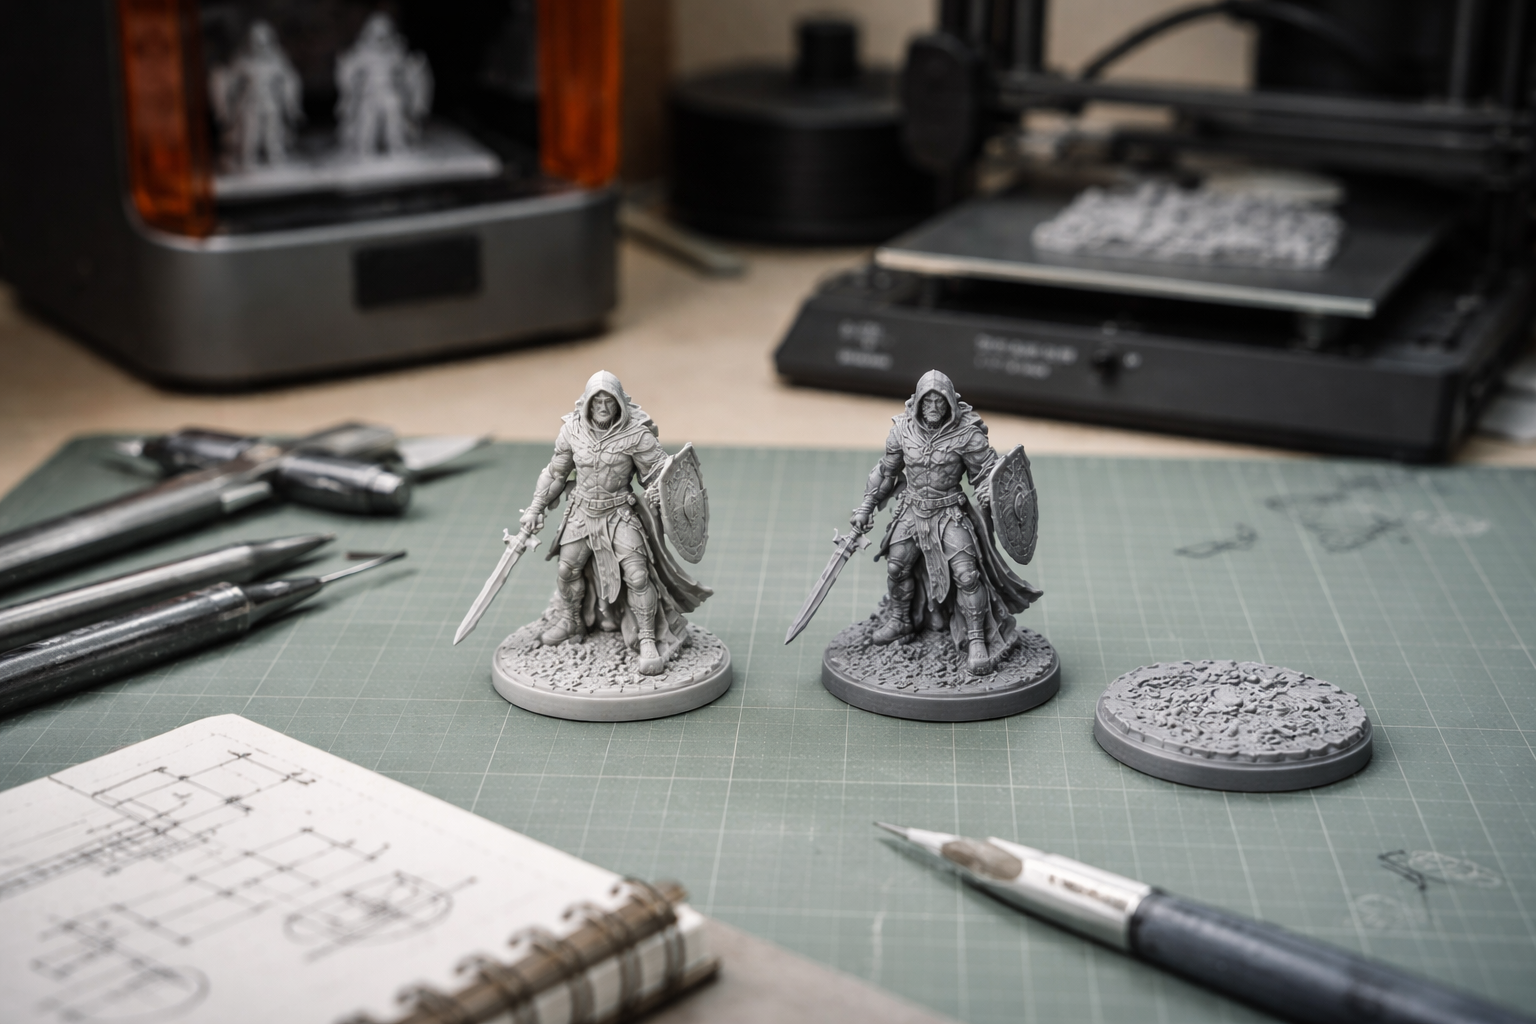
Til miniaturer med høj detalje er resin/SLA næsten altid det stærkeste valg. Du kan få skarpe ansigter, tynde våben og fine teksturer i skalaer omkring 28 – 75 mm, som FDM typisk kæmper med. FDM kan godt lave miniaturer, men detaljegrænsen, synlige lag og dyse-størrelse sætter hurtigt en praktisk mur for hvor småt og skarpt det bliver.
Det vigtige er at skelne mellem “kan printe” og “kan bruge”.
- En FDM-printer kan godt spytte en 28 mm figur ud, men ansigt, fingre og tynde sværd bliver ofte klumpede eller skrøbelige.
- En resinprinter kan gengive rynker, remme, pels og små logoer, men du betaler i form af mere efterbehandling, sikkerhed og risiko for skøre dele.
Typisk nøjagtighed for hobby-setup ligger cirka her:
- FDM: ofte omkring ±0,2 – 0,4 mm på de fleste dimensioner.
- Resin/SLA: ofte omkring ±0,1 – 0,15 mm under gode forhold.
Der findes pænere tal i databladene, men i virkeligheden påvirkes resultatet af kalibrering, materiale, laghøjde, orientering og efterbehandling. Se mere om det i vores generelle guide om tolerancer i 3D-print.
For at gøre det lidt mere konkret for miniaturer:
| Miniature-feature | Resin/SLA – realistisk | FDM – realistisk | Typiske risici |
|---|---|---|---|
| Ansigtstræk (øjne, mund, næse) | Skarpe i 28 – 32 mm skala, meget fine i 54 – 75 mm | Grove/”mudrede” i 28 mm, bedre i 54 – 75 mm | Resin: overeksponering udvisker detaljer. FDM: dyse og lag maskerer alt småt. |
| Tynde sværd/spyd | Fine, men kræver tyk nok profil og god support | Skæve, flossede eller meget skrøbelige | Knaske under supports, warping, knækker ved håndtering. |
| Små fingre/hænder | Mulige, men kræver god orientering og exposure | Ofte én klump uden tydelige fingre | Knækker i vask, eller fusionerer til én klump på FDM. |
| Tekstur (pels, rustning, læder) | Gengives meget flot | Bliver hurtigt overdøvet af laglinjer | Overfladen mister dybde efter priming/slibning. |
| Baser med relief (sten, fliser) | Meget skarpe kanter og fine fordybninger | Acceptabelt til spilbord, grovere til display | FDM-elefantfod, udfyldte små fordybninger. |
Pointe: vil du have display- eller tabletop-kvalitet med fokus på detaljer, er resin vejen frem. Vil du mest have noget billigt og robust på bordet, eller meget store figurer, kan FDM stadig give god mening.
Resin vs FDM til miniaturer – hvad skal du vælge?
Til miniaturer er standard-resin/SLA som hovedregel den bedste teknologi, fordi den giver skarpere detaljer, glattere overflader og snævrere tolerancer end FDM. FDM er stærkest til større, mere simple eller funktionelle dele, hvor overflade og mikrodetaljer ikke er så vigtige.
Men “resin vinder altid” er for simpelt. Valget afhænger af:
- Hvilken type miniature du laver (display, tabletop, terræn, dele til samling).
- Hvor meget efterbehandling du gider.
- Hvor du printer (stue, værksted, kontor) og hvor meget du vil slås med sikkerhed og lugt.
- Budget til udstyr, resin/filament og forbrug.
Hurtigt overblik: SLA/MSLA vs FDM til miniaturer
| Parameter | Resin/SLA / MSLA | FDM/filament |
|---|---|---|
| Detaljegrad & overflade | Meget høj, næsten ingen synlige lag | Begrænset af dyse og lag; tydelige laglinjer |
| Typisk nøjagtighed | Ca. ±0,1 – 0,15 mm under gode forhold | Ca. ±0,2 – 0,4 mm i hobby-setup |
| Små features (fingre, tekstur) | Realistiske og skarpe | Ofte udviskede eller mangler helt |
| Styrke og sejhed | Standardresin er sprød; tough resin er bedre, men dyrere | PLA/PETG er mere slagsejt til spilbrug |
| Større figurer & terræn | Begrænset af lille byggevolumen og resinforbrug | Meget velegnet, især med grovere dyse |
| Workflow | Mere komplekst: supports, vask, cure, affald | Relativt enkelt: fjern supports, evt. let slibning |
| Driftsomkostninger | Resin, handsker, IPA/cleaner, FEP-slid | Billigt filament, næsten ingen kemikalier |
| Indeklima & sikkerhed | Kræver god udluftning, handsker, fornuftig håndtering | Overvej ventilation, men langt mere enkelt |
Vælg efter scenarie – ikke bare teknologi
Det bliver meget nemmere at vælge, hvis du tager udgangspunkt i hvordan miniaturen skal bruges.
| Scenarie | Bedst valg | Hvorfor |
|---|---|---|
| Display-figur 54 – 120 mm (malekonkurrence, hylde) | Resin/SLA | Maksimal detalje, glat overflade, let at få “studio look”. |
| Tabletop-figur 28 – 35 mm (D&D, Warhammer osv.) | Resin/SLA til figurer, evt. FDM til store ting | Resin til pæne figurer, FDM til terræn, bygninger, store monstre. |
| Robuste spilledelementer til børn / hårdhændet brug | FDM (PLA/PETG) eller tough resin | FDM er mindre sprødt; tough resin er dyrere men stærkere. |
| Stort terræn, baser, modulære dungeons | FDM | Billigt, stort byggevolumen, detaljekrav er typisk lavere. |
| Små mekaniske dele/pins til figur-samling | Resin med god tolerance-kontrol | Kræver præcision for at passe og se pænt ud. |
Når FDM alligevel giver mening til miniaturer
Der er stadig gode grunde til at bruge FDM, også i miniature-projekter:
- Du vil primært printe stort terræn, store monstre, diorama-baser.
- Du har én printer og vil ikke ud i resin-håndtering endnu.
- Du accepterer, at 28 mm-figurer bliver mere spilbare end smukke.
- Du vil eksperimentere med mekaniske løsninger, snap-fits osv., hvor filament er mere tilgivende.
Her giver mindre dyser og god kalibrering ekstra meget. Overvej en 0,25 – 0,3 mm dyse og nørd lidt med flow, temperatur og bevægelsesindstillinger. Vi har en separat guide om hvordan dysevalg påvirker detalje og en om motion-kalibrering til skarpere hjørner.
Hvilke tolerancer kan du regne med i miniaturer?
Resin kan typisk håndtere snævrere tolerancer end FDM, men selv resin-miniaturer skal designes med bevidst clearance og testprint, især når små dele skal passe sammen. Som startpunkt kan du regne med noget a la 0,2 – 0,25 mm spil til bevægelige/aftagelige dele og mere luft til FDM.
Det er vigtigt at kende forskellen på et par begreber:
- Tolerance: hvor meget en dimension må afvige fra det, du har designet.
- Clearance/spil: bevidst ekstra luft mellem to dele, så de kan samles.
- Accuracy (nøjagtighed): hvor tæt du generelt rammer den rigtige størrelse.
- Precision (præcision): hvor gentagelig printeren er fra print til print.
En printer kan være meget præcis (samme fejl hver gang), men stadig ikke særlig nøjagtig (altid 0,2 mm for stor). Derfor skal du som regel igennem mindst én runde med testprint og justering.
Vejledende miniaturer-tolerancer for resin og FDM
Tabellen her er praktiske starttal, ikke garantier. De afhænger af printer, materiale, laghøjde, orientering og efterbehandling.
| Miniature-del | Resin – anbefalet clearance | FDM – anbefalet clearance | Typisk problem hvis for stramt |
|---|---|---|---|
| Pin i socket (samling af overkrop/underkrop, arme osv.) | Ca. 0,15 – 0,25 mm totalt spil | Ca. 0,25 – 0,4 mm totalt spil | Delene kan ikke trykkes sammen, eller pin knækker. |
| Løst aftageligt hoved/hjelm | Ca. 0,2 – 0,3 mm | Ca. 0,3 – 0,5 mm | Sidder skævt, eller kræver slibning/filning. |
| Små huller til ståltråd/pins (f.eks. til baser) | Design hullerne 0,1 – 0,2 mm større end ønsket | Design 0,2 – 0,4 mm større | Tråd kan ikke komme i eller sprænger hullet. |
| Samling af baser (klikker i hinanden) | 0,2 – 0,3 mm mellem vægge | 0,3 – 0,5 mm | Basen binder, eller lås går i stykker. |
| Små gevind (M2 – M3) | Print evt. let undersize og tap efter | Print større hul og brug indsatser eller skrue ned i plastik | Gevind flosser eller river sig selv ud. |
Vil du dykke dybere i generel tolerance-lære, har vi en mere bred guide om spilrum og stramme pasninger, og en om snap-fit design og test.
Hvordan testprinter du dine egne tolerancer?
Den sikreste måde at få styr på tolerancer er at teste på netop din printer, dit materiale og dine indstillinger.
- Lav eller hent en lille testmodel med flere pins/huller med forskellig clearance, f.eks. 0,05 mm, 0,1 mm, 0,15 mm op til 0,5 mm.
- Print den i samme orientering, laghøjde og materiale, som du vil bruge til dine miniaturer.
- Mål med skydelære og afprøv pasningerne med hånden.
- Noter hvad der føles som en god glidende pasning og hvad der føles som press-fit.
- Brug disse tal aktivt i dit næste CAD-design.
Det er præcis samme logik som Solidprint3d’s “CAD → testprint → mål → justér” workflow, bare skaleret ned til miniaturedele.
Workflow: fra design til færdig miniature
Det mest stabile workflow til miniaturer er at designe med print for øje, teste kritiske mål i små prøver, og først derefter gå all in på den endelige figur. Jo længere du kommer uden at teste, jo dyrere bliver fejlene.
1. Design og modelkontrol
Start med en ren 3D-model:
- Sørg for vandtæt geometri (ingen huller eller dobbeltvægge).
- Tjek at tynde elementer (sværd, fingre, antenner) har realistisk tykkelse – ofte mindst 0,8 – 1,0 mm i resin, mere i FDM.
- Overvej om modellen skal splittes i dele med pins/sockets for nemmere print og maling.
Hvis du designer selv i CAD, kan du bruge en tjekliste som i vores guide om CAD til 3D-print og eksport-indstillinger. Henter du modeller fra f.eks. MyMiniFactory eller Cults, så kig ekstra på vægtykkelser og hvor supports ender.
2. Skalering og justering til skala
Skala påvirker både detalje og styrke.
- Hvis du skalerer en model ned, bliver både detaljer og vægge tyndere. Tjek at tynde dele stadig er realistiske.
- Hvis du skalerer op, kan små fejl blive meget synlige, og hulrum kan blive store lommer med resin indeni.
- Arbejd gerne i en fast skala (28 mm, 32 mm, 54 mm), så dine figurer matcher på bordet.
3. Hollowing og drænhuller (resin)
Større resinfigurer bør ofte være hule for at spare resin og undgå sugekop-effekter.
- Hul tykke sektioner ud med ca. 1,5 – 3 mm vægtykkelse.
- Læg drænhuller på underside eller skjulte steder, så resin kan løbe ud og IPA kan skylle igennem.
- Placer hullerne, så de ikke ødelægger synlige detaljer, eller så de er nemme at lukke efterfølgende.
Vil du nørde mere i forberedelse af modeller, kan du dykke ned i kategorien om forberedelse af modeller til print.
4. Orientering og supports
Orienteringen afgør meget af både detaljekvalitet, styrke og hvor du får supportmærker.
- Undgå at printe en figur helt lodret eller helt fladt på buildpladen – en skrå vinkel fordeler laglinjer og belastning.
- Placér supports på mindre synlige flader: bagsider af kapper, undersiden af våben, underside af baser.
- Brug flere, tyndere supports i stedet for få, meget tykke – de er nemmere at fjerne pænt.
Supports er et helt kapitel for sig selv. Hvis du har kæmpet med halvprintede ligposer i FEP’en, så kig forbi guiden om resin-supports og fejl.
5. Slicing og eksponering (resin) / printindstillinger (FDM)
I sliceren sætter du i praksis, hvor meget detalje du får.
- Lagtykkelse (Z): 0,05 mm til meget fine resinminiaturer, 0,1 mm til mere robust produktion. FDM-miniaturer typisk 0,12 – 0,16 mm, sjældent grovere, hvis du vil se ansigter.
- XY-detalje: på FDM styres det især af dyse-størrelse – 0,25 – 0,3 mm dyse kan give markant pænere små detaljer end 0,4 mm, men kræver tålmodighed.
- Eksponering (resin): for høj exposure “smelter” små detaljer sammen; for lav giver ustabile, bløde prints. Juster med et par målrettede testprint; vi har en guide om at ramme rigtig resin-exposure på tre prints.
Vælg én slicer og lær den godt at kende – det giver mere stabil workflow. Se evt. vores råd om at vælge én slicer og blive der.
6. Print, wash & cure (resin)
Efter selve printet er resin stadig blødt og overeksponerer let, hvis du ikke er forsigtig.
- Vask grundigt, men ikke så voldsomt, at små fingre eller spidse detaljer knækker.
- Over-cure kan trække dele, gøre dem mere sprøde og ændre mål en smule – specielt tynde sværd og spyd.
- Undgå at cure figurer i “grill”-stil alt for længe; hellere lidt kortere og eventuelt to omgange.
Hvis du vil have en trin-for-trin opskrift, er der en fuld guide til resin wash og cure.
7. Supportfjernelse og overfladetjek
Supports skal væk uden at tage halve fingre med.
- Fjern gerne supports lige efter vask, mens modellen stadig er en smule “blød”.
- Brug små tænger og tag dig tid; træk i supporten, ikke i detaljen.
- Tjek modellen i godt lys for support scars og småfejl, før du primer.
8. Priming og maling
Primer er både din ven og din fjende.
- Et tyndt lag primer afslører overfladefejl og laglinjer.
- For tykt primerlag sluger detaljer, især tekstur og små ansigtstræk.
- Brug hellere flere tynde lag end én tung omgang.
Vil du forvandle “plastik-look” til maleklar figur, så kig på vores maling- og finish-guide fra plastik-look til prop-ready, og vores tip til glatte overflader uden appelsinskal.
Typiske fejl i små detaljer – og hvad du gør ved dem
De fleste fejl på miniaturer skyldes en kombination af geometri, orientering, supports og efterbehandling – sjældent “en dårlig printer”. Når du først ser mønstrene, bliver det meget lettere at rette dem.
| Symptom | Sandsynlig årsag | Konsekvens | Løsning |
|---|---|---|---|
| Sværd/spyd knækker hele tiden | For tyndt design, dårlig orientering, for hård wash/cure | Figuren kan ikke spilles med | Gør profilen tykkere, orientér sværd skråt, kortere cure, brug tough resin eller FDM til selve våbnet. |
| Ansigter ser “smattede” ud | For grov laghøjde (FDM), for stor dyse, overeksponering (resin) | Mangler karakter og skarphed | Sænk laghøjde, brug mindre dyse, juster exposure, zoom evt. op i skala. |
| Supportmærker på synlige flader | Dårlig supportplacering eller for få supports så de skal være meget tykke | Kræver meget slibning, mister detaljer | Flyt supports til skjulte områder, brug flere tynde supports, finjuster kontaktstørrelse. |
| Samlinger er for stramme eller passer ikke | Ingen eller for lille clearance, krymp under cure, elefantfod (FDM) | Delene kan ikke samles uden at knække | Øg clearance, testprint pasnings-coupon, ret elefantfod i slicer. |
| Baser er skæve eller vugger | Warping (FDM), for hurtig cure på én side (resin), ujævnt bed | Figurer står ustabilt | Brug brim/raft (FDM), ret bed-level, cure mere jævnt, slib underside let og prime igen. |
| Små huller er lukkede | Overeksponering (resin), for små dimensioner, slicer glatter dem væk | Huller til pins/skruer skal bores op | Design huller større, testprint, reducer exposure en smule. |
Hvis du ofte kæmper med resin-supports der slipper eller river halve figurer med sig, så er der masser af konkrete eksempler og løsninger i artiklen om resin-support mareridt.
Hvad koster høj detalje og små tolerancer?
Høj detalje og snævre tolerancer koster typisk mere, fordi det kræver finere indstillinger, længere printtid og mere efterbehandling. Det gælder både hvis du selv printer, og hvis du betaler en service for at gøre det.
De største prisdrivere er:
- Materialeforbrug – resin er dyrere pr. kilo end PLA, og supports bruger en del af det.
- Printtid – fin laghøjde og langsom hastighed øger både strømforbrug og slid, og koster hos printservices.
- Efterbehandling – vask, cure, support-fjernelse, slibning, priming, evt. maling.
- Designarbejde – hvis nogen skal tilpasse eller reparere dine filer.
Som hobbybruger mærker du det mest i form af længere printtid og flere forbrugsvarer. Resin-miniaturer er ikke nødvendigvis “ruinerende” per styk, men hvis du vil printe mange, mærker du tydeligt forskellen i forhold til FDM-terræn.
Skal du prissætte print for andre, er der en god gennemgang af de vigtigste tal og prisdrivere i vores artikel om tal du skal kende før du giver pris.
Sådan tjekker du, om rådene holder – på din egen printer
Rådene i denne guide er stærkest, når du bruger dem som udgangspunkt og validerer dem med små testprint på netop din printer. Der er stor forskel på, hvordan forskellige resin-typer, filamenter og maskiner opfører sig i praksis.
En enkel metode til at verificere dine egne tal:
- Lav en lille testcoupon med de vigtigste ting for dig: et par pins/sockets, små huller, en mini-baserelief og måske et tyndt “sværd”.
- Print den med de indstillinger, du tror du vil bruge til dine figurer.
- Mål kritiske dimensioner, og notér forskellen mellem CAD-mål og virkelighed.
- Juster clearance og dimensioner i CAD, og print samme model igen.
- Når du har et sæt indstillinger der virker, så gem dem som profil til dine miniature-jobs.
Jo mere systematisk du er i starten, jo færre “hvorfor passer det her ikke?”-øjeblikke får du senere. Og hellere tre små testprints end tyve mislykkede fulde figurer.
Vil du arbejde endnu mere struktureret med generelle tolerancer, kan du kombinere denne guide med vores dybere artikel om tolerancer i 3D-print.
Næste skridt: sådan kommer du videre
Hvis du vil i gang med miniaturer nu, så prøv denne rækkefølge:
- Vælg teknologi: resin til figurer, FDM til stort terræn.
- Print en lille testcoupon med pins, huller og fine detaljer.
- Tilpas dine tolerancer ud fra testresultatet.
- Print én udvalgt figur med fokus på orientering og supports.
- Øv dig i wash, cure og support-fjernelse, indtil du kan gøre det uden at miste fingre og sværd.
Efter få runder begynder du at kunne se sammenhængen mellem det, du gør i CAD og slicer, og det du får i hånden. Og så bliver miniaturer pludselig noget, du kan reproducere – ikke bare noget der lykkes hver tredje lørdag kl. 01.17 ved et tilfælde.
Relaterede indlæg
Tilkoblet Forberedelse af modeller til print, Printteknik og fejlfinding, Resin og harpikstyper