Store 3D-printede dele: sådan vælger du mellem ét stykke, split og samlinger
Overblik: sådan tackler du store 3D-printede dele
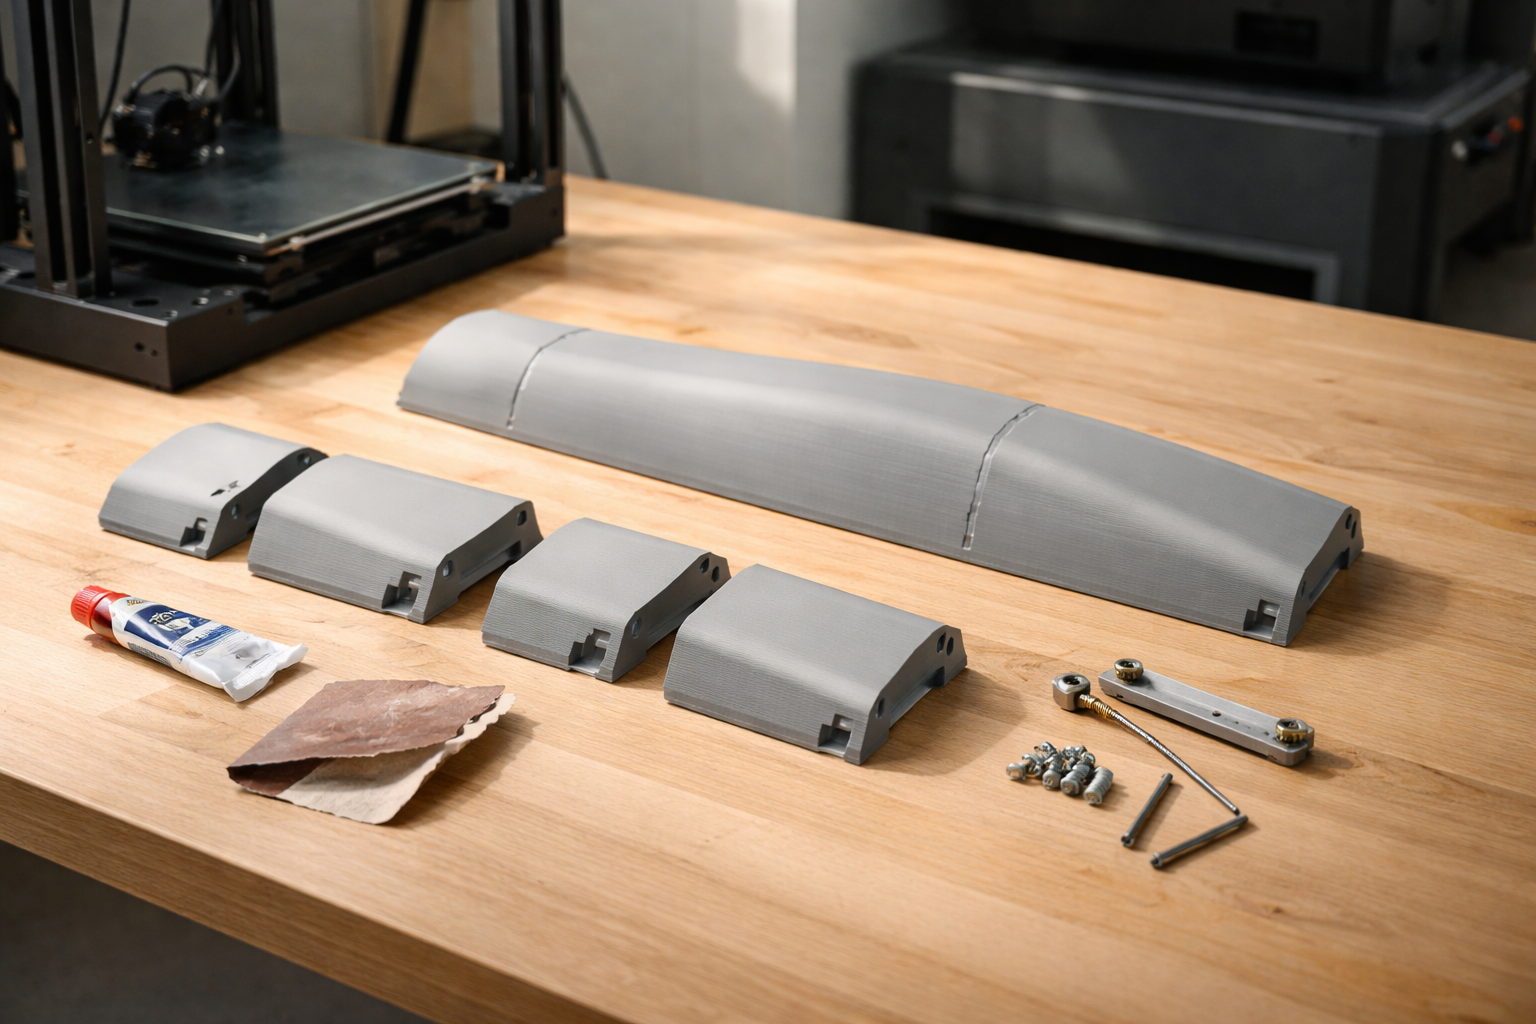
Store 3D-printede dele kan enten printes i ét stykke, splittes i flere dele og limes, eller samles mekanisk med skruer, tapper og beslag. Det rigtige valg afhænger især af størrelse, belastning, synlighed af samlinger, transport og budget – ikke bare af hvor stor din printer er.
Du kender det sikkert: modellen er større end printeren, og du overvejer, om du skal låne en større maskine, splitte modellen eller lave en helt anden løsning. Lad os starte med beslutningen, før vi går ned i styrke, samlinger, tolerancer og pris.
Beslutning: ét stykke, opdelt del eller samlet løsning?
Store 3D-printede dele bør kun printes i ét stykke, når delen kan være inden for et realistisk byggevolumen, og du virkelig har brug for en ubrudt overflade. I mange tilfælde er en opsplittet eller mekanisk samlet løsning stærkere, nemmere at transportere og billigere at fejlsikre.
Tænk løsning før størrelse
Den klassiske fælde er: “Min del er 600 mm, min printer er 220 mm – hvordan får jeg én blok til at være større end kassen?”. Det giver sjældent den bedste løsning.
Start i stedet her:
- Hvad skal delen udsættes for (belastning, varme, udendørs, stød)?
- Hvor må en samling gerne være synlig – og hvor må den ikke?
- Skal delen kunne skilles ad eller serviceres senere?
- Hvor dyrt må et fejlslagent print være i tid og penge?
Når du har svar på det, kan du vælge strategi.
Tre grundstrategier for store dele
| Strategi | Brug når… | Fordele | Ulemper |
|---|---|---|---|
| Ét stort print (one-piece) | Emnet kan være i byggevolumen, og synlige samlinger er uacceptable (fx showpiece, glat skulptur) | Ingen samlingsarbejde, ingen risiko for limsvigt, ubrudt overflade | Høj risiko hvis printet fejler sent, kræver storformat-printer, svært at transportere |
| Opsplittet med skjulte samlinger | Der er naturlige kanter eller overgange i geometrien, og funktion kan bære en limet samling | Kan printes på mindre printere, stærk løsning hvis joint designes rigtigt, lettere håndtering | Mere CAD-arbejde, limning/efterbehandling kræves, risiko for pasningsproblemer |
| Mekanisk samlet løsning | Delen skal kunne skilles ad, belastes hårdt, eller du vil kunne udskifte moduler | Servicevenlig, nem at transportere, dele kan udskiftes eller redesignes | Synlige skruer/beslag, mere hardware, mere design- og montagearbejde |
Realistisk byggevolumen og hvornår storformat giver mening
En typisk hobby-FDM-printer har et byggevolumen omkring 220 × 220 × 250 mm. Nogle går op til cirka 300 – 330 mm i X/Y. Over det begynder vi at tale storformat FDM med volumener på f.eks. 80 × 80 × 80 cm eller 100 × 100 × 100 cm og længder op mod 1,4 m.
Storformat giver især mening, når:
- Ubrudt overflade er vigtigere end pris og fleksibilitet (fx messestande, store figurer, formsprog, scenografi)
- Samlinger vil være meget synlige eller svære at skjule
- Efterbehandling og montage af mange små dele vil koste mere end ét større print
Men husk: jo større ét print er, jo mere sårbart bliver det for warping og sent opdagede fejl. Et stort, fejlslagent print kan let være dyrere end flere velplanlagte mindre dele.
Enkel beslutningsmatrix
| Hvis… | Så vælg typisk… |
|---|---|
| Delen er stort set ren dekoration, men meget stor | Split i 2 – 4 dele med skjulte samlinger; overvej storformat hvis overfladen skal være helt ubrudt |
| Delen er funktionel og udsat for belastning | Split efter belastningsretninger og brug stærke joints (dovetail, dyvler + epoxy, evt. skruer) |
| Delen skal transporteres ofte eller kunne skilles ad | Mekanisk samlet løsning med skruer, inserts og moduler |
| Én fejl sidst i printet vil være økonomisk ødelæggende | Split modellen og test joints på mindre sektioner først |
Vil du dykke dybere i CAD-opdeling og eksport, er der en god tjekliste i guiden om CAD til 3D-print.
Hvad gør store 3D-printede dele stærke?
Store 3D-printede dele bliver stærke, når vægtykkelse, printretning, materiale og samlingsgeometri passer til belastningen. At skrue infill op fra 20 til 80 procent giver langt mindre styrke, end de fleste tror, hvis resten af designet ikke følger med.
Forstå styrke i store dele
FDM-print er anisotrope – de er stærkere i planet, hvor laget tegnes, og svagere på tværs af lagene. Det betyder, at:
- Printretning afgør, om din del går i stykker langs lagene eller holder til træk/bøjning
- Vægtykkelse (antal perimeter/vægge) ofte er vigtigere end infill-procent
- Load path (hvordan kraften går gennem delen) bør følge materialeets stærke retning
Til beslag og krævende emner betaler det sig at starte med geometri og orientering fremfor bare at skrue infill op. Det gælder også, når du splitter store dele – her bliver samlingen den svage kandidat, hvis den ikke designes aktivt.
Hvis du vil se præcis, hvor meget geometri betyder i forhold til infill, er artiklen mere infill eller bedre geometri værd at kigge i.
Belastningstyper: træk, bøjning, forskydning og vrid
Store dele ser ofte pæne ud, men fejler under brug, fordi vi ikke har tænkt over belastningen:
- Træk: delen trækkes fra hinanden. Print langs længderetningen, så lagene ikke bærer trækket alene.
- Bøjning: fx en hylde eller arm. Læg flere vægge og eventuelt ribber, så tværsnittet bliver stivere.
- Forskydning: to flader glider forbi hinanden, typisk i en samling. Her er overlap og mekaniske låsninger stærke.
- Vrid: kræver både god lagbinding og smart geometri (ribber, bokseform, triangulering).
Når du splitter en stor del, er målet at lægge samlingen, så den ikke udsættes for ren træk eller vrid på den svage akse (lagretningen). I stedet bør den hovedsageligt se tryk eller forskydning, hvor FDM typisk klarer sig bedre.
Styrkeprioritet: hvad giver mest “value for effort”?
Som tommelfingerregel får du oftest mest styrke ved at:
- Vælge fornuftig printretning i forhold til belastning
- Øge vægtykkelsen (flere perimeter/vægge, fx 3 – 4 i stedet for 2)
- Optimere samlingsgeometri (tongue-and-groove, dovetail, overlap)
- Vælge rigtigt materiale til opgaven
- Til sidst skrue lidt op for infill, hvis det stadig er nødvendigt
Sådan samler du store 3D-printede dele
Den stærkeste samling i store 3D-print er næsten altid en kombination af præcis registrering (tapper, noter, geometri der styrer delene) og en stor kontaktflade, der kan limes eller skrues sammen. Valget af joint-type afhænger af belastning og om delen skal kunne skilles ad.
Grundprincip: geometri + lim/fastgørelse
Tænk samlingen i to lag:
- Registrering: hvordan finder delene hinanden præcist? (dowel pins, noter, tongue-and-groove)
- Styrke: hvad holder dem sammen? (epoxy, superlim, skruer/bolte, inserts)
En flad-flad limning uden registrering er den svageste og mest frustrerende løsning på store dele. Geometri, der låser i mindst én retning, gør både montage og styrke bedre.
Typiske samlingstyper til store dele
| Samlingstype | Styrke / belastning | Synlighed | Servicevenlig | Typisk brug |
|---|---|---|---|---|
| Dowel pins (tapper + lim) | Høj, især mod forskydning; afhænger af lim og tapdiameter | Lav, tappene er skjult; kun limfugen kan ses | Ikke uden videre – samlingen er permanent | Større dekorative emner, kabinetter, covers, modulopbyggede figurer |
| Tongue-and-groove (not/fals) | God mod forskydning og bøjning; lim øger styrken | Middel – kan skjules i kant eller relief | Normalt permanent med lim | Paneler, skaller, store flader med naturlige kanter |
| Dovetail | Meget god mekanisk låsning, især i trækretning | Middel – kræver bevidst placering for at skjule | Kan være adskillelig uden lim, alt efter geometri | Funktionelle moduler, skinner, beslag der skal kunne glide/monteres |
| Puzzle joint (puslespilsform) | OK til moderate belastninger; afhænger af geometri og lim | Ofte synlig men kan gøres dekorativ | Typisk permanent | Store dekorative flader, scenografi, skilte |
| Lap joint / scarf joint (overlap) | Høj styrke pga. stor limflade; god til træk/bøjning langs delen | Kan skjules godt med efterbehandling | Normalt permanent | Lange bjælker, profiler, skinne-lignende konstruktioner |
| Bolted flange (flanger + skruer) | Meget høj ved korrekt dimensionering og evt. inserts | Synlig – skruer og flanger ses | Ja, let at skille ad og samle igen | Maskindele, konstruktioner, stativer, dele der skal serviceres |
Praktiske tommelfingerregler for geometri
- Tapper (dowel pins): diameter 4 – 6 mm er ofte et godt udgangspunkt for store dele
- Overlap i lap joints: 5 – 10 mm overlap pr. side som minimum ved FDM-plast
- Vægtykkelse ved skruer: sørg for nok gods omkring huller; ellers flækker plasten – her er guiden om huller vs skruer nyttig
- Heat-set inserts: gode til gentagen montage, se mere i guiden om heat-set inserts
Hvornår skal du vælge mekaniske samlinger?
Mekaniske samlinger (skruer, bolte, inserts, snap-fit) er oplagte når:
- Delen skal kunne skilles ad ved service eller transport
- Der er mistanke om, at lim ikke kan klare belastningen alene
- Materialet er svært at lime (fx PETG), og du vil have en ekstra sikkerhed
Snap-fit kan også bruges i store dele til skjulte, klikbare samlinger, men kræver lidt øvelse. Her kan snap-fit-reglerne og de konkrete snap-fit-tricks hjælpe.
Tolerancer, pasform og registrering
Store samlinger kræver bevidste tolerancer. Som udgangspunkt taler vi om nogle få tiendedele millimeter mellem dele, afhængigt af fit-type, materiale og din printers reelle nøjagtighed. For stram pasform kan sprænge eller låse samlingen, mens for løs pasform giver slør og svækket registrering.
Tre typer pasning i praksis
Til store 3D-print arbejder du typisk med:
- Snug fit – delene klikker eller presses sammen uden lim (snap-fit, prespasning)
- Clearance fit – småt slør, så delene kan glide sammen eller samles uden stress
- Limfuge – bevidst mellemrum til lim (bond-line gap)
Som tommelfingerregel for FDM:
- Pin/hul clearance: ca. 0,15 – 0,30 mm forskel på diameter kan være et godt startpunkt
- Limfuge: omkring 0,1 – 0,2 mm gap er typisk nok til epoxy/superlim
- Printertolerance: mange hobby-printere ligger i omegnen af ±0,2 – 0,3 mm på dimensioner
Vil du nørde tallene, kan du finde en mere generel gennemgang i guiden om tolerancer i 3D-print.
Lav en hurtig tolerance-test
Inden du printer hele den store del, kan du spare dig selv for meget bandeord ved at lave en lille test:
- Design en lille blok med et sæt huller og tapper i fx 0,1 mm skridt (5,0 / 5,1 / 5,2 mm osv.)
- Print testblokken med samme profil, materiale og retning som den rigtige del
- Noter, hvilke kombinationer der giver snug fit, glidende fit og limpaskende gap
- Brug de mål i din endelige model
Det tager måske en time og et par gram filament, men kan redde et døgns printtid på en stor model.
Dry-fit og montagehjælpere
Ved store samlinger er workflowet mindst lige så vigtigt som tallene:
- Dry-fit altid først – saml uden lim og se, om alt flugter
- Markér orientering (fx små piler eller bogstaver i modellen) så du ikke bytter rundt på dele
- Brug jigs, stopklodser eller tape til at holde delene på plads under limning
- Accepter fuld hærdetid (typisk 12 – 24 timer) før du belastningstester delen
Overvej også, om du hellere vil justere pasningen i CAD end med sandpapir. Artiklen red din pasning før sandpapiret går mere i dybden med den del.
Hvilken lim og forberedelse giver stærke samlinger?
Stærke samlinger starter med rene, let ru overflader og korrekt pasning – limen er kun den sidste del. Til store, funktionelle dele er 2-komponent epoxy ofte det sikre valg, mens superlim (cyanoacrylat) er fint til lettere eller dekorative opgaver.
Overfladeforberedelse i praksis
En hurtig lim-cheat sheet:
- Slibning: korn 120 – 240 for at give overfladen lidt “tand”
- Affedtning: isopropylalkohol (IPA) eller anden egnet affedter
- Pasning: sørg for et lille limgap (ca. 0,1 – 0,2 mm), ikke metal-agtig prespasning
- Pres/tvinger: 20 – 30 sek. tryk for superlim, længere for epoxy
- Hærdetid: typisk 12 – 24 timer før fuld styrke, selv om det føles “tørt” tidligere
Du finder en mere detaljeret lim-battle i artiklen superlim vs epoxy.
Limvalg efter materiale og funktion
| Materiale | Let belastede / dekorative samlinger | Funktionelle / belastede samlinger |
|---|---|---|
| PLA | Superlim (CA) fungerer ofte fint på rene, ru flader | 2K-epoxy med overlap/tapper for styrke; undgå ren flad-flad limning |
| PETG | Kan være sværere at lime; brug ru slibning og kvalitets-CA eller epoxy | Epoxy + mekanisk låsning (tapper, skruer); regn ikke med lim alene |
| ABS/ASA | CA eller ABS-svejsning med acetone på små flader | Epoxy eller kemisk svejsning (acetone/MEK) + overlap; god ventilation vigtig |
| Nylon | Udpræget svær at lime; overvej mekaniske samlinger i stedet | Mekanisk fastgørelse (skruer, bolte, inserts) som hovedbærer |
Hvornår mekanik slår lim
Hvis du er i tvivl, om limen holder, eller der er risiko for stød og gentagen belastning, så planlæg mekanisk sikring:
- Skruer/bolte gennem overlappende flanger
- Heat-set inserts og maskinskruer
- Snap-fit eller låsearme til klikmontage
En limet samling kan dække over kosmetik, mens skruerne tager den virkelige last.
Sådan skjuler du samlinger i dekorative store prints
Samlinger skjules bedst ved at lægge dem i naturlige brudlinjer, kanter eller tekstur fremfor midt på en glat, synlig flade. Slibning, spartel, primer og maling kan bagefter gøre linjen endnu sværere at få øje på.
Placér seam der, hvor øjet ikke kigger
Når du splitter dekorative emner (skulpturer, vægpaneler, cosplay, interiør), så tænk sådan her:
- Læg splitlinjen i skyggekanter eller skarpe kanter, hvor der alligevel er en visuel overgang
- Følg eksisterende fals, panelopdeling eller relief i modellen
- Skjul samlingen på bagsider eller områder, der vender mod væg/gulv
- Brug tekstur (træårer, sten, læder) til at maskere små uregelmæssigheder
Efterbehandling, der minimerer synlige joints
En simpel finish-proces kan gøre meget:
- Slib samlingen plan med gradvist finere korn
- Brug en tynd spartelmasse i samlingen hvis nødvendigt
- Påfør primer for at udjævne farve og ruhed
- Mal eller lakér i flere tynde lag
Vil du nørde overflader, kan guiden om overfladeruhed og artiklen om glatte 3D-print-overflader give flere konkrete tricks.
Hvilket materiale bør du vælge til store dele?
Til store 3D-printede dele er PLA ofte lettest til dekorative eller let belastede emner, PETG er et godt allroundvalg til funktionelle dele, og ABS/ASA eller nylon bliver relevante, når varme, miljø og slagstyrke stiller større krav. Materialet bør vælges sammen med både samlingsmetode og efterbehandling.
Materialevalg set med “store dele”-briller
- PLA: let at printe, stift og dimensionelt stabilt, men blødgøres omkring 60 °C. Godt til store dekorationer, mockups og interiør, der ikke står i solen eller i en bil.
- PETG: mere sej og modstandsdygtig mod vand og mange kemikalier. God til større funktionelle emner og udendørs brug, men kan være mere tricky på warp og limning.
- ABS/ASA: bedre varmebestandighed og god sejhed, ASA er mere UV-stabil til udendørs brug. Kræver ofte lukket printer og mere omtanke ift. warping og lugt.
- Nylon: meget stærk og sej, men fugtfølsom og sværere at printe stort uden warp. Ofte bedst til tekniske, mindre moduler, som så samles til større systemer.
Hvis du primært står mellem PLA og PETG til et projekt, er sammenligningen i PLA vs PETG-guiden et godt sted at starte. Skal delen tåle varme eller være udenfor, så kig på varmebestandige materialer og evt. ASA-guiden.
Materiale og samling skal tænkes sammen
Når du vælger materiale til store dele, så spørg også:
- Hvordan vil jeg samle delene? (lim, skruer, inserts, snap-fit)
- Hvad betyder warp-risiko for store flader i dette materiale?
- Skal overfladen males eller slibes meget?
Fx kan et stort PETG-emne være super robust, men mere besværligt at lime og få helt pænt, hvis der er meget warp. ABS/ASA giver til gengæld flere muligheder for kemisk efterbehandling, men kræver mere styr på temperatur og sengeadhesion.
Hvad koster store 3D-printede dele?
Prisen på store 3D-printede dele afhænger langt mere af volumen, printtid, efterbehandling og montage end af selve filamentforbruget. Storformat-print har typisk en højere opstartspris, mens opsplittede løsninger flytter en del af omkostningen over i design, samling og efterarbejde.
Vigtige prisdrivere
De faktorer, der normalt flytter prisen mest, er:
- Volumen og printtid: store masser plast og mange timers print koster – både i materiale og maskintid
- Materialevalg: tekniske filamenter og store dyser kan koste mere end standard-PLA
- Antal samlinger: flere dele kræver mere limning/skruesamling og eventuelt jigs
- Efterbearbejdning: slibning, spartling, maling og montage kan let matche eller overstige selve printprisen
- Fragt og håndtering: et stort, færdigsamlet emne er dyrere at pakke og sende end flere mindre moduler
En del danske storformat-udbydere har prisstarter i niveauet omkring få tusinde kroner ekskl. moms for større opgaver, men det konkrete tal afhænger meget af projekt og krav. Vores generelle prisguide til industrielt 3D-print giver flere eksempler og prislogik.
Opsplitning vs storformat: hvor flytter du omkostningen hen?
Når du vælger mellem storformat i ét stykke og opsplitning, beslutter du egentlig, hvor arbejdet ligger:
- Storformat, ét stykke: mere maskintid, højere opstartspris, mindre montage
- Opsplittet: mindre maskintid ad gangen, flere prints, men ekstra tid til limning, efterbehandling og pasningsarbejde
Hvis du selv laver CAD og samling, kan det være billigere at splitte delen og printe på en mindre maskine. Bestiller du opgaven ude, kan det være, at en storformat-service samlet set er billigere end at betale for mange små prints, montage og finish-arbejde.
Typiske fejl og risici ved store dele
De største risici ved store 3D-printede dele er warping, dårlig pasform, svage eller fejlplacerede samlinger og printfejl, der først opdages sent. Derfor er det klogt at teste både pasform og joint-design på en lille sektion, før du går all-in på hele emnet.
Risikomatrix: symptom, årsag, løsning
| Symptom | Sandsynlig årsag | Konsekvens | Mulig løsning |
|---|---|---|---|
| Store flader løfter sig fra bed (warp) | For dårlig bed-adhesion, store termiske spændinger, uegnet build plate | Skæve dele, samlinger der ikke passer | Bedre bed-niveau og Z-offset, varmere bed, brim/raft, anden build plate. Se også guiden om warp-fejlsøgning og evt. valg af build plate. |
| Elephants foot i bunden | For lav Z-offset eller for høj første-lagskompression | Dårlig pasform i bunden, samlinger binder | Justér Z-offset og første lag. Se guiden om elephants foot. |
| Dele passer ikke sammen (for stramt/løst) | Ingen tolerance-test, urealistiske CAD-mål, krympning eller førstelagseffekter | Limet samling med spændinger eller slør | Lav tolerance-testprint, justér CAD-dimensioner, brug bevidst clearance og limgap. |
| Samling knækker langs limfuge | Dårlig overfladeforberedelse, for lidt kontaktflade, forkert limtype | Samling svigter under belastning | Øg overlap, tilføj registreringsgeometri, brug epoxy til funktionelle joints, følg lim-guiden nøje. |
| Sprøde brud omkring skruer | For tynde vægge, ingen forboring eller inserts, for hårdt spændte skruer | Revner ved montage eller brug | Tilføj gods omkring huller, brug inserts, følg rådene i huller vs skruer og heat-set inserts-guiden. |
| Synlige sømme og supportmærker | Samling placeret på synlige flader, hård support, ingen efterbehandling | Mindre pæn del, sværere at “sælge” visuelt | Redesign seam placement, brug mindre synlige områder, efterbehandl med slibning, primer og maling. |
Generel fejlfinding på selve printprocessen er dækket mere bredt i fejlfinding-guiden.
Hvornår skal du gen-designe i stedet for at “redde” delen?
Nogle gange er svaret desværre at gå tilbage til CAD i stedet for at hente mere lim og spartel. Det gælder især når:
- Samlingen ligger direkte i en højt belastet zone
- Warp har gjort resten af delen så skæv, at pasning aldrig bliver rigtig god
- Du har måtte slibe så meget, at vægge og tapper er blevet tynde
En lille ændring i splitlinje, joint-type eller orientering kan være forskellen på et skrøbeligt showpiece og en del, der faktisk kan bruges.
Faktaboks: tal og tommelfingerregler til store dele
Som afrunding får du her en kompakt faktaboks, du kan bruge som huskeliste:
- Byggevolumen: typiske hobby-printere 220 – 300 mm i X/Y; storformat kan gå op mod 800 – 1000 mm eller mere
- Clearance fit: ca. 0,15 – 0,30 mm mellem pin og hul som startpunkt
- Limfuge: ca. 0,1 – 0,2 mm gap til epoxy/superlim
- Tapdiameter: 4 – 6 mm er ofte praktisk til store dele
- Overlap i lap joints: mindst 5 – 10 mm pr. side
- Hærdetid: planlæg 12 – 24 timer før fuld belastning af limede joints
- PLA blødgøring: omkring 60 °C – tænk over sol, bil og varme omgivelser
Og den vigtigste pointe: at splitte en stor del er ikke en nødløsning. En velplanlagt split med gode joints er ofte både stærkere, mere præcis og billigere i risiko end at presse et marginalt for stort emne ind i ét print.
Næste skridt: sådan kommer du videre
Hvis du står med en konkret stor model lige nu, kan du gøre følgende:
- Beslut om delen skal være ét stykke, opdelt eller modulopbygget ud fra krav til belastning, transport og æstetik.
- Læg splitlinjer efter load path og synlighed – hellere langs kanter og i skyggezoner end midt på en flade.
- Vælg joint-type (tapper, tongue-and-groove, lap joint, flanger med skruer) og sæt tolerancerne med en lille testprint.
- Bestem materiale ud fra brugsscenarie og samlingsmetode, fx PLA til store dekorationer eller PETG/ASA til funktionelle emner.
- Planlæg limning og efterbehandling, så samlingen enten skjules eller bevidst gøres mekanisk tydelig.
Når de ting er på plads, er chancen for, at dit store print ender som færdigt projekt og ikke som pynt til skraldespanden, pludselig meget større.
Relaterede indlæg
Tilkoblet 3D-design og modeller, Funktionelle dele og reservedele