Design til 3D‑print (DfAM): reglerne du skal kende for FDM, SLA/MSLA og SLS
Det korte svar: sådan designer du rigtigt til FDM, SLA/MSLA og SLS
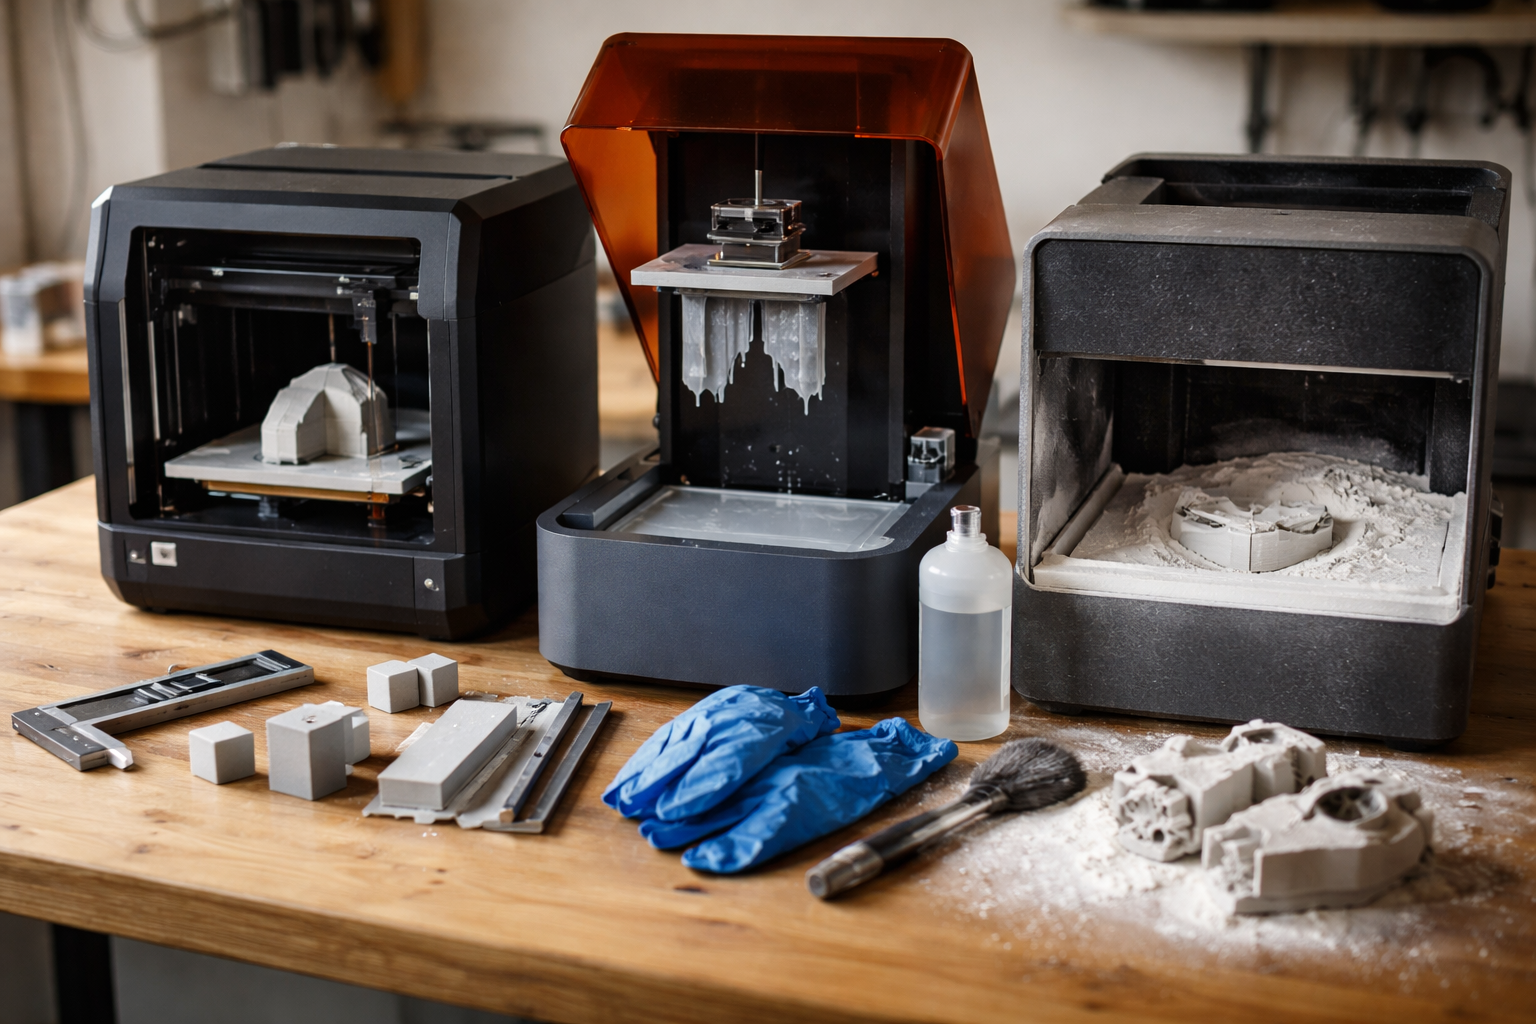
Hvis du vil have dele der både kan printes, passer sammen og ikke bliver unødigt dyre, skal du designe efter processen fra starten. Til FDM handler det især om lagretning, overhæng og vægtykkelse. Til SLA/MSLA handler det om supports, drænhuller og sikker håndtering af resin. Til SLS handler det om hulrum, flugthuller og robust vægtykkelse i nylon.
Som tommelfingerregler ligger minimumsvægge typisk omkring 1,2 mm for FDM, 0,5 mm for mSLA og 0,8 mm for SLS, med tolerancer omkring ±0,15 / ±0,05 / ±0,10 mm. Men funktionelle dele bør ofte designes tykkere, og samlinger skal have tilpasset spilrum afhængigt af teknologi og pasningstype.
Hvad betyder DfAM – og hvorfor er det vigtigt?
DfAM (Design for Additive Manufacturing) betyder, at du designer delen efter den valgte 3D‑printproces fra starten. Du tager højde for lagretning, vægtykkelse, supports, tolerancer og efterbehandling, så delen kan produceres effektivt og fungere som tænkt.
Det er altså ikke bare “at lave en 3D‑model”. Det er at bruge processens styrker og undgå dens svagheder. Den samme geometri kan være genial til SLS og et mareridt på en lille FDM‑printer – eller omvendt.
Den store gevinst ved DfAM er:
- færre iterationer og omprint
- dele der ikke knækker ved første test
- bedre pasning første gang
- lavere pris, fordi du sparer support, materiale og efterarbejde
En praktisk DfAM‑proces kan koges ned til seks trin:
- Afklar krav – funktion, belastning, miljø, finish, levetid, tolerancer.
- Vælg teknologi og materiale – FDM, SLA/MSLA eller SLS + plasttype.
- Form geometri – vægge, ribber, radier, hulrum, pasflader.
- Vælg orientering – styrkeretning, synlige flader, supportbehov.
- Fastlæg tolerancer og pasning – hvor stramt, hvor bevægeligt, hvor vigtigt.
- Planlæg efterbehandling – slibning, boring, gevind, maling, montering.
Hvis du vil have et bredere overblik over teknologierne før du går dybere, kan du med fordel læse vores guide om 3D‑print teknologier og valg af proces.
FDM vs SLA/MSLA vs SLS – hvilken teknologi skal du designe til?
FDM er bedst til billige prototyper og større funktionelle plastdele, SLA/MSLA til fine detaljer og glatte overflader, og SLS til stærke nylondele med kompleks geometri og færre supportbehov. Valget afgør både dine designregler og din pris.
Her er en komprimeret sammenligning som udgangspunkt:
| Teknologi | Typisk minimumsvæg* | Typisk tolerance* | Supportbehov | Overflade | Typisk brug |
|---|---|---|---|---|---|
| FDM | ca. 1,2 mm | ca. ±0,15 mm | Ja, ved overhæng > ca. 45° | Synlige lag, kan efterbehandles | Beslag, kapslinger, funktionelle plastdele |
| SLA/MSLA | ca. 0,5 mm | ca. ±0,05 mm | Næsten altid supports | Meget glat og detaljeret | Miniaturer, fine prototyper, små præcisionsdele |
| SLS | ca. 0,8 mm | ca. ±0,10 mm | Ingen klassiske supports | Let ru, ensartet nylonoverflade | Funktionelle nylondele, komplekse geometrier |
*Tal er typiske tommelfingerregler. Konkrete værdier afhænger af maskine, materiale, laghøjde, orientering og leverandør.
Sådan vælger du teknologi ud fra funktion
Tænk først på, hvad delen skal:
- Stort beslag, funktionel prototype, lave omkostninger: Start næsten altid med FDM.
- Lille del med skarpe detaljer eller kosmetisk model: SLA/MSLA er ofte det klogeste valg.
- Stærk, funktionel del i nylon, komplekse geometrier eller lille serie: Kig på SLS.
Nogle typiske cases:
- Beslag til værkstedet: FDM (PLA/PETG/ASA) med fokus på lagretning og ribber. Se evt. hvordan geometri slår infill for styrke.
- Elektronik‑kapsling med snap‑fits: FDM hvis tolerancerne er moderate, SLA hvis låget skal være meget præcist og flot.
- Miniaturer og figurer: SLA/MSLA næsten hver gang.
- Stærke funktionelle maskindele: SLS (PA12) eller teknisk FDM‑filament som nylon eller PC, afhængigt af krav. Læs fx om nylon eller PC.
- Små serier af komplekse dele: SLS giver ofte den bedste kombination af styrke, tolerancer og batchøkonomi.
Hvis du er i tvivl om tolerancer og pasning, er det værd at dykke ned i vores guide om tolerancer i 3D‑print, før du låser designet.
Minimumsvægtykkelse, tolerancer og pasning i praksis
Tommelfingerreglerne er omkring 1,2 mm for FDM, 0,5 mm for mSLA og 0,8 mm for SLS som minimumsvægge, men funktionelle dele bør ofte designes tykkere, og pasning bør altid vurderes efter teknologi, materiale og om delen skal bevæge sig.
Det er vigtigt at skelne mellem tre niveauer:
- Absolut minimum: hvad en leverandør eller printer ofte lige præcis kan klare.
- Robust udgangspunkt: hvad der normalt holder til brug og håndtering.
- Funktionel anbefaling: hvad der passer til belastning, slag, varme osv.
Typiske minimumsvægge og robuste værdier
| Teknologi | Absolut minimumsvæg* | Robust udgangspunkt | Kommentar |
|---|---|---|---|
| FDM | ca. 1,2 mm | 1,5‑2,0 mm | Brug mindst 2‑3 perimeters med 0,4 mm dyse for styrke. |
| SLA/MSLA | ca. 0,5 mm | 0,8‑1,0 mm | Tynde vægge kan være skrøbelige, især i sprød resin. |
| SLS | ca. 0,8 mm | 1,2‑1,5 mm | Tynde spænd kan deformere ved afkøling. |
*For korte, understøttede sektioner. Lange, frie spænd kræver tykkere sektioner eller ribber.
Hvis delen skal holde til dyneløft i praksis, så lig hellere i den robuste eller funktionelle ende. De “pæne tal” på en leverandørs hjemmeside er ofte testet under ideelle forhold.
Tolerancer: hvor præcist kan du regne med?
Som generelt udgangspunkt kan du regne med cirka:
- FDM: ca. ±0,15 mm på ydre mål, lidt mere usikkerhed på små huller.
- SLA/MSLA: ca. ±0,05 mm, især på små detaljer og huller.
- SLS: ca. ±0,10 mm, en smule mere variation på større længder.
Igennem praksis er det tydeligt, at de tre største påvirkninger er:
- teknologi og maskine
- orientering (huller i Z‑retningen er ofte lidt til den tætte side)
- materiale og fugt (især nylon og hygroskopiske filamenter)
Ved kritiske mål er det næsten altid klogt at printe små testkuponer og justere. Her kan du hente ekstra detaljer i vores artikel om huller og tapper i PLA vs resin.
Pasningstyper og anbefalet spilrum
Pasning er der, hvor mange 3D‑printprojekter går galt. Du kan tænke i tre grundtyper:
- Fri pasning (clearance): dele skal glide eller kunne samles let.
- Stram pasning: dele skal sidde fast, men kan skilles ad igen.
- Pressefit (interference fit): dele presses sammen og bliver siddende permanent.
Som grove startværdier:
- FDM, fri pasning: ca. 0,2‑0,4 mm samlet spil (0,1‑0,2 mm per side) for små dele. Op til 0,5 mm ved store dele.
- SLA/MSLA, fri pasning: ca. 0,1‑0,2 mm samlet spil.
- SLS, fri pasning: ca. 0,2‑0,3 mm samlet spil.
Til pressefit i FDM planlægger mange 0,1‑0,2 mm “overmål” på tappen, men det kræver testprint og stabil printer. I praksis vælger man ofte heat‑set inserts eller efterbearbejdet gevind i stedet for rene plast‑pressefits. Se mere i guiden om gevind og inserts i 3D‑print.
Hvis delen skal klikke sammen, er det værd at kigge på en dedikeret guide til snap‑fits og klik‑samlinger, hvor clearance og fleksible arme gennemgås mere detaljeret.
En simpel beslutningsmodel for clearance
Som hurtigt udgangspunkt kan du tænke sådan:
- Bevægelig samling (hængsel, skyder): gå efter mere spil (0,3‑0,5 mm FDM, 0,2‑0,3 mm SLA/SLS).
- Monterbar men fast samling: mindre spil (0,2‑0,3 mm FDM, 0,1‑0,2 mm SLA/SLS) og evt. skrue/klips.
- Låsning/pressefit: negativt “spil” (interference), altid testet med kuponer.
- Kosmetisk samling (kapsling): nok spil til at samle, men pas på synlige steps ved efterbearbejdning.
Vigtige designregler for FDM
For FDM er lagretning afgørende, fordi delen er svagest mellem lagene. Hold overhæng under cirka 45°, undgå lange broer uden støtte, og brug chamfers, ribber og korrekt orientering for at få stærkere og mere printbare dele.
Lagretning og styrke
FDM‑dele er anisotrope – de er stærkere i lagets plan (XY) end på tværs af lagene (Z). Hvis du designer et beslag, så den kritiske belastning hiver lagene fra hinanden i Z, beder du næsten om et brud.
I CAD bør du derfor:
- tegne med en klar idé om hvordan delen skal ligge på printbed
- placere kritiske tværsnit, så de følger XY‑planet
- bruge ribber og fillets i overgangsområder, hvor belastningen skifter retning
Hvis du vil nørde styrke kontra infill, er der meget at hente i artiklerne om infill vs geometri og stærke vægge uden 80 % infill.
Overhæng, broer og selvbærende geometri
Med en standard 0,4 mm dyse er en brugbar tommelfingerregel:
- overhæng op til ca. 45° kan ofte printes uden support
- broer op til ca. 10 mm kan klare sig, hvis kølingen er god
Over det niveau stiger risikoen for hængemuler og grim underside. I CAD kan du hjælpe dig selv ved at:
- erstatte lodrette afskæringer med 45° chamfers, så delen bliver selvbærende
- bruge buer og dråbeformede huller i stedet for perfekte cirkler på undersiden
- dele komplekse emner op i to dele, der printes fladt og samles bagefter
Hvis supports alligevel er nødvendige, hjælper det at tænke over, hvor de rammer. En grim underside gør mindre ondt på bagsiden af en kapsling end på fronten.
Huller, gevind og montagepunkter i FDM
Huller i FDM bliver ofte en smule for små og ikke perfekt runde. Det er normalt. To typiske løsninger:
- design hullet en smule større og test dig frem
- design hullet lidt mindre og bor/ream det op efter print
Til gevind i FDM er den robuste vej som regel:
- brug metriske skruer i forborrede huller og skær gevind med tap efter print
- brug heat‑set inserts til gentagen montage, især i PLA og PETG
Hvis du ofte laver funktionelle samlinger, er guiden om gevind og inserts værd at gemme som bogmærke.
Warping og delaminering – når designet ikke hjælper dig
Warping (hjørner der løfter sig) og delaminering (lag der skiller) er både et temperatur- og et designproblem. Du kan hjælpe meget ved at:
- undgå tykke massive blokke – hul dem ud og brug ribber
- runde skarpe hjørner af med fillets
- orientere store flader så varmefordelingen bliver mere jævn
Hvis du ofte kæmper med warping i materialer som ABS/ASA, er der ekstra tips i ASA‑guiden om warp, lugt og temperatur.
Vigtige designregler for SLA/MSLA (resin)
SLA/MSLA giver de fineste detaljer og glat overflade, men teknologien kræver næsten altid supports, korrekt orientering og drænhuller i hule dele. Resin skal desuden håndteres med udsug, handsker og god afgrænsning af arbejdsområdet.
Supports og orientering
Ved resinprint er næsten alle overhæng afhængige af supports. Lagene hærdes opad fra byggepladen, og hver ny sektion skal “hænge” på noget.
I CAD og slicer kan du gøre livet lettere ved at:
- orientere modellen lidt skråt, så kontaktflader bliver mindre og laggrænser brydes op
- placere pyntede/synlige flader væk fra support – oftest opad
- tilføje små flader eller chamfers særligt dér, hvor supports må sidde
Supportmærker kan næsten ikke undgås, men de kan gemmes på bagsider og mindre kritiske zoner.
Hule modeller og drænhuller
Massive resinmodeller bliver tunge, bruger meget materiale og kan sprænge eller deformere under efterhærdning. Hule modeller er ofte bedre, men kun hvis du designer dem rigtigt.
Gode tommelfingerregler:
- hul delens indre ud i CAD, men lad væggen være mindst 1‑2 mm tykkere end dit minimum
- lav drænhuller på minimum ca. 2 mm (ofte større) i bunden af hulrum
- placér drænhuller, så resin faktisk kan løbe ud i den valgte orientering
- undgå “kopper” og store flader, der suges fast til FEP‑filmen i bunden af karet
Hvis dine resinprint opfører sig som et toilet med sug, når de slipper FEP’en, er det et tegn på, at geometri og drænhuller bør gentænkes. Vi har en hel case om det i artiklen hvordan jeg stoppede mine resinprint fra at opføre sig som toilet‑sug.
Detaljer, tykkelser og efterbehandling
Resin kan gengive meget fine detaljer, men ekstremt tynde sektioner bliver også sprøde. Minimumsvægge på ca. 0,5 mm kan lade sig gøre, men til funktionel brug ligger mange tryggere på 0,8‑1,0 mm eller mere.
Tænk også på efterbehandling:
- dele skal vaskes (ofte i IPA) og efterhærdes i UV
- supportmærker skal typisk slibes eller skrabes væk
- tolerancer kan ændre sig en smule efter fuld hærdning
Hvis overfladeruhed og finish er vigtige, giver resin dig et godt udgangspunkt, men husk at hver ekstra slibning og lakering både koster tid og ændrer mål lidt. Du kan læse mere om overfladekvalitet i guiden om overfladeruhed og Ra‑tal.
Sikker design‑tjekliste for resin
- Planlæg altid hule dele med tilstrækkelige drænhuller.
- Undgå lukkede hulrum, hvor resin kan blive fanget.
- Placér supports på ikke‑synlige flader, du kan komme til ved slibning.
- Regn med at vaske og efterhærde alle dele – og at håndtere resin, klude og IPA som risikomateriale.
- Sørg for ventilation og værnemidler dér, hvor delene vaskes og efterhærdes.
Der er flere praktiske tips om arbejdsmiljø og udstyr i resin‑sikkerhedsguiden “Stop med at sniffe resin”.
Vigtige designregler for SLS
SLS kræver normalt ingen klassiske supports, men hulrum skal kunne tømmes for pulver, og lukkede geometrier kan skabe både vægt, fejl og ekstra omkostninger. Derfor er flugthuller, orientering og afkølingshensyn afgørende.
Geometri uden supports – med pulver som “støtte”
I SLS ligger emnerne i et pulverbad. Pulveret støtter alle overhæng, så du slipper for træls supportfjernelse. Men pulveret skal også ud igen, og det er her, designet gør en forskel.
Husk især:
- hule dele kræver flugthuller, typisk mindst ca. 3 mm i diameter
- lange, lukkede kanaler er svære at rense – brug flere og kortere sektioner
- indvendige gitterstrukturer kan spare vægt, men gør pulverfjernelse mere kompleks
Vægtykkelse, spænd og afkøling
SLS‑dele er typisk i nylon (PA12/PA11), som er stærkt men følsomt over for varmefordeling. Meget tynde vægge over store spænd kan deformere under afkøling, selv om de overholder leverandørens minimumstal.
Et robust udgangspunkt er:
- min. ca. 0,8 mm i små, understøttede sektioner
- typisk 1,2‑1,5 mm eller mere, hvis fladen har stort spænd
- ribber og let krumme flader frem for store, helt plane områder
Hulrum, flugthuller og nesting
En simpel SLS‑designlogik for hulrum ser sådan ud:
- Definér hulrummet – hul ud, så der er en jævn vægtykkelse.
- Tilføj flugthuller – mindst ca. 3 mm og placeret, så pulver kan rystes/blæses ud.
- Undgå blindgyder – lange, tynde kanaler fyldt med pulver er svære at rense.
- Tænk på nesting – kan delene ligge tæt og effektivt i byggekassen for bedre pris?
Da SLS ofte bruges til små serier, er det også værd at tænke i, hvordan samme del kan printes mange gange uden skæve vægge eller “bananer”. Små justeringer i vægtykkelse og ribber kan gøre en stor forskel.
Typiske designfejl, der gør dele svage, upræcise eller dyre
De mest almindelige fejl er for tynde vægge, forkert orientering, for små tolerancer, manglende dræn i hulrum og for mange supports. De fejl giver typisk svagere dele, dårlig pasning, mere efterarbejde og højere pris.
Her er en lille diagnosemodel, du kan bruge, når noget går galt.
Symptom: delen knækker eller deformerer
- Mulig årsag (FDM): belastning på tværs af lagene, for få perimeters, tynde tværsnit, skarpe hjørner.
- Løsning: orientér delen så belastningen ligger i XY, øg vægtykkelse/perimeters, brug ribber og fillets.
- Mulig årsag (SLA/MSLA): meget tynde vægge eller sprød resin.
- Løsning: tykkere vægge, evt. tough‑resin og rundere overgange.
- Mulig årsag (SLS): tynde, lange spænd der deformerer ved afkøling.
- Løsning: tykkere sektioner, ribber, kortere spænd.
Symptom: dele passer ikke sammen
- Mulig årsag: ingen eller for lille clearance, især i FDM, eller krymp/efterhævning i resin.
- Løsning: tilføj mere spil (0,2‑0,4 mm FDM, 0,1‑0,2 mm SLA/SLS), og print testkuponer. Se mere om praksistal i guiden om tolerancer.
Symptom: grimme supportmærker og meget efterarbejde
- Mulig årsag: designet kræver unødigt mange supports, og de sidder på synlige flader.
- Løsning: redesign med chamfers, buer og opdelte dele, så orientering kan optimeres. Placer supports på bagsider. Se flere ideer i artiklen “Supports uden tårer”.
Symptom: hulrum fyldt med pulver eller resin
- Mulig årsag: ingen eller for små dræn/flugthuller, eller placering der ikke følger tyngdekraften.
- Løsning: tilføj større og flere drænhuller (ca. 2 mm resin, ca. 3 mm SLS som udgangspunkt), redesign interne kanaler, så materiale kan flyde/falde ud.
Symptom: uventet høj pris
- Mulig årsag: unødigt stort volumen, massiv geometri, ekstrem supportmængde eller meget efterbehandling.
- Løsning: hul delene ud, brug ribber, minimér supports gennem geometri og orientering, og accepter lidt lavere kosmetisk perfektion, hvor det ikke ses.
Hvordan påvirker DfAM pris og totaløkonomi?
DfAM påvirker prisen, fordi hver ekstra support, hvert unødigt volumen og hver vanskelig efterbehandling øger både materiale- og arbejdstid. Godt design kan derfor sænke totalomkostningen, selv når selve printet er dyrere pr. gram.
I danske forhold ser man ofte noget i retning af:
- FDM: ca. 80 – 800 kr. pr. emne i små serier
- SLA/MSLA: ca. 150 – 1.200 kr. pr. emne
- SLS: ca. 350 – 2.000 kr. pr. emne
Det er brede, vejledende niveauer og typisk ekskl. moms. Den konkrete pris afhænger kraftigt af volumen, materiale, supports, tolerancekrav, efterbehandling og batchstørrelse. Det gennemgår vi mere detaljeret i prisguiden om hvad industrielt 3D‑print koster.
Designvalg der sænker prisen
- Mindre volumen: hul geometri, ribber og jævn vægtykkelse sænker både materiale- og maskintid.
- Mindre support: chamfers, buer og bedre orientering reducerer support, især ved FDM og SLA/MSLA.
- Fornuftige tolerancer: undgå at kræve maskinværkstedstolerancer dér, hvor det ikke er nødvendigt.
- Planlagt efterbehandling: design flader og hjørner, så slibning, boring og maling er let at udføre.
Tre små eksempler:
- En massiv klodsprint i resin bliver hurtigt dyr. En huldel med ribber er lettere, billigere og styrkemæssigt fuldt tilstrækkelig.
- En beslagdel med 90° afsat kant kan give meget support. En 45° chamfer kan fjerne det meste og spare både tid og materiale.
- En kapsling designet til efterboring af kritiske huller gør, at du kan bruge “gode nok” printtolerancer og en boremaskine i stedet for at betale for ekstrem præcision i hele delen.
Sikkerhed og affald: hvad gælder i dansk praksis?
Ved SLA/MSLA bør du regne med udsug, handsker og god arbejdsafgrænsning, og flydende resin samt forurenede klude eller IPA skal håndteres som kemisk risikomateriale efter produktets sikkerhedsdatablad og lokale affaldsregler.
Du behøver ikke gå i panik, men lidt sund respekt er på sin plads.
Resin og IPA
- Brug altid handsker, når du håndterer flydende resin eller våde emner.
- Sørg for god ventilation/udsugning, især i små rum og lejligheder.
- Hold resin og IPA væk fra køkken og opholdsrum – se dem som kemikalier, ikke legetøj.
- Hærd resterende resin og IPA‑slatter (f.eks. i klar flaske i solen), før du skiller dig af med dem, og følg kommunens anvisninger for kemisk affald.
- Forurenede klude, papir og filtre bør også behandles som risikomateriale.
Der er en mere jordnær gennemgang af alt det praktiske omkring resin, affald og indeklima i artiklen “Stop med at sniffe resin”.
FDM‑print og filament
FDM‑materialer som PLA og PETG er mindre kritiske, men der er stadig et par ting at huske:
- Ventilér rummet, især ved ABS/ASA og andre materialer med tydelig lugt.
- Små printrester kan typisk gå i restaffald, men tjek lokale sorteringsregler.
- Filament med additiver (carbon, glasfiber, træfyld) bør ikke bare ryge i plastcontaineren uden at du har tjekket kommunens vejledning.
SLS‑pulver
SLS foregår typisk hos servicebureauer, men hvis du selv arbejder med pulverprintere, gælder:
- undgå støv i opholdsrum, brug passende åndedrætsværn og udsugning
- følg maskinproducentens og leverandørens sikkerhedsdatablade
- håndter overskydende pulver og støv som teknisk affald efter lokale regler
Fra CAD til færdigt print – et enkelt workflow
Den mest robuste proces er at starte med krav og funktion, vælge teknologi og materiale ud fra det, designe geometri og tolerancer derefter, og først til sidst låse orientering, slicerindstillinger og testprint.
En praktisk 6‑trins arbejdsgang ser sådan ud:
- Krav og funktion
Definér hvad delen skal kunne: belastning, temperatur, kemi, levetid, finish, monteringsmetode. - Vælg teknologi og materiale
Brug forskellene mellem FDM, SLA/MSLA og SLS som filter. Vurdér også materialet efter styrke, varme og kemi – her hjælper guiden om 3D‑print materialer og mere specifikke guides som PLA vs PETG vs ABS/ASA. - Design geometri og pasning i CAD
Indbyg vægtykkelser, ribber, chamfers, hulrum, drænhuller og clearance direkte i modellen. Brug tommelfingerreglerne for vægge og pasning som start. - Orientér delen og planlæg supports
Tænk styrkeretning, synlige flader og supportplacering. Vurdér om delen evt. bør deles i flere emner for at spare support eller få bedre styrke. - Eksportér og slic
Eksportér i STL/3MF/STEP med passende opløsning – hverken alt for grov eller overdrevent fin. Tilpas laghøjde, infill, perimeters og supports i sliceren. En praktisk tjekliste finder du i vores guide om CAD til 3D‑print. - Testprint og iteration
Print små testkuponer til kritiske mål, samlinger og klik‑arme. Justér clearance, vægtykkelser og evt. orientering ud fra de første resultater, før du bestiller en hel serie.
Det kan virke omstændeligt første gang, men du sparer det ofte hjem ved ikke at skulle omdesigne tre gange, når virkeligheden ikke matcher skærmen.
Næste skridt: sådan bruger du reglerne i dit næste projekt
Hvis du står med et konkret design lige nu, så gør noget så simpelt som:
- Vælg teknologi ud fra funktion med tabellen ovenfor.
- Tjek dine vægtykkelser og pasninger mod tommelfingerreglerne.
- Vend modellen, så de mest belastede zoner ligger i den stærkeste retning (især FDM).
- Identificér de værste overhæng, og se om du kan redesigne dem med chamfers eller opdeling.
- Lav et lille testprint af kritiske samlinger, før du låser alt.
Når du har styr på grundreglerne, kan du dykke videre ned i mere specialiserede emner som tolerancer, supportstrategier, snap‑fits og gevind og inserts. Så begynder dine print for alvor at ligne noget, du kan stole på.
Relaterede indlæg
Tilkoblet Forberedelse af modeller til print, Parametrisk og funktionelt design